ร้านค้าของคุณจะได้รับชุดแผ่นล็อคใบพัดกังหัน อินโคเนล 718 ชุดซีลกันไฟไทเทเนียม และชุดเม็ดมีด D2 ที่แข็งแล้วสำหรับแม่พิมพ์ตีขึ้นรูปเฟืองลงจอด การวาดภาพจำเป็นต้องมีความคลาดเคลื่อนของโปรไฟล์ในช่วง ±0.005 มม. พื้นผิวสำเร็จดีกว่า Ra 0.8 μm และชั้นหล่อใหม่ไม่มีรอยแตกขนาดเล็ก ตารางการผลิตให้เวลาเจ็ดวัน
ข้อกำหนดเช่นนี้เป็นสาเหตุว่าทำไม ไวร์อีดีเอ็ม จึงครองตำแหน่งที่มั่นคงในการผลิตด้านการบินและอวกาศ Wire EDM - EDM แบบลวดตัดหรือ WEDM ที่เขียนด้วยลายมือ - ขจัดวัสดุที่มีการควบคุมการปล่อยกระแสไฟฟ้าในของเหลวอิเล็กทริก ดังนั้นความแข็งและความเหนียวของชิ้นงานจึงไม่จำกัดกระบวนการในการจำกัดการกัดหรือการเจียร วัสดุที่ยากหรือเป็นไปไม่ได้ที่จะตัดด้วยเครื่องมือจับขอบ ยังสามารถตัดให้ได้โปรไฟล์ที่เสร็จแล้วได้ ร้านค้าด้านการบินและอวกาศอาศัยกระบวนการนี้มานานหลายทศวรรษสำหรับช่องต้นสน คุณสมบัติการระบายความร้อน ขายึดที่แม่นยำ วงแหวนซีล และตัวเรือนที่มีผนังบาง โดยที่ไม่ยอมรับการเกิดครีบ การโก่งตัวของเครื่องมือ และการเผาไหม้จากการเจียร
คู่มือนี้ครอบคลุมถึงวิธีการทำงานของกระบวนการกับวัสดุการบินและอวกาศ โดยที่ขีดจำกัดในทางปฏิบัติของความคลาดเคลื่อนที่ยอมรับได้ พื้นผิวสำเร็จ และความสมบูรณ์ของพื้นผิว เครื่องจักรประเภทใดที่ควรค่าแก่การพิจารณาสำหรับตระกูลชิ้นส่วนที่กำหนด และสิ่งที่ต้องตรวจสอบก่อนสั่งซื้อ รวมถึงการทดสอบการตัดกับวัสดุของคุณเอง
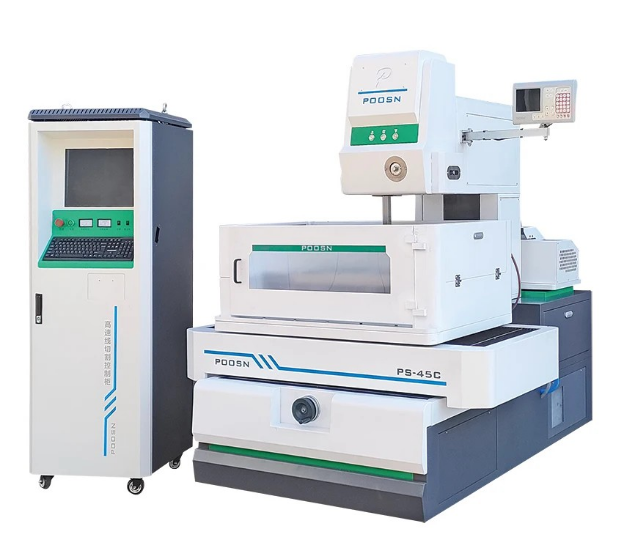
เครื่อง EDM ลวดความเร็วปานกลางซีรีส์ POOSN PSC — การตัดหลายรอบสำหรับส่วนประกอบและเครื่องมือที่มีความแม่นยำ บทสรุปที่สำคัญ: Wire EDM คุ้มค่าที่จะประเมินเมื่อใดก็ตามที่ต้องพบกับความแข็ง ความทนทานที่แน่นหนา และความสมบูรณ์ของพื้นผิวทั้งหมดบนชิ้นส่วนเดียวกัน คู่มือส่วนที่เหลือนี้จะอธิบายพฤติกรรมของวัสดุ พิกัดความเผื่อและขีดจำกัดในการตกแต่ง การเลือกเครื่องจักร และสิ่งที่ต้องตรวจสอบก่อนสั่งซื้อ
เหตุใดจึงใช้ Wire EDM สำหรับส่วนประกอบด้านการบินและอวกาศ
Wire EDM สร้างการคายประจุแต่ละครั้งระหว่างลวดอิเล็กโทรดที่มีพลังงานบางและชิ้นงาน โดยบริเวณการตัดจะจมอยู่ใน (หรือถูกชะล้างโดย) ของไหลอิเล็กทริก ลวดไม่เคยสัมผัสกับชิ้นส่วน ช่องว่างประกายไฟจะอยู่ภายในไม่กี่ไมครอน และอิเล็กทริกจะพาอนุภาคที่หลอมละลายออกไป เนื่องจากแรงตัดโดยพื้นฐานแล้วมีค่าเป็นศูนย์ ผนังบางจึงไม่โค้งงอ คุณสมบัติที่ละเอียดอ่อนจะไม่ฉีกขาด และไม่มีเครื่องมือคมที่จะกะเทาะหรือแตกหัก นี่คือสิ่งที่ทำให้เครื่อง CNC wire EDM เหมาะอย่างยิ่งสำหรับชิ้นส่วนที่อาจบิดเบี้ยวภายใต้ภาระทางกล
คุณลักษณะสี่ประการที่สำคัญที่สุดในงานด้านการบินและอวกาศ:
- ความแข็งของวัสดุไม่ใช่อุปสรรค สามารถตัดเม็ดมีดเหล็กกล้าเครื่องมือที่แข็งเต็มที่ ตัวเรือน Inconel แบบหล่อ และแผ่นกันสึกคาร์ไบด์ซินเตอร์ได้ในเครื่องจักรเครื่องเดียวกัน สิ่งที่เปลี่ยนแปลงคืออัตราการป้อนที่เป็นไปได้ ไม่ใช่ความเป็นไปได้
- โซนรับความร้อนมีความบาง เนื่องจากการปล่อยประจุแต่ละครั้งจะใช้เวลาเพียงไมโครวินาที และอิเล็กทริกจะดับพื้นผิวทันที ชั้นที่ได้รับผลกระทบจึงบางกว่าการตัดด้วยเลเซอร์หรือพลาสมามาก
- ไม่มีเสี้ยนกล เลเยอร์การหล่อใหม่มีความสม่ำเสมอตลอดทั้งรูปร่าง และสามารถควบคุมได้โดยใช้การตัดแต่งแทนการตกแต่งด้วยมือ
- การตัดกองทำได้จริง สามารถยึดแผ่นบางๆ หลายแผ่นเข้าด้วยกันและตัดเป็นชั้นเดียวได้ ซึ่งจะช่วยเพิ่มประสิทธิภาพการผลิตสำหรับแผ่นซีลและแผ่นชิม
สำหรับชิ้นส่วนใหม่แต่ละชิ้น การวางแผนการผลิตด้านการบินและอวกาศจะดำเนินการเปรียบเทียบการผลิตหรือซื้อและกระบวนการ การเปรียบเทียบที่พบบ่อยที่สุดคือการใช้ Wire EDM กับการกัด CNC การตัดด้วยเลเซอร์ และ แอบราซีฟวอเตอร์เจ็ท สำหรับรูปทรงเดียวกัน
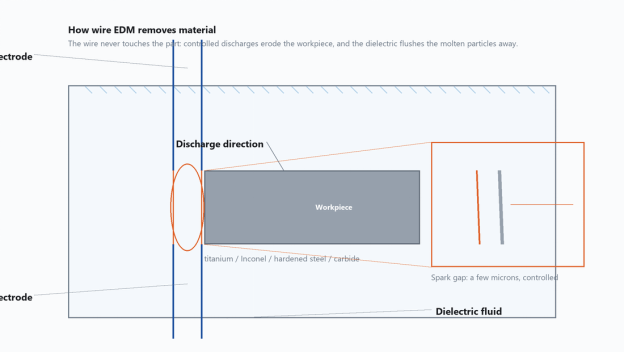
วิธีที่ EDM ลวดกำจัดวัสดุ: อิเล็กโทรดลวดไม่เคยสัมผัสกับชิ้นงาน และอิเล็กทริกจะพาอนุภาคที่หลอมละลายออกไป บทสรุปที่สำคัญ: Wire EDM ถูกเลือกสำหรับการบินและอวกาศเมื่อลำดับความสำคัญคือแรงตัดเป็นศูนย์, โซนที่ได้รับผลกระทบจากความร้อนบาง, ขอบไร้เสี้ยน และความสามารถในการตัดซ้อนชิ้นส่วนบางในการตั้งค่าครั้งเดียว
วัสดุการบินและอวกาศเหมาะสำหรับ Wire EDM
การผลิตอากาศยานใช้โลหะผสมประสิทธิภาพสูงในตระกูลแคบ และส่วนใหญ่ตัดเฉือนได้ยากด้วยวิธีการทั่วไป ได้แก่ โลหะผสมไททาเนียม ซูเปอร์อัลลอยที่มีนิกเกิล เหล็กกล้าที่มีความแข็งแรงสูง วัสดุเครื่องมือคาร์ไบด์ และอัลลอยด์โครงเครื่องบินอะลูมิเนียม แต่ละกลุ่มมีพฤติกรรมที่แตกต่างกันในช่องว่าง EDM และความแตกต่างเหล่านั้นส่งผลต่ออัตราการป้อน ความตึงของสายไฟ และการตั้งค่าการฟลัช เครื่องตัด EDM ของโลหะไม่ได้ขึ้นอยู่กับคมตัด ดังนั้นความแข็งจึงไม่ปิดกั้น แต่การนำความร้อน จุดหลอมเหลว และวิธีที่วัสดุแข็งตัวอีกครั้งยังคงเป็นรูปร่างของผลลัพธ์
ตารางด้านล่างจะสรุปว่าวัสดุเหล่านี้มักตอบสนองต่ออุปกรณ์ WEDM ความเร็วปานกลางและความเร็วสูงอย่างไร โดยใช้อิเล็กโทรดลวดโมลิบดีนัมและพารามิเตอร์การตัดมาตรฐาน
พฤติกรรมทั่วไปของวัสดุการบินและอวกาศทั่วไปใน EDM แบบลวด | วัสดุ | การใช้การบินและอวกาศ | สภาพทั่วไป | พฤติกรรมในการตัด |
| โลหะผสมไทเทเนียม Ti-6Al-4V | ตัวยึดโครงเครื่องบิน ซีลกันไฟ ตัวยึด | อบอ่อนหรืออบร้อน HRC 30-36 | ตัดได้อย่างหมดจดด้วยความเร็วปานกลาง เสร็จสิ้นดีด้วยการตัดหลายแบบ การชะล้างเป็นสิ่งสำคัญในการล้างอนุภาคไทเทเนียมออกไป |
| ซูเปอร์อัลลอยที่มีนิกเกิลเป็นส่วนประกอบหลัก Inconel 718 | จานกังหัน ปลอก ซีล | สารละลายได้รับการบำบัดและมีอายุ HRC 36-44 | ช้ากว่าเหล็ก ความหนาแน่นกระแสต่ำช่วยหลีกเลี่ยงรอยแตกขนาดเล็ก ใช้สกิมพาสแยกกันเพื่อควบคุมเลเยอร์การหล่อใหม่ |
| เหล็กกล้าเครื่องมือชุบแข็ง (D2, H13) | การตีแม่พิมพ์ เครื่องมือตัดแต่ง ส่วนแทรกของแม่พิมพ์ | ชุบแข็งถึง HRC 52-62 | การตัดอย่างรวดเร็วและการตกแต่งที่ยอดเยี่ยม ความแข็งไม่ลดอัตราการป้อน |
| ทังสเตนคาร์ไบด์ | เครื่องมือตัด แผ่นกันสึก เกจ | เผาผนึกยากมาก | ช้า; ต้องใช้พลังงานต่ำเพื่อหลีกเลี่ยงการแตกร้าว ลวดละเอียดและกำลังไฟต่ำให้ความได้เปรียบที่ดีที่สุด |
| อลูมิเนียม 7075-T6 | สปาร์โครงเครื่องบิน วงเล็บ ต้นแบบ | เหล็กแผ่นรีดร้อน 20-24 | ตัดเร็วที่สุด การแต่งใหม่ต่ำ; เหมาะสำหรับชิ้นส่วนที่ซ้อนกัน |
| เหล็กกล้าอัลลอยด์ต่ำ 4340 | ส่วนประกอบเกียร์ลงจอด | ชุบแข็ง HRC 40-50 | ความเร็วตัดที่ดี เสร็จสิ้นสม่ำเสมอ; การฟลัชชิ่งแบบมาตรฐานทำงานได้ดี |
ความเร็วตัดหยาบสัมพัทธ์มีความสำคัญต่อการวางแผนการผลิต การจัดอันดับด้านล่างเป็นการจัดอันดับเชิงคุณภาพและให้ไว้เป็นแนวทางในการวางแผน ไม่ใช่เป็นค่าที่วัดได้ ผลลัพธ์ที่แท้จริงขึ้นอยู่กับความสูงของชิ้นงาน เส้นผ่านศูนย์กลางของเส้นลวด สภาวะการชะล้าง และการตั้งค่าเครื่องกำเนิดไฟฟ้า
ความเร็วตัดหยาบสัมพัทธ์ของวัสดุการบินและอวกาศทั่วไปใน EDM แบบลวด | วัสดุ | ความเร็วตัดหยาบสัมพัทธ์ | เหตุผลหลัก |
| อลูมิเนียม 7075-T6 | เร็วที่สุด | การนำความร้อนสูง จุดหลอมเหลวต่ำ การชะล้างที่สะอาด |
| เหล็กกล้าอัลลอยด์ต่ำ 4340 | รวดเร็ว | เหล็กนำความร้อนออกไปและชะล้างได้สะอาด |
| เหล็กกล้าเครื่องมือชุบแข็ง (D2, H13) | รวดเร็ว | ความแข็งไม่ได้ลดอัตราการป้อน แต่ต้องล้างตะกอน |
| Ti-6Al-4V | ปานกลาง | ค่าการนำความร้อนต่ำจะรวมความร้อนไว้ในช่องว่าง ดังนั้นการล่วงหน้าจะต้องอยู่ในระดับปานกลางเพื่อหลีกเลี่ยงไม่ให้สายไฟแตก |
| Inconel 718 | ช้า | อุณหภูมิหลอมเหลวสูงรวมกับค่าการนำความร้อนต่ำ |
| ทังสเตนคาร์ไบด์ | ช้าest | ต้องใช้พลังงานต่ำเพื่อหลีกเลี่ยงรอยแตกขนาดเล็กที่ขอบ |
การจัดอันดับนี้มีผลกระทบในทางปฏิบัติ งานอะลูมิเนียมสามารถทำงานได้เร็วกว่างานคาร์ไบด์หลายเท่า ความแตกต่างที่เหมือนกันส่งผลต่อการเลือกใช้เครื่องจักร: การตัดในโรงงานส่วนใหญ่จะได้ประโยชน์จากการควบคุมพัลส์แบบละเอียดและการขับเคลื่อนด้วยลวดที่แข็งแกร่ง ในขณะที่การตัดในโรงงานอะลูมิเนียมและเหล็กสามารถใช้เครื่องจักรที่ง่ายกว่าด้วยปริมาณงานที่สูงขึ้น นอกจากนี้ยังอธิบายด้วยว่าเหตุใดกลยุทธ์การตัดหลายจุดจึงเป็นมาตรฐานในการบินและอวกาศ การตัดครั้งแรกจะสร้างรูปร่าง และการผ่านการตัดหนึ่งหรือสองครั้งจะช่วยปรับปรุงผิวสำเร็จและกำจัดเลเยอร์ที่หล่อใหม่ส่วนใหญ่ออก สำหรับชิ้นส่วนไทเทเนียมและอินโคเนล แผ่นปิดขอบเหล่านั้นมักจะมีความแตกต่างระหว่างชิ้นส่วนที่ถูกปฏิเสธและชิ้นส่วนที่ได้รับอนุมัติ
บันทึกการปฏิบัติสี่ประการก่อนการตั้งค่าพารามิเตอร์:
- ผงไทเทเนียมจากการตัดมีฤทธิ์กัดกร่อน กรองอิเล็กทริกอย่างระมัดระวังและเปลี่ยนสื่อกรองตามกำหนดเวลา
- ซูเปอร์อัลลอยที่มีนิกเกิลเป็นส่วนประกอบหลักสามารถแข็งตัวได้หากแผงตัดถูกตัด รักษาแรงดันฟลัชให้คงที่และดูแรงดันช่องว่าง
- ควรตัดคาร์ไบด์ด้วยลวดใหม่หรือลวดที่เกือบใหม่เพื่อหลีกเลี่ยงการเทเปอร์ที่เกิดจากการสึกหรอของลวด
- สำหรับชิ้นส่วนอะลูมิเนียมที่ซ้อนกัน ให้เพิ่มแผ่นด้านบนแบบเสียสละเพื่อป้องกันชั้นแรกจากความเสียหายที่สายไฟเข้า
บทสรุปที่สำคัญ: จับคู่พารามิเตอร์ของคุณกับกลุ่มโลหะผสมมากกว่าการตั้งค่าทั่วไปเพียงรายการเดียว ซูเปอร์อัลลอยไทเทเนียมและนิกเกิลต้องการพลังงานที่ได้รับการควบคุมและผ่านการตัดแต่งอย่างมีระเบียบ ในขณะที่เหล็กและอะลูมิเนียมจะให้รางวัลที่มีอัตราการป้อนสูงกว่า
Wire EDM เทียบกับ เครื่องกัดซีเอ็นซี, การตัดด้วยเลเซอร์ และวอเตอร์เจ็ท
การเปรียบเทียบ Wire EDM กับกระบวนการตัดแบบธรรมดาและแบบใช้ความร้อนสำหรับชิ้นส่วนการบินและอวกาศที่เป็นตัวแทน | เกณฑ์ | Wire EDM | CNC Milling | การตัดด้วยเลเซอร์ | Abrasive Waterjet |
| การเกิดเสี้ยน | ไม่มี | ทั่วไปที่ขอบ | ขี้เถ้าเล็กน้อย | ไม่มี |
| การสึกหรอของเครื่องมือ | ลวดที่ใช้ไป ไม่มีการสึกหรอของเครื่องมือคงที่ | มีความสำคัญในโลหะผสมแข็ง | เลนส์เสื่อมลง | การสึกหรอของหัวฉีด |
| โซนที่ได้รับผลกระทบจากความร้อน | ชั้นหล่อใหม่แบบบาง | น้อยที่สุด | HAZ ขนาดใหญ่ | ไม่มี |
| วัสดุชุบแข็ง | ยอดเยี่ยม | แย่จนยุติธรรม | ดี | ดี |
| ความสมบูรณ์ของผนังบาง | ยอดเยี่ยม | เสี่ยงต่อการโก่งตัว | การบิดเบือนความร้อน | ความเสี่ยงจากแรงดันน้ำ |
| การตัดกอง | ใช่ | ไม่ค่อย | ใช่, but HAZ between layers | ใช่, but edges flare |
| ค่าเครื่องมือ | ต่ำ | สูงสำหรับวัสดุแข็ง | ปานกลาง | ปานกลาง |
การอ่านที่สำคัญของตารางนี้ไม่ใช่ว่า Wire EDM ชนะทุกบรรทัด การกัดมักจะเร็วกว่าสำหรับช่องวัสดุเนื้ออ่อนขนาดใหญ่ และวอเตอร์เจ็ทเป็นที่นิยมสำหรับแผ่นหนามาก ซึ่งผิวสำเร็จไม่สำคัญ Wire EDM จะดีที่สุดเมื่อชิ้นส่วนบาง ซับซ้อน ทำจากวัสดุแข็ง หรือตัดเป็นกอง โดยที่คุณภาพของขอบจะต้องเหมือนกันในหลายชั้น
ในทางปฏิบัติ ชิ้นส่วนการบินและอวกาศมักผลิตโดยกระบวนการรวม ส่วนประกอบอาจถูกบดเพื่อเอาวัสดุที่เทกองออก ผ่านการอบชุบด้วยความร้อน จากนั้นจึงตัดลวดให้เป็นรูปร่างสุดท้าย เส้นทางไฮบริดนี้ช่วยลดระยะเวลารอบการทำงานและรักษาความแม่นยำของคุณสมบัติที่ขึ้นกับความแข็ง เนื่องจากกระบวนการทำงานโดยไม่มีใครดูแลหลังจากการตั้งค่าครั้งแรก ผู้ปฏิบัติงานหนึ่งรายจึงสามารถควบคุมเครื่องจักรหลายเครื่องในช่วงเวลาเร่งด่วนได้ ซึ่งจะช่วยปรับปรุงการใช้งานเครื่องจักรให้ดีขึ้น
บทสรุปที่สำคัญ: Wire EDM เป็นตัวเลือกที่เหมาะสมสำหรับชิ้นส่วนที่บาง ซับซ้อน แข็ง หรือตัดเป็นกอง การกัดและวอเตอร์เจ็ทยังคงเป็นตัวเลือกที่ดีกว่าสำหรับการขจัดวัสดุเนื้ออ่อนขนาดใหญ่หรือแผ่นหนาที่ผิวสำเร็จไม่สำคัญ
ความคลาดเคลื่อน พื้นผิว และความสมบูรณ์ของพื้นผิว
ภาพวาดการบินและอวกาศควบคุมคุณลักษณะที่เกี่ยวข้องกับพื้นผิวสามประการ ได้แก่ ความแม่นยำของมิติ ความหยาบของพื้นผิว และความสมบูรณ์ของโลหะวิทยา Wire EDM จัดการกับปัญหาเหล่านี้ผ่านจำนวนรอบเป็นหลัก การผ่านครั้งแรกคือการตัดแบบหยาบ แต่ละรอบที่ตามมาจะทำงานด้วยพลังงานที่ต่ำกว่าพร้อมออฟเซ็ต และปรับปรุงการตกแต่งและกำจัดเลเยอร์ที่หล่อใหม่ส่วนใหญ่ออก ระบบควบคุมจะรักษาทางเดินของสายไฟให้เหมือนกันในทุกรอบ ดังนั้นสิ่งที่เปลี่ยนแปลงระหว่างรอบคือพลังงานพัลส์ ออฟเซ็ต และอัตราการป้อน
กลยุทธ์การส่งผ่านหลายรอบโดยทั่วไปในชิ้นส่วน EDM ลวดสำหรับการบินและอวกาศ | ผ่าน | วัตถุประสงค์ | สิ่งที่ทำให้ดีขึ้น |
| ผ่านครั้งที่ 1 | การกำจัดสต็อกอย่างรวดเร็ว — สร้างรูปร่าง | เรขาคณิต; มีเลเยอร์ใหม่อยู่ |
| ผ่านครั้งที่ 2 | กึ่งสำเร็จรูป | ลบเลเยอร์การหล่อใหม่ส่วนใหญ่ออก ลดอาการคลื่น |
| ผ่านครั้งที่ 3 | เสร็จสิ้น | มิติสุดท้ายและความหยาบสำหรับชิ้นส่วนการบินจำนวนมาก |
| รอบที่ 4 (ไม่บังคับ) | เสร็จสิ้นเป็นพิเศษ | ปิดผนึกใบหน้าและขอบที่วิกฤตเมื่อยล้า |
จำนวนรอบที่ชิ้นส่วนต้องการ และระดับความสมบูรณ์ที่สามารถทำได้นั้นขึ้นอยู่กับเครื่องจักร วัสดุ ความแข็งแกร่งของชิ้นงาน และการตั้งค่าเครื่องกำเนิดไฟฟ้า นั่นคือเหตุผลที่การทดสอบการตัดชิ้นงานของคุณเองเป็นวิธียืนยันในทางปฏิบัติ สำหรับการอ้างอิง ชุดพื้นฐานที่เผยแพร่ของ POOSN คือความแม่นยำในการตัดเฉือน 0.02 มม. สูงถึง ±0.012 มม. ในการวนซ้ำครั้งล่าสุด โดยมีความหยาบผิวลดลงถึง Ra ≤ 1.2 μm
ความสมบูรณ์ของพื้นผิวเป็นปัจจัยที่แยก EDM ลวดสำหรับการบินและอวกาศออกจากการตัดลวดทั่วไป ชั้นที่หล่อใหม่ — ชั้นสีขาว — เป็นฟิล์มบางๆ ที่แข็งตัวใหม่ซึ่งเหลืออยู่ที่ขอบตัดหลังจากผ่านไปอย่างหยาบๆ ในทางปฏิบัติทางอุตสาหกรรม การตัดแบบหยาบมักถูกรายงานให้เหลือชั้นสีขาวไว้ประมาณ 15 ถึง 30 μm ขึ้นอยู่กับพลังงานพัลส์ โดยทั่วไปแล้วการตัดแบบเล็มจะทำให้มันอยู่ต่ำกว่าประมาณ 5 μm และการตกแต่งแบบละเอียดจะผ่านต่ำลงอีกครั้ง หากชั้นนั้นมีรอยแตกขนาดเล็ก อาจกลายเป็นจุดเริ่มต้นของความล้าบนจานกังหันหรือขายึดโครงสร้าง ผลลัพธ์ในทางปฏิบัติจะเหมือนกันไม่ว่าจะตัวเลขที่แน่นอนใดก็ตาม: โดยปกติแล้วชิ้นส่วนการบินและอวกาศที่ได้รับการรับรองควรมีการผ่านการตัดอย่างน้อยหนึ่งครั้งหลังจากการตัดแบบหยาบ และควรกำหนดขีดจำกัดชั้นสีขาวที่ยอมรับได้ในใบสั่งซื้อหรือบนแบบร่าง
ผู้ซื้อควรขอการประเมินทางโลหะวิทยาเมื่อกระบวนการหรือวัสดุใหม่ผ่านการรับรอง แนวปฏิบัติมาตรฐานคือการแบ่งส่วน ขัดและกัดหน้าตัด ตรวจสอบขอบด้วยกล้องจุลทรรศน์ และบันทึกผลลัพธ์ การประเมินจะเป็นส่วนหนึ่งของรายงานการตรวจสอบบทความฉบับแรก และจะคงไว้ตลอดอายุของโปรแกรม
การตัดเทเปอร์มีผลกระทบต่อความสมบูรณ์ของพื้นผิวในตัวมันเอง เมื่อสายไฟวิ่งเป็นมุม ช่องทางระบายจะยาวขึ้นในด้านหนึ่ง ซึ่งจะทำให้ผิวสำเร็จบริเวณนั้นเปลี่ยนไป และอาจเหลือขอบที่ทื่อกว่าในรัศมีด้านใน เครื่องจักรที่ออกแบบมาสำหรับมุมเทเปอร์ขนาดใหญ่จะช่วยลดสิ่งนี้ได้โดยการเก็บตัวนำลวดไว้ใกล้กับชิ้นงานและรักษาการชะล้างที่สม่ำเสมอทั้งสองด้าน ซึ่งเป็นรายละเอียดที่สำคัญสำหรับพื้นที่ซีลที่ทำมุมและคุณสมบัติที่คล้ายกัน ในกรณีที่ชิ้นส่วนต้องการมุมเทเปอร์ขนาดใหญ่ อาจจำเป็นต้องใช้เครื่องจักร WEDM ที่มีเทเปอร์ขนาดใหญ่ บนเครื่องจักรมาตรฐาน ความสามารถในการเทเปอร์จะน้อยกว่ามาก
บทสรุปที่สำคัญ: วางแผนงาน Wire EDM ในอุตสาหกรรมอากาศยานทุกงานโดยผ่านการตัดแต่งอย่างน้อยหนึ่งครั้งหลังจากการตัดแบบหยาบ กำหนดขีดจำกัดชั้นสีขาวที่ยอมรับได้บนแบบร่างหรือใบสั่งซื้อ และยืนยันพิกัดความเผื่อที่ทำได้ และเสร็จสิ้นด้วยการทดสอบการตัดในส่วนของคุณเอง
วิธีการเลือกเครื่อง Wire EDM สำหรับการบินและอวกาศ
เครื่อง EDM ลวดสามประเภทเป็นเรื่องปกติในงานการบินและอวกาศ: EDM ลวดความเร็วสูง, EDM ลวดความเร็วปานกลาง และ EDM ลวดเรียวขนาดใหญ่ เครื่องจักรความเร็วปานกลางมักถูกมองว่าเป็นตัวเลือกที่เหมาะสมสำหรับฮาร์ดแวร์การบินซึ่งต้องมีพิกัดความเผื่อต่ำและการควบคุมพื้นผิวสำเร็จ เนื่องจากมีความสมดุลระหว่างความแม่นยำ ผิวสำเร็จ และต้นทุนการดำเนินงาน เครื่องจักรความเร็วสูงยังคงมีประโยชน์สำหรับการตัดหยาบ การเตรียมเครื่องมือ และการสร้างต้นแบบด้วยต้นทุนที่ต่ำลง เครื่องเทเปอร์ขนาดใหญ่จะใช้ในกรณีที่รูปทรงต้องการมุมที่สูงชัน เนื่องจากตัวเลือกที่ถูกต้องขึ้นอยู่กับส่วนผสมของชิ้นส่วน การเลือกควรเริ่มจากงานมากกว่าจากตัวเลขข้อกำหนดเดียว
เริ่มต้นด้วยซองงาน ชิ้นส่วนการบินและอวกาศอาจมีขนาดใหญ่จนน่าประหลาดใจ เช่น ชิ้นส่วนเฟรมไทเทเนียมอาจมีขนาดเส้นผ่านศูนย์กลางมากกว่าหนึ่งเมตร แต่ชิ้นส่วนที่มีความแม่นยำส่วนใหญ่จะใส่ในซองขนาดกลางได้อย่างสบาย รายการตรวจสอบด้านล่างนี้เป็นรายการที่เราแนะนำให้ใช้เมื่อเปรียบเทียบราคา:
- ระบุกลุ่มชิ้นส่วนทุกกลุ่มพร้อมขนาดซองจดหมาย วัสดุ มุมเทเปอร์ และการตกแต่งที่ต้องการ
- คำนวณมิเตอร์ตัดต่อเดือนเพื่อตัดสินใจระหว่างเครื่องจักรหนึ่งถึงสองเครื่อง
- ยืนยันว่าเครื่องสามารถทำงานได้โดยไม่มีใครดูแล รวมถึงการร้อยลวดอัตโนมัติที่เชื่อถือได้
- ขอให้ทำการทดสอบการตัดวัสดุและรูปทรงจริงของคุณก่อนที่จะออกคำสั่งซื้อ
- เปรียบเทียบโปรแกรมการฝึกอบรมและเวลาตอบสนองด้านอะไหล่ระหว่างซัพพลายเออร์
นอกเหนือจากประเภทเครื่องจักรแล้ว การกำหนดค่ามีความสำคัญ: แกนเซอร์โวที่มีความแม่นยำสูงพร้อมการตอบสนองระดับแก้ว การควบคุมความตึงของสายไฟอัตโนมัติ หน่วยทำความเย็นอิเล็กทริกเพื่อความเสถียรทางความร้อน และระบบตัวกรองที่ง่ายต่อการซ่อมบำรุง ผู้ซื้อจำนวนมากยังขอให้มีคลังพารามิเตอร์ที่จัดเก็บไว้ซึ่งจัดเรียงตามวัสดุ ดังนั้นผู้ปฏิบัติงานจึงไม่จำเป็นต้องสร้างการตั้งค่าใหม่สำหรับโลหะผสมใหม่ทุกอัน EDM ลวดที่มีความแม่นยำสูงไม่ใช่หมายเลขชิ้นส่วนเดียว เป็นการผสมผสานระหว่างการจัดตำแหน่งทางกล คุณภาพการควบคุม และความสามารถของผู้ปฏิบัติงานในการอ่านเงื่อนไขช่องว่าง
บทสรุปที่สำคัญ: เลือกประเภทเครื่องจักรจากการผสมชิ้นส่วนและขอบเขตงานของคุณ ไม่ใช่จากตัวเลขข้อมูลจำเพาะเดียว และตรวจสอบรายละเอียดการกำหนดค่า — การตอบสนองของเซอร์โว การควบคุมความตึงของสายไฟ การกรอง และไลบรารีพารามิเตอร์วัสดุ — ที่เป็นตัวตัดสินความแม่นยำในโลกแห่งความเป็นจริง


