พิจารณางานทั่วไป ซัพพลายเออร์เบรกระดับ 1 ต้องใช้เม็ดมีด D2 ชุบแข็ง 240 เม็ด โดยแต่ละเม็ดมีร่องซีล 0.6 มม. ที่ต้องยึดพิกัดความเผื่อความกว้างที่แน่น — และยึดไว้หลังจากการชุบแข็งถึง 60 HRC เมื่อช่องว่างแข็งตัวแล้ว เซลล์กัดที่ตัดต้นแบบจะไม่สามารถยึดร่องได้อีกต่อไป และการเจียรต้องใช้ล้อที่มีรูปแบบที่กำหนดเองบวกกับฟิกซ์เจอร์สามสัปดาห์ ข้อความที่มุมของภาพวาดคือสิ่งที่ย้ายงานไปยังเครื่อง EDM แบบลวด
คู่มือนี้จัดทำขึ้นสำหรับผู้ที่โทรติดต่อ: ผู้จัดการห้องเครื่องมือ วิศวกรกระบวนการ และทีมจัดซื้อที่ประเมิน EDM แบบลวดสำหรับเครื่องมือในยานยนต์ เช่น การปั๊มเม็ดมีด การพันช์ เม็ดมีดในแม่พิมพ์ เครื่องมือตัดคาร์ไบด์ และแม่พิมพ์เคลือบ EV โดยครอบคลุมถึงจุดที่กระบวนการเหมาะสม พิกัดความเผื่อที่กระบวนการสามารถทำได้ ประเภทของเครื่องจักรแตกต่างกันอย่างไร และสิ่งที่ต้องตรวจสอบก่อนทำการสั่งซื้อ
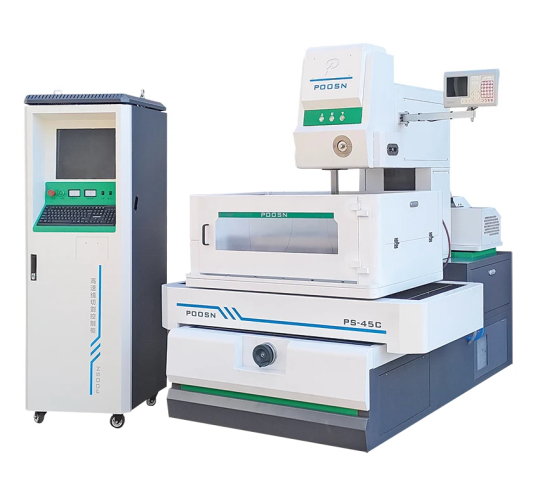
เครื่อง EDM ลวดความเร็วปานกลางซีรีส์ POOSN PSC พร้อมตู้ควบคุม CNC — การตัดหลายรอบสำหรับเครื่องมือที่แม่นยำและเม็ดมีดชุบแข็ง ไวร์อีดีเอ็ม - EDM แบบลวดตัดหรือ WEDM ที่เขียนด้วยลายมือ - ขจัดวัสดุที่มีการปล่อยประจุไฟฟ้าแบบควบคุมระหว่างอิเล็กโทรดลวดเส้นเล็กและชิ้นงาน โดยจุ่มลงในน้ำหรือชะล้างในน้ำปราศจากไอออน เนื่องจากลวดไม่เคยสัมผัสกับชิ้นส่วน ความแข็ง ความหนาของผนัง และขนาดคุณสมบัติจึงกลายเป็นอุปสรรค: เหล็กชุบแข็งและคาร์ไบด์ที่ไม่มีคมตัดใดที่สามารถตัดด้วยเครื่องจักรให้ได้ขนาดสุดท้ายในการตั้งค่าครั้งเดียว โดยไม่มีแรงตัดและไม่มีเสี้ยนเชิงกล
คำถามทางวิศวกรรมไม่ใช่ว่าเครื่อง EDM แบบลวดสามารถสร้างชิ้นส่วนได้หรือไม่ ก็มักจะสามารถ คำถามก็คือ ประเภทของเครื่องจักร ขอบเขตการทำงานแบบใด และความสามารถด้านเรียวที่งานต้องการจริงๆ และความสามารถในการซื้อที่ร้านค้าจะไม่ใช้เป็นวิธีที่พบได้บ่อยที่สุดในการทำให้การซื้อนี้ผิดพลาด
เหตุใดจึงใช้ Wire EDM สำหรับเครื่องมือยานยนต์ ข้อจำกัดสี่ประการผลักดันเครื่องมือยานยนต์เข้าหา WEDM และมักจะปรากฏพร้อมกันมากกว่าหนึ่งรายการในแต่ละครั้ง
ความแข็งหลังการอบชุบด้วยความร้อน เม็ดมีดและการเจาะผ่านการชุบแข็งแบบทะลุผ่าน คาร์บูไรซ์ (โดยทั่วไปมีความลึกของตัวเรือน 0.6–1.2 มม.) หรือทำจากซีเมนต์คาร์ไบด์ เนื่องจากต้องทนทานต่อจังหวะนับแสนครั้ง WEDM กำจัดวัสดุโดยการกัดเซาะด้วยประกายไฟแทนที่จะใช้คมตัด ดังนั้นเม็ดมีด D2 หรือ SKD11 ที่ชุบแข็งแล้วจึงสามารถตกแต่งให้ได้ขนาดหลังจากการชุบแข็ง โดยไม่มีความเสี่ยงต่อการบิดเบี้ยวที่มาพร้อมกับการเจียรผิวชิ้นงานที่ชุบแข็งแล้ว ขนาดคุณสมบัติต่ำกว่ารัศมีคัตเตอร์ ร่องซีล 0.6 มม. มีรัศมีมุมที่ไม่สามารถสร้างดอกเอ็นมิลล์ได้จริง และผนังเดียวกันนี้จะหยุดช่องหัวฉีด 0.4 มม. หรือมุมภายในสี่เหลี่ยมจัตุรัส ลวดคือเครื่องมือ: ไม่มีรัศมีมุมเครื่องมือที่จะชดเชย และไม่มีรัศมีภายในขั้นต่ำเกินกว่ารัศมีของเส้นลวดบวกกับช่องว่างประกายไฟ ไม่มีแรงตัด ตัวเรือนผนังบาง ซี่ 0.8 มม. บนฉากยึดโครงสร้าง และแกนเรียวยาวจะเบนไปภายใต้แรงกัด WEDM ไม่ใช้แรงเชิงกลเป็นหลัก ดังนั้นจึงสามารถตัดผนัง 0.5 มม. ได้โดยไม่ต้องใช้อุปกรณ์รองรับและไม่มีการสปริงกลับ ความถี่ในการแก้ไข แม่พิมพ์ปั๊มอาจมีการปรับเปลี่ยนหลายครั้งตามโปรแกรมรถยนต์เมื่อมีการปรับโฉม รูปแบบการตกแต่ง และข้อกำหนดเฉพาะภูมิภาค ใน WEDM นั้นเป็นการแก้ไขโปรแกรมแทนที่จะเป็นอิเล็กโทรด ฟิกซ์เจอร์ หรือเครื่องมือขึ้นรูปใหม่ ซึ่งในงานที่มีระดับเสียงต่ำถึงกลางมักจะมีน้ำหนักมากกว่าอัตราการตัดที่ช้ากว่า หลักปฏิบัติ: หากชิ้นส่วนนั้นเป็นสื่อกระแสไฟฟ้า แข็งกว่าประมาณ 45 HRC และมีคุณลักษณะที่แคบกว่า 1 มม. หรือผนังที่บางกว่า 1.5 มม. ลวด EDM จะอยู่ในเส้นทางกระบวนการตั้งแต่เริ่มต้น จะไม่เพิ่มเป็นการดำเนินการช่วยเหลือหลังจากการกัดล้มเหลว
ชิ้นส่วนยานยนต์ แม่พิมพ์ และเครื่องมือทั่วไปที่ตัดด้วย Wire EDM เหล่านี้คือแอพพลิเคชั่นที่มาถึงเครื่องจริงๆ รูปแบบมีความสม่ำเสมอ: ชิ้นส่วนมีความแข็ง บาง หรือถูกบล็อกทางเรขาคณิตสำหรับคัตเตอร์ทั่วไป
ค่าอ้างอิงทั่วไปเท่านั้น ผลลัพธ์ที่แท้จริงขึ้นอยู่กับโครงร่างเครื่องจักร วัสดุและความหนาของชิ้นงาน พารามิเตอร์การตัด จำนวนรอบการพิมพ์ สภาวะความร้อน และวิธีการตรวจสอบ ตัวเลขเหล่านี้ไม่ใช่มูลค่าที่รับประกันสำหรับเครื่องจักรใดๆ และจะต้องไม่ถือเป็นค่าเผื่อตามสัญญา หมวดชิ้นส่วน วัสดุทั่วไป ความคลาดเคลื่อนอ้างอิงทั่วไป เหตุผลที่ระบุ WEDM การตอกแม่พิมพ์ เม็ดมีด เครื่องพันช์ และเครื่องปอก D2, SKD11, Cr12MoV, คาร์ไบด์ 0.003–0.008 มม ตัดหลังจากการชุบแข็ง ไม่มีการบิดเบือนการบด เม็ดมีดแบบหล่อและแบบฉีด H13, 8407, S136 0.005–0.010 มม ซี่โครงแคบลึกและผนังร่าง Shift forks และเครื่องมือซิงโครไนซ์ 20MnCr5, SCM415 0.008–0.012 มม พื้นผิวคาร์บูไรซ์บวกกับคุณสมบัติเชิงมุมที่แน่นหนา ร่องซีลคาลิปเปอร์เบรก เหล็กหล่อ อลูมิเนียมอัลลอยด์ 0.008–0.015 มม ความกว้างของร่องด้านล่างรัศมีเครื่องตัด ที่นั่งหัวฉีดและช่องสเปรย์ สแตนเลสชุบแข็ง, เหล็กกล้าเครื่องมือ 0.003–0.006 มม ความกลมและความสมบูรณ์ของพื้นผิวภายในรู ตัวเรือนเซ็นเซอร์และส่วนแทรกตัวเชื่อมต่อ ทองเหลือง, ทองแดงเบริลเลียม 0.010–0.020 มม ผนังบางที่ไม่สามารถรับแรงจับยึดได้ เครื่องมือตัดคาร์ไบด์ เจาะ และรีมเมอร์ ทังสเตนคาร์ไบด์ 0.003–0.008 มม ความแข็งเกินกว่าอายุการใช้งานของล้อขัดแบบประหยัด การเคลือบมอเตอร์ EV และโรเตอร์ตาย คาร์ไบด์ เหล็กกล้าเครื่องมือชุบแข็ง 0.002–0.005 มม ขอบไร้เสี้ยนและความแม่นยำในการเคลือบแบบเรียงซ้อน
สองประเภทจ่ายค่าเครื่องเอง เม็ดมีดปั๊มแข็งเป็นเคสแบบคลาสสิก แม่พิมพ์เคลือบ EV เป็นแม่พิมพ์ที่เติบโตเร็วที่สุด เนื่องจากมีเสี้ยนเพิ่มขึ้นเป็นพันๆ แผ่นที่ซ้อนกัน และอาจกลายเป็นไฟฟ้าลัดวงจรในสเตเตอร์หรือโรเตอร์ที่เสร็จแล้ว Wire EDM สามารถสร้างขอบที่ปราศจากเสี้ยน และการผ่านการตกแต่งเพิ่มเติมสามารถลดความหนาของชั้นที่หล่อใหม่ได้อย่างมาก และปรับปรุงความสมบูรณ์ของพื้นผิว
วัสดุที่เหมาะสำหรับลวด EDM ของยานยนต์ EDM มักเรียกว่าการไม่เชื่อเรื่องวัสดุเนื่องจากต้องการการนำไฟฟ้าเท่านั้น ในทางปฏิบัติ โลหะวิทยายังคงเปลี่ยนแปลงอัตราการตัด ความสมบูรณ์ของพื้นผิว และจำนวนรอบที่ต้องการ ซึ่งความแตกต่างมากพอที่จะส่งผลต่อใบเสนอราคา
กลุ่มวัสดุ พฤติกรรมใน WEDM หมายเหตุการปฏิบัติ เหล็กกล้าเครื่องมือชุบแข็ง (D2, SKD11, Cr12MoV, H13) กลุ่มที่ง่ายที่สุด: ประพฤติตนได้ดี ล้างให้สะอาด อดทนต่อการจ่ายบอล การตัดหลายรอบบนเม็ดมีดขนาด 40 มม. จะทำให้ได้พื้นผิวที่ละเอียด เหล็กกล้าคาร์บูไรซ์และเหล็กกล้าชุบแข็ง เคสแข็งเหนือแกนที่นิ่มกว่าจะกัดกร่อนในอัตราที่ต่างกัน ลวดล่าช้าในเคสและเพิ่มความเร็วในแกนกลาง ลดพารามิเตอร์การกัดหยาบและตรวจสอบการชะล้าง มุมแสดงความแตกต่างก่อน ซีเมนต์คาร์ไบด์ ตัดได้ดี แต่การแตกร้าวเล็กน้อยและการสูญเสียโคบอลต์ถือเป็นความเสี่ยงที่แท้จริงเมื่อมีพลังงานคายประจุสูง การกัดหยาบที่ใช้พลังงานต่ำพร้อมการตัดแต่งเพิ่มเติมหนึ่งหรือสองครั้ง โลหะผสมไทเทเนียมและนิกเกิล (Ti-6Al-4V, อินโคเนล) ตัดช้ากว่าเหล็กที่มีความหนาเท่ากัน เสี่ยงต่อการสร้างเลเยอร์ใหม่หากข้ามส่วนตัดแต่ง ขั้นต่ำสามรอบเป็นเรื่องปกติที่ความสมบูรณ์ของพื้นผิวเป็นสิ่งสำคัญ อลูมิเนียมและโลหะผสมทองแดง อะลูมิเนียมตัดเร็วแต่อาจออกซิไดซ์ได้ ทองแดงและทองเหลืองจะพาความร้อนออกไปและตัดได้อย่างมีประสิทธิภาพน้อยลง อย่าเสนอราคาในอัตรารายชั่วโมงเดียวกันกับเหล็กกล้าเครื่องมือ
โลหะผสมคาร์ไบด์และนิกเกิลเป็นสองกลุ่มที่ประหยัดค่าผ่านการตัดเนื่องจากความเสียหายจะปรากฏในสัปดาห์ต่อมาเป็นการบิ่นหรือรอยแตกเมื่อยล้า แทนที่จะเป็นความเสียหายด้านขนาดที่เกิดขึ้นทันที
Wire EDM สามารถทนความคลาดเคลื่อนได้เท่าใด ค่าเผื่อที่พิมพ์บนภาพวาดและค่าเผื่อที่โรงงานสามารถคงไว้ได้ในการผลิตเป็นตัวเลขสองค่าที่แตกต่างกัน ปริมาณเครื่องมือในยานยนต์ส่วนใหญ่จะอยู่ในช่วงกลางของช่วงการใช้งานจริง ซึ่งเป็นจุดที่ความประหยัดของ Wire EDM เหมาะสมที่สุด
เม็ดมีดแม่พิมพ์และแม่พิมพ์ชุบแข็ง นั่งที่ปลายที่แคบที่สุด เนื่องจากการเว้นวรรคและการเล็มขอบจะกำหนดความสูงของเสี้ยนและอายุการใช้งานของแม่พิมพ์โดยตรง การเข้าถึงแถบนี้ต้องใช้เครื่องจักรที่มีความแม่นยำ สภาพแวดล้อมที่มีการควบคุม และการผ่านสามครั้งขึ้นไป ที่นั่งหัวฉีด โดยปกติจะขึ้นอยู่กับความกลมและผิวสำเร็จมากกว่าขนาดสัมบูรณ์ ซึ่งเป็นข้อแตกต่างที่สำคัญเมื่อเขียนข้อกำหนดในการซื้อ เครื่องมือ Shift fork และ synchronizer ตกลงในช่วงที่เครื่องจักรความเร็วปานกลางพร้อมการตัดผ่านสองรอบสามารถจับได้อย่างสะดวกสบายและทำซ้ำได้ ร่องซีลคาลิปเปอร์เบรก โดยทั่วไปแล้วจะเป็นการตัดหยาบบวกกับการตัดเฉือนหนึ่งรอบในประเภทเครื่องจักรส่วนใหญ่ วงเล็บโครงสร้างและการเสริมแรง เป็นประเภทที่หลวมที่สุด โดยการตัดด้วยความเร็วสูงรอบเดียวมักจะเพียงพอ เว้นแต่ข้อกำหนดด้านคุณภาพคมตัดจะระบุไว้เป็นอย่างอื่น ด้านล่างของแถบขัดละเอียด เส้นโค้งต้นทุนจะสูงขึ้นอย่างมาก: คุณต้องมีสภาพแวดล้อมที่มีการควบคุมอุณหภูมิ ต้องใช้รอบ 3 รอบขึ้นไป การป้อนลวดช้าลง และมีระเบียบวินัยของผู้ปฏิบัติงานในระดับที่ไม่ใช่ทุกร้านจะสามารถรักษาไว้ได้ในสามกะ ในด้านหลวม คู่แข่งที่ซื่อสัตย์คือการตัดด้วยเลเซอร์หรือพลาสมาที่มีความละเอียดสูงมากกว่าการกัด
การแยกความอดทนที่ลูกค้าต้องการจริงๆ ออกจากความอดทนที่พิมพ์ไว้บนภาพวาดถือเป็นนิสัยที่มีค่าที่สุดในธุรกิจนี้ เครื่องหมายคำพูดสามารถเพิ่มเป็นสองเท่าได้เมื่อมีการใช้ข้อความทั่วไปที่เขียนสำหรับพื้นผิวที่ใช้งานกับพื้นผิวที่ไม่เคยสัมผัสส่วนอื่น
EDM ลวดความเร็วสูงเทียบกับความเร็วปานกลางและ EDM ลวดเรียวขนาดใหญ่ เครื่อง EDM ลวดความเร็วสูง ซึ่งมักสร้างรอบๆ แท่น DK77 ให้ต้นทุนการตัดต่อตารางมิลลิเมตรต่ำที่สุด เป็นคำตอบที่ถูกต้องสำหรับฉากยึด แผ่นชิม การเจาะแบบธรรมดา และงานอื่นๆ ที่ยอมรับสายรัดที่หลวมกว่าได้
เครื่อง CNC EDM ลวดความเร็วสูง DK-7745 (4 แกน ระยะเคลื่อนที่ 400×600 มม.) DK-7745 High-Speed Wire EDM: อุปกรณ์ที่ออกแบบมาโดยเฉพาะสำหรับรูปทรงที่ซับซ้อนและชิ้นส่วนที่มีความแม่นยำสูง ให้ประสิทธิภาพการตัดเฉือนที่แม่นยำและเชื่อถือได้ แม็กนี้... ดูผลิตภัณฑ์ → EDM ลวดความเร็วปานกลาง ตั้งอยู่ระหว่างเครื่องจักรความเร็วสูงและเครื่องจักรที่มีความแม่นยำ โดยเพิ่มการตัดแบบหลายรอบที่ควบคุมได้และการขับเคลื่อนด้วยลวดที่มีความแข็งมากขึ้น และการรวมกันดังกล่าวคือสิ่งที่ช่วยย้ายสายรัดที่เป็นไปได้จากปลายที่หลวมไปยังปลายที่ขัดละเอียด เหตุผลหนึ่งที่ทำให้เครื่องจักรความเร็วปานกลางได้รับการระบุอย่างกว้างขวางสำหรับเครื่องมือในยานยนต์ ต้นทุนต่อการตัดสูงกว่าเครื่องจักรความเร็วสูง แต่อัตราเศษและชั่วโมงการเก็บผิวสำเร็จแบบแมนนวลลดลงทั้งคู่
PS45C เครื่อง EDM เครื่องตัดลวด CNC ความเร็วปานกลางสำหรับงานหนัก Wire EDM ความเร็วปานกลางซีรีส์ PS45C: ออกแบบมาเพื่อการตัดเฉือนชิ้นงานขนาดใหญ่อย่างแม่นยำ ซีรีส์นี้นำเสนอความสามารถในการประมวลผลที่เพิ่มขึ้นและปริมาณงานที่สูงขึ้น... ดูผลิตภัณฑ์ → การตัดแบบหลายรอบ เป็นความสามารถมากกว่าประเภทเครื่องจักร: การกลึงหยาบตามด้วยการตัดเฉือนหนึ่งรอบหรือมากกว่าโดยมีพลังงานการคายประจุลดลงอย่างต่อเนื่อง เครื่องจักรความเร็วปานกลางและแม่นยำทุกเครื่องรองรับสิ่งนี้ และเป็นสิ่งที่ให้ทั้งความทนทานที่แน่นหนายิ่งขึ้นและพื้นผิวที่ละเอียดยิ่งขึ้นตามข้อกำหนดเฉพาะของยานยนต์ - การตัดแบบรอบเดียวไม่เคยประสบผลสำเร็จ ยืนยันจำนวนการตัดแต่งที่ผ่านส่วนรองรับส่วนควบคุมก่อนที่จะดูสิ่งอื่นใด เนื่องจากตัวเลขนั้นกำหนดพื้นตามเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้
เครื่อง EDM ลวดที่มีความแม่นยำ ซึ่งยึดสายรัดที่แน่นที่สุดด้วยลวดที่เล็กกว่า ส่วนใหญ่จะเหมาะกับแม่พิมพ์เคลือบ EV, งานหัวฉีด และงานคาร์ไบด์ ซึ่งข้อกำหนดด้านความคลาดเคลื่อนและความสมบูรณ์ของพื้นผิวเข้มงวดมาก มีค่าใช้จ่ายสูงกว่ามากและต้องการสภาพแวดล้อมที่มีการควบคุม
ซื้อประเภทที่ครอบคลุมแถบพิกัดความเผื่อที่คุณต้องการอย่างแท้จริง ไม่ใช่ภาพวาดที่แคบที่สุดในไฟล์ เนื่องจากช่องว่างราคาระหว่างประเภทต่างๆ นั้นมากกว่าความแตกต่างในคุณภาพที่สามารถทำได้จากงานยานยนต์ทั่วไป
วิธีการเลือกเครื่อง Wire EDM ที่เหมาะสมสำหรับเครื่องมือยานยนต์ การเลือกใช้งานได้ดีกว่าจากส่วนหนึ่งมากกว่าจากแค็ตตาล็อก รันห่วงโซ่นี้ตามลำดับ:
ขนาดและน้ำหนักของชิ้นส่วน — ตั้งค่าขอบเขตงานและภาระงานของตาราง และมักจะแยกเครื่องออกก่อนสิ่งอื่นใด วัสดุและความแข็ง — กำหนดกลยุทธ์การส่งผ่าน และกำหนดว่าจะต้องสร้างไลบรารีพารามิเตอร์ตั้งแต่ต้นหรือไม่ ความอดทนและการจบสกอร์ที่สำคัญจริงๆ — ตั้งค่าคลาสเครื่อง และกำหนดว่าจำเป็นต้องมีสภาพแวดล้อมที่มีการควบคุมหรือไม่ เรียว — ผนังแบบร่าง ผนังนูน หรือผนังที่ทำมุม ตัดสินใจว่าจำเป็นต้องใช้เครื่องจักรที่มีความสามารถในการเทเปอร์หรือไม่ ตัดมิเตอร์รายเดือน — ตัดสินใจระหว่างหนึ่งเครื่องและสองเครื่อง ตารางด้านล่างนี้เป็นจุดเริ่มต้น ไม่ใช่ข้อกำหนด
ถ้างานของคุณคือ เริ่มต้นด้วย เม็ดมีด D2 / SKD11 ชุบแข็งที่ประมาณ 20–30 µm เครื่องจักรความเร็วสูงซีรีส์ DK77 เครื่องมือที่แม่นยำซึ่งต้องการการควบคุมมิติที่เข้มงวดยิ่งขึ้นและผิวสำเร็จที่ละเอียดยิ่งขึ้น PSC ซีรีส์ เครื่องความเร็วปานกลาง เครื่องมือที่มีความแม่นยำทั่วไปซึ่งมีต้นทุนต่อชิ้นส่วนเป็นสำคัญ ซีรีส์ DK-BC ผนังที่ทำมุม ร่างหรือเรียวลึก ซีรี่ส์เรียวใหญ่ (DKD)
คำแนะนำยังคงขึ้นอยู่กับชิ้นส่วน และวิธีการที่เชื่อถือได้ในการแก้ไขปัญหาคือการทดสอบการตัดด้วยวัสดุของคุณเอง แทนที่จะเปรียบเทียบจากตัวเลขในแค็ตตาล็อก
การตัดเทเปอร์สำหรับแม่พิมพ์เชิงมุมและแม่พิมพ์ แม่พิมพ์และแม่พิมพ์สำหรับยานยนต์มักไม่ค่อยมีผนังเป็นเส้นตรง มุมร่าง มุมนูน และช่องแม่พิมพ์ที่เรียวจากคมตัดลงไปจนถึงช่องว่าง ล้วนต้องใช้ลวดในการเอียง
เรียว capability is always quoted at a specified workpiece height และมุมที่ทำได้จะลดลงเมื่อชิ้นส่วนสูงขึ้น เครื่องจักรที่ได้รับการจัดอันดับสำหรับมุมที่กำหนดที่ความสูง Z หนึ่งไม่จำเป็นต้องยึดไว้ที่อีกมุมหนึ่ง ระบุความเรียวตามทั้งมุมและส่วนเบี่ยงเบนสูงสุดที่ความสูงที่ระบุ ค่าเบี่ยงเบน — ไม่ใช่มุมสูงสุด — เป็นตัวตัดสินว่าแม่พิมพ์ประกอบได้เรียบร้อยหรือไม่ และเป็นตัวเลขที่ขาดหายไปจากใบเสนอราคาส่วนใหญ่ เครื่องเทเปอร์ขนาดใหญ่ ใช้การควบคุมแกน U/V อิสระพร้อมหัวเทเปอร์โดยเฉพาะ ดังนั้นการชะล้างและความตึงจะคงที่ในขณะที่ลวดเอียง หากไม่มีสิ่งนั้น คุณภาพการตัดบนพื้นผิวเรียวและความแม่นยำของมุมก็จะลดลงทั้งคู่ เรียว is not free. สำหรับการเจาะทะลุตรง ช่องว่างคาร์ไบด์ และการเจาะแบบธรรมดา จะทำให้ต้นทุนเพิ่มขึ้นโดยไม่เกิดประโยชน์ใดๆ หากภาพวาดไม่มีร่าง ผนังนูน หรือผนังที่ทำมุม ให้ปล่อยไว้นอกข้อกำหนด DK45D เครื่อง CNC EDM เครื่องตัดลวดเรียวขนาดใหญ่สำหรับการตัดเฉือนแม่พิมพ์ที่มีความแม่นยำ EDM ลวดทรงเรียวขนาดใหญ่ซีรีส์ DK45D: ออกแบบมาโดยเฉพาะสำหรับงานตัดเทเปอร์ขนาดใหญ่ที่มีความแม่นยำสูง ซีรีส์นี้เหมาะอย่างยิ่งสำหรับการตัดเฉือนที่มีความแม่นยำซึ่งต้องการความ... ดูผลิตภัณฑ์ → รุ่นเรียวใหญ่ของ POOSN มีการระบุไว้ที่ ±45°
Wire EDM กับการกัด การตัดด้วยเลเซอร์ การเจียร และ EDM จม การเปรียบเทียบที่สำคัญไม่ใช่การใช้ Wire EDM กับการกัดในเชิงนามธรรม เป็นกระบวนการที่มอบคุณสมบัติที่สอดคล้องโดยมีต้นทุนการโหลดเต็มต่ำสุดสำหรับวัสดุเฉพาะ
ช่วงอ้างอิงสำหรับการเปรียบเทียบกระบวนการ ไม่ใช่ข้อมูลจำเพาะของเครื่องใดๆ ผลลัพธ์ที่แท้จริงขึ้นอยู่กับวัสดุ ความหนา เครื่องมือ พารามิเตอร์ และวิธีการตรวจสอบ กระบวนการ ขีดจำกัดความแข็ง ความอดทนอ้างอิง รัศมีมุม พอดีที่สุดในยานยนต์ Wire EDM วัสดุที่เป็นสื่อกระแสไฟฟ้าใดๆ ก็ตาม โดยไม่คำนึงถึงความแข็ง 0.003–0.015 มม รัศมีลวดเท่านั้น แม่พิมพ์แข็งตัว ผนังบาง คุณสมบัติภายใน การกัดซีเอ็นซี สูงถึงประมาณ 45 HRC 0.010–0.030 มม รัศมีคัตเตอร์ เนื้อนุ่ม กระเป๋าขนาดใหญ่ พื้นผิว 3 มิติ การตัดด้วยเลเซอร์ เหล็กแผ่นที่มีความหนาปานกลาง 0.050–0.150 มม เล็กแต่มีโซนรับความร้อน ช่องว่างแบน วงเล็บ โปรไฟล์พรีฟอร์ม ซิงค์เกอร์ EDM วัสดุที่เป็นสื่อกระแสไฟฟ้าใดๆ 0.005–0.020 มม มุมอิเล็กโทรด โพรงตาบอด รูปแบบ 3 มิติ เนื้อแม่พิมพ์ การบด เหล็กชุบแข็งใดๆ 0.002–0.010 มม แบบล้อ งานทรงกระบอกหน้าแบน OD และ ID
การตัดด้วยเลเซอร์เป็นการเปรียบเทียบที่คุ้มค่าที่จะขยาย เนื่องจากมักเสนอให้ใช้แทน WEDM ความเร็วสูงบนช่องว่างในยานยนต์ เลเซอร์ชนะบนแผ่นเรียบโดยที่พิกัดความเผื่อหลวมและสภาพของขอบไม่สำคัญ จะสูญเสียทันทีที่ชิ้นส่วนมีความหนา ทันทีที่ไม่สามารถยอมรับโซนที่ได้รับผลกระทบจากความร้อนได้ หรือทันทีที่ข้อกำหนดความคลาดเคลื่อนลดลงต่ำกว่า 0.05 มม. สำหรับเครื่องมือชุบแข็งที่ 60 HRC เลเซอร์จะไม่อยู่ในการสนทนา
การเจียรและ EDM ลวดซ้อนทับกันในงานแม่พิมพ์ชุบแข็ง และการแบ่งส่วนนั้นตรงไปตรงมา: การเจียรจะจับกับหน้าแบนและลักษณะทรงกระบอกได้เร็วและถูกกว่า ในขณะที่ WEDM จะจัดการโปรไฟล์ภายใน ช่องแคบ มุมภายในที่แหลมคม และทุกสิ่งที่ต้องใช้วงล้อแบบฟอร์มแบบกำหนดเอง ร้านขายเครื่องมือยานยนต์ส่วนใหญ่เปิดดำเนินการทั้งสองอย่างและกำหนดเส้นทางการทำงานให้สอดคล้องกัน
มีกระบวนการไม่กี่กระบวนการที่รวมความแข็งของชิ้นงานไม่จำกัด ความคลาดเคลื่อนในช่วงไมครอนต่ำ และแรงตัดเป็นศูนย์ ซึ่งเป็นเหตุผลว่าทำไมแม่พิมพ์ยานยนต์ที่ผ่านการชุบแข็งและเครื่องมือที่มีผนังบางจึงกลับมาใช้ Wire EDM ต่อไปแม้จะมีอัตราการตัดที่ช้ากว่าก็ตาม
วิธีการประเมินผู้ผลิตหรือซัพพลายเออร์ Wire EDM ลูกค้าด้านยานยนต์ตรวจสอบห่วงโซ่อุปทานด้านเครื่องมือของตน และแรงกดดันดังกล่าวก็ตกอยู่กับใครก็ตามที่เป็นผู้จัดหาเครื่องจักร เครื่องจักรที่ตัดเฉือนได้ดีในการสาธิต แต่ไม่มีช่องทางอะไหล่ ไม่มีข้อผูกมัดในการให้บริการ และไม่มีขั้นตอนการรับรองความถูกต้องซ้ำ จะกลายเป็นปัญหาคอขวดในการผลิตภายในสิบแปดเดือน ร้องขอเป็นลายลักษณ์อักษรดังต่อไปนี้:
วัดความแม่นยำของหน่วยเฉพาะ โดยมีชื่อวิธีการทดสอบ — รายงานเลเซอร์อินเตอร์เฟอโรมิเตอร์บนเครื่องจริง ไม่ใช่ตัวเลขแค็ตตาล็อกสำหรับกลุ่มผลิตภัณฑ์ จำนวนการตัดแต่งผ่านการรองรับส่วนควบคุม — นี่เป็นการกำหนดพื้นฐานของความอดทนที่เป็นไปได้ และเป็นคำถามที่ผู้ซื้อส่วนใหญ่ลืมถาม ระยะเวลารอคอยอะไหล่สำหรับสินค้าที่หยุดการผลิต : แผงจ่ายไฟ มอเตอร์ปรับความตึงลวด ตัวขับเคลื่อนแกน UV และส่วนประกอบควบคุม เวลารอคอยสินค้าที่กำหนดเป็นลายลักษณ์อักษรมีค่ามากกว่าราคาเครื่องจักรที่ต่ำกว่า รองรับพารามิเตอร์สำหรับการผสมวัสดุของคุณ — จุดเริ่มต้นสำหรับคาร์ไบด์ เหล็กคาร์บูไรซ์ และโลหะผสมไทเทเนียมและนิกเกิลตามความหนาที่คุณวิ่งจริง การทดสอบการตัดวัสดุของคุณเอง โดยใช้รายงานการทดสอบและชุดพารามิเตอร์ การทดสอบการยอมรับของเครื่อง บนชิ้นทดสอบที่แสดงถึงรูปทรงของคุณ การวัดผิวสำเร็จของขอบ ลักษณะมุม และมุมเทเปอร์ เอกสารภาษาอังกฤษ — คู่มือการใช้งาน แบบไฟฟ้า รายการพารามิเตอร์ และเอกสารการควบคุม การกำหนดค่าทางไฟฟ้า — ข้อกำหนดด้านแรงดันไฟฟ้า เฟส และการเชื่อมต่อสำหรับสถานที่ของคุณ รวมถึงรายการอุปกรณ์ไฟฟ้า รองรับระบบควบคุม — ตัวควบคุมและเวอร์ชัน วิธีจัดการการอัปเดตและอะไหล่ และเครื่องขึ้นอยู่กับการเชื่อมต่ออินเทอร์เน็ตในการทำงานหรืออัปเดตหรือไม่ การฝึกอบรม เอกสารการส่งออก และการปรับแต่ง — รวมอะไรบ้างและเป็นภาษาอะไร การบรรจุ การบรรทุก และเอกสารศุลกากรสำหรับปลายทางของคุณ และไม่ว่าโรงงานจะสามารถจัดหาอุปกรณ์จับยึด ตู้สูง ระยะ Z ที่เพิ่มขึ้น หรือการรวมเซลล์อัตโนมัติ แทนที่จะจัดหาเฉพาะเครื่องจักรแค็ตตาล็อกเท่านั้น ก่อนที่จะเปรียบเทียบราคา ให้ปรับใบเสนอราคาให้เป็นปกติ: เพิ่มวัสดุสิ้นเปลืองปีแรก ความเสี่ยงด้านอะไหล่โดยนัยตามระยะเวลารอคอยสินค้าที่เสนอ และมูลค่าของพารามิเตอร์และการสนับสนุนการฝึกอบรมที่นำเสนอ เครื่องจักรที่แตกต่างกันอย่างเห็นได้ชัดในราคาซื้อสามารถกลับด้านได้อย่างสมบูรณ์เมื่อรวมปัจจัยเหล่านั้นแล้ว สำหรับเครื่องมือยานยนต์ ความสัมพันธ์กับซัพพลายเออร์มีความสำคัญมากกว่าข้อมูลจำเพาะของเครื่องจักร เนื่องจากระยะเวลารอคอยสินค้าที่บันทึกไว้และตารางพารามิเตอร์ที่พร้อมใช้งานคือสิ่งที่ทำให้เครื่องจักรสามารถผลิตได้ในปีที่สาม
ต้องการทดสอบการตัดก่อนสั่งซื้อหรือไม่? ส่งแบบและข้อกำหนดวัสดุของคุณมาให้เรา แล้วเราจะตัดชิ้นส่วนแล้วส่งคืนพร้อมกับผลลัพธ์ที่วัดได้
ต้นทุน วัสดุสิ้นเปลือง และการบำรุงรักษา Wire EDM ของยานยนต์ ต้นทุนต่อชิ้นส่วนถูกครอบงำด้วยตัวแปรสามประการ: ความยาวตัด ความสูงของชิ้นงาน และจำนวนรอบการพิมพ์ การตัดแบบสองรอบบนเม็ดมีดเหล็กขนาด 40 มม. ใช้เวลาในเครื่องจักรมากกว่าการตัดแบบรอบเดียวบนรูปทรงเดียวกันอย่างมาก และการเพิ่มขึ้นนั้นใช้เวลาในเครื่องจักรเกือบทั้งหมดแทนที่จะใช้เวลาในการใช้ลวด
ต้นทุนสายไฟขึ้นอยู่กับวิธีการใช้เครื่องจักร: ในกรณีที่ลวดถูกนำมาใช้ซ้ำจนกระทั่งขาดหรือเส้นผ่านศูนย์กลางลดลงต่ำกว่าเกณฑ์ที่ใช้งานได้ ถือเป็นรายการต้นทุนรอง และในกรณีที่เป็นแบบใช้ครั้งเดียว ปริมาณการใช้จะกลายเป็นรายการบรรทัดที่มองเห็นได้ ไม่ว่าจะด้วยวิธีใด โดยทั่วไปแล้ว ลวดที่มีความยาวตัดในยานยนต์โดยทั่วไปจะมีส่วนแบ่งเพียงเล็กน้อยจากต้นทุนชิ้นส่วนทั้งหมด ดังนั้นการเพิ่มประสิทธิภาพจำนวนรอบการตัดจึงมีความสำคัญมากกว่าการซื้อลวดที่ราคาถูกกว่า
นอกเหนือจากลวดแล้ว วัสดุสิ้นเปลืองได้แก่ ตัวกรองไดอิเล็กทริก เรซิน หัวฉีด และชุดประกอบไกด์ ชีวิตไกด์เป็นสิ่งที่มักถูกประเมินต่ำเกินไป : สำหรับเครื่องจักรแบบ 3 กะ ควรตรวจสอบรางนำทางบนและล่างทุกเดือน และเปลี่ยนตามกำหนดเวลา แทนที่จะเปลี่ยนเมื่อเกิดข้อผิดพลาด เนื่องจากรางที่สึกหรอจะปรากฏเป็นข้อผิดพลาดแบบเรียวซึ่งจะค่อยๆ คืบคลานเข้ามาและพลาดได้ง่ายจนกว่าชิ้นส่วนจะเริ่มตรวจสอบล้มเหลว
กิจวัตรกะสั้นช่วยป้องกันไม่ให้เกิดสิ่งต่อไปนี้:
ทำความสะอาดตัวกรองอิเล็กทริกตามกำหนดเวลา ไม่ใช่ตามสัญญาณเตือน ตรวจสอบความตึงของสายไฟทุกสัปดาห์ด้วยเกจแทนที่จะใช้หู ตรวจสอบความถูกต้องของตำแหน่งอีกครั้งเป็นระยะๆ เนื่องจากการเบี่ยงเบนความร้อนสะสมอย่างมองไม่เห็นบนชิ้นส่วน รักษาค่าการนำไฟฟ้าของไดอิเล็กทริกให้อยู่ในช่วงที่ผู้สร้างเครื่องจักรกำหนด — ค่าความเบี่ยงเบนของการนำไฟฟ้าเปลี่ยนคุณลักษณะของประกายไฟ ดังนั้นจึงมีความคลาดเคลื่อน บันทึกการเปลี่ยนคู่มือทุกครั้ง ในเซลล์แบบ 3 กะ การเปลี่ยนไกด์ตามกำหนดการและการควบคุมการนำไฟฟ้าไดอิเล็กทริกจะช่วยป้องกันเศษซากได้มากกว่าโปรแกรมการฝึกอบรมผู้ปฏิบัติงานใดๆ เนื่องจากความล้มเหลวทั้งสองจะเกิดขึ้นอย่างช้าๆ และมองไม่เห็นจากชิ้นส่วนเดียว
คำถามที่พบบ่อยเกี่ยวกับ Wire EDM สำหรับยานยนต์ WEDM ของยานยนต์สามารถทนต่อการผลิตได้เท่าใด ขึ้นอยู่กับกลยุทธ์การส่งบอลและสภาพแวดล้อมในโรงงานมากกว่ายี่ห้อเครื่องจักร: เครื่องจักรความเร็วปานกลางที่มีรอบการทำงานสองหรือสามรอบจะจับตรงกลางของระยะการใช้งานจริงทำซ้ำได้ เครื่องจักรที่มีความแม่นยำในสภาพแวดล้อมที่มีการควบคุมจะไปถึงปลายที่แน่นหนา และเครื่องความเร็วสูงแบบผ่านครั้งเดียวจะครอบคลุมปลายที่หลวม แถบอ้างอิงข้างต้นอธิบายข้อกำหนดทั่วไป ไม่ใช่ค่าที่รับประกัน
Wire EDM สามารถตัดชิ้นส่วนที่แข็งตัวหรือคาร์บูไรซ์ได้หรือไม่? ใช่. เคสคาร์บูไรซ์และแกนที่อ่อนกว่ากัดกร่อนในอัตราที่แตกต่างกันเล็กน้อย ดังนั้นควรลดพารามิเตอร์การกัดหยาบและตรวจสอบการชะล้างอย่างระมัดระวัง มุมจะแสดงความแตกต่างก่อน และการแก้ไขตามปกติคือการกลึงหยาบที่ช้ากว่าบวกกับการตัดขอบเพิ่มเติม
WEDM ความเร็วสูงหรือความเร็วปานกลางดีกว่าสำหรับเครื่องมือยานยนต์หรือไม่? ความเร็วปานกลางเป็นตัวเลือกปกติที่งานต้องการพิกัดความเผื่อที่แน่นหนาและการควบคุมผิวสำเร็จ เนื่องจากการตัดหลายรอบและการขับเคลื่อนลวดแบบแข็งจะยึดสายรัดได้ดีกว่ามาก ความเร็วสูงยังคงเป็นตัวเลือกที่ดีกว่าสำหรับฉากยึด แผ่นชิม และการเจาะแบบธรรมดา โดยที่แถบหลวมเป็นที่ยอมรับได้และมีต้นทุนต่อชิ้นส่วนเป็นสำคัญ
Wire EDM สามารถผลิตชิ้นส่วนยานยนต์ในปริมาณมากได้หรือไม่? เครื่อง Wire EDM อธิบายได้ดีที่สุดว่าเป็นเครื่องมือการผลิตมากกว่าอุปกรณ์ชิ้นส่วนในการผลิต เครื่องจักรหนึ่งเครื่องสามารถทำงานได้โดยไม่มีใครดูแลตลอดทั้งคืนบนกองแม่พิมพ์แทรก และเซลล์ที่มีสามหรือสี่เซลล์ก็สามารถรองรับห้องเครื่องมือได้เต็มรูปแบบ สำหรับชิ้นส่วนอุปโภคบริโภคที่มีจำนวนนับแสนชิ้น Wire EDM ทำหน้าที่ผลิตแม่พิมพ์ ไม่ใช่ชิ้นส่วน
ควรระบุลวดชนิดใดสำหรับงานแม่พิมพ์ยานยนต์? ระบุประเภทสายไฟและเส้นผ่านศูนย์กลางที่ไลบรารีพารามิเตอร์ของผู้สร้างสร้างขึ้นสำหรับวัสดุและความหนาของคุณ และยืนยันเป็นลายลักษณ์อักษร เกรดเคลือบมักใช้เพื่อปรับปรุงคุณภาพการชะล้างและคุณภาพคมตัดของแผ่นปิดขอบ สำหรับเครื่องจักรความเร็วสูงที่มีลวดลูกสูบ ลวดโมลิบดีนัมยังคงเป็นมาตรฐาน
ก่อนสั่งซื้อเครื่อง Wire EDM สำหรับงานยานยนต์ ควรตรวจสอบอะไรบ้าง? จำนวนการตัดแต่งผ่านการรองรับส่วนควบคุม, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
ขอการทดสอบการตัด ห้องเครื่องมือที่ให้บริการการปั๊ม เบรก ระบบส่งกำลัง และโปรแกรม EV โดยทั่วไปต้องใช้เครื่องจักรความเร็วปานกลางหนึ่งเครื่องสำหรับงานที่มีปริมาณจำกัด และเครื่องความเร็วสูงหนึ่งหรือสองเครื่องสำหรับงานปริมาณมาก บวกกับความสามารถในการเทเปอร์หากงานแม่พิมพ์เป็นส่วนหนึ่งของการผสม การส่งแบบที่มีวัสดุ ความแข็ง ความหนา และพิกัดความเผื่อที่สำคัญจริงๆ เป็นวิธีที่เร็วที่สุดในการรับคำแนะนำเครื่องจักรที่เป็นประโยชน์ แทนที่จะเป็นหน้าแค็ตตาล็อก โดยปกติแล้วคำตอบจะเปลี่ยนไปเมื่อแยกแถบพิกัดความเผื่อที่แท้จริงออกจากหมายเหตุทั่วไป