อ เครื่องกัดลวด EDM หรือที่เรียกว่าเครื่อง EDM แบบลวดตัดหรือเครื่องคายประจุไฟฟ้าด้วยลวด จะขจัดโลหะออกจากชิ้นงานโดยการป้อนอิเล็กโทรดลวดบางที่เคลื่อนที่อย่างต่อเนื่องผ่านวัสดุ ในขณะที่การปล่อยประจุไฟฟ้าอย่างรวดเร็วต่อเนื่องหลายครั้งจะกัดกร่อนพื้นผิวตามเส้นทางที่ตั้งโปรแกรมไว้ ผู้ผลิตเลือกระหว่างการกำหนดค่าเครื่องกัดลวดแบบความเร็วปานกลาง ความเร็วสูง และแบบเทเปอร์ขนาดใหญ่ ขึ้นอยู่กับความแม่นยำที่ต้องการ ปริมาณงานตัด และมุมเทเปอร์ที่ชิ้นส่วนต้องการ ในส่วนด้านล่างนี้จะอธิบายเกี่ยวกับประเภทเครื่องจักร หลักการทำงาน เกณฑ์การคัดเลือก คุณลักษณะเชิงเปรียบเทียบ และแนวทางปฏิบัติในการบำรุงรักษาที่ทำให้เครื่องกัดเซาะลวด EDM ทำงานได้อย่างน่าเชื่อถือตลอดอายุการใช้งาน
ทำความเข้าใจเกี่ยวกับการกัดกร่อนของลวด EDM: ประเภทแกนหลักและคุณสมบัติหลัก
เครื่องกัดลวดอยู่ในกลุ่มอุปกรณ์ตัดเฉือนแบบคายประจุไฟฟ้าในตระกูลที่กว้างกว่า และคุณสมบัติที่กำหนดคืออิเล็กโทรดลวดเคลื่อนที่ซึ่งไม่เคยสัมผัสกับชิ้นงานโดยตรง เนื่องจากวัสดุถูกกำจัดออกโดยการควบคุมประกายไฟแทนที่จะใช้แรงตัดเชิงกล เครื่องกัดเซาะลวด EDM จึงสามารถตัดเฉือนเหล็กกล้าเครื่องมือชุบแข็ง คาร์ไบด์ และวัสดุนำไฟฟ้าอื่นๆ ที่อาจจะทำให้เครื่องมือตัดทั่วไปทื่อหรือแตกหักได้ กระบวนการแบบไม่สัมผัสนี้ยังทำให้การตัดเฉือนลวดกัดกร่อนเป็นตัวเลือกที่ต้องการสำหรับชิ้นส่วนที่มีผนังบางและโปรไฟล์ที่บอบบาง ซึ่งความเค้นในการจับยึดหรือแรงกดในการตัดอาจทำให้เกิดการบิดเบี้ยวได้
ในทางปฏิบัติ เครื่องกัดเซาะลวด EDM โดยทั่วไปจะแบ่งออกเป็นสามกลุ่มตามความเร็วการเคลื่อนที่ของลวดและความสามารถทางเรขาคณิตของการตัด
- เครื่องตัดลวด EDM ความเร็วปานกลาง นำลวดโมลิบดีนัมกลับมาใช้ใหม่โดยผ่านกระบวนการซ้ำๆ กัน ทำให้คุณภาพผิวสำเร็จสมดุลด้วยความเร็วตัดที่เหมาะสมสำหรับงานเครื่องมือทั่วไปและงานแม่พิมพ์
- เครื่อง EDM ลวดความเร็วสูง ได้รับการปรับให้เหมาะสมเพื่อการกำจัดวัสดุที่รวดเร็วขึ้นบนโปรไฟล์สองมิติที่ตรงไปตรงมา ทำให้เป็นเรื่องปกติในสายการผลิตที่ต้องการเวลารอบที่สั้นลง
- เครื่อง EDM ลวดเรียวขนาดใหญ่ เพิ่มการเคลื่อนที่ของแกนที่ขยายออกไปและข้อต่อส่วนหัวที่กว้างขึ้น เพื่อให้ลวดสามารถตัดผนังที่ทำมุมสูงชันได้ ซึ่งการกำหนดค่ามาตรฐานไม่สามารถเข้าถึงได้
การเลือกประเภทเหล่านี้เริ่มต้นด้วยการทำความเข้าใจรูปทรงของชิ้นส่วน ความคลาดเคลื่อนของขนาดที่ต้องการ และงานเกี่ยวข้องกับผนังตรงหรือพื้นผิวร่างที่ทำมุมหรือไม่ ห้องเครื่องมือที่ผลิตแม่พิมพ์ปั๊มที่มีผนังแนวตั้งมีความต้องการที่แตกต่างจากโรงแม่พิมพ์อัดขึ้นรูปที่มีช่องการไหลแบบเรียว การจับคู่ประเภทตัวกัดเซาะกับกลุ่มชิ้นส่วนตั้งแต่เนิ่นๆ ในการวางแผนกระบวนการ จะช่วยหลีกเลี่ยงการยึดติดใหม่โดยไม่จำเป็น และลดของเสียจากงานที่ซับซ้อน
ประเด็นสำคัญ: การเลือกประเภทเครื่องกัดเซาะลวด EDM ที่ถูกต้องก่อนการเขียนโปรแกรมงานถือเป็นปัจจัยที่ใหญ่ที่สุดเพียงปัจจัยเดียวในประสิทธิภาพการตัดและความแม่นยำของชิ้นส่วน
วิธีการทำงานของเครื่องกัดเซาะลวด EDM: หลักการและโครงร่างโครงสร้าง
หลักการทำงานของเครื่องกัดเซาะลวด EDM มีศูนย์กลางอยู่ที่การควบคุมการกัดเซาะของประกายไฟระหว่างอิเล็กโทรดลวดและชิ้นงานที่เป็นสื่อกระแสไฟฟ้า ซึ่งทั้งสองจะจมอยู่ใต้น้ำหรือถูกชะล้างด้วยของเหลวอิเล็กทริก เช่น น้ำปราศจากไอออน ตัวควบคุม CNC ขับเคลื่อนโต๊ะทำงาน X-Y และบนเครื่องจักรที่มีความสามารถในการเทเปอร์ หัว UV ด้วยเช่นกัน ดังนั้นสายไฟจะเป็นไปตามรูปร่างที่ตั้งโปรแกรมไว้ ในขณะที่การปล่อยประจุหลายพันครั้งต่อวินาทีจะกัดกร่อนรอยตัดที่กว้างกว่าเส้นผ่านศูนย์กลางของสายไฟเล็กน้อย ของเหลวอิเล็กทริกทำหน้าที่สามวัตถุประสงค์ในคราวเดียว: ทำให้บริเวณการตัดเย็นลง ชะล้างอนุภาคที่ถูกกัดเซาะออกไป และช่วยให้การคายประจุแต่ละครั้งมีความเสถียร เพื่อให้กระบวนการยังคงสม่ำเสมอตลอดเส้นทางการตัด
ภาพประกอบด้านล่างแสดงกลุ่มโครงสร้างหลักที่พบในเครื่องกัด EDM แบบไวร์คัททั่วไป ซึ่งนำเสนอในรูปแบบสามมิติที่เรียบง่ายเพื่อความชัดเจน
ในรูปแบบนี้ ลวดจะถูกคลายออกจากแกนม้วนสาย ร้อยผ่านตัวกั้นด้านบน ลากผ่านชิ้นงานที่ยึดไว้บนโต๊ะทำงาน X-Y และรวบรวมหลังจากผ่านตัวกั้นด้านล่าง ในขณะที่แผงควบคุม CNC จะประสานการเคลื่อนที่ของแกน พารามิเตอร์การปล่อย และแรงดันการชะล้างแบบเรียลไทม์ สำหรับเครื่องกัดเซาะลวด EDM ที่มีรูปทรงเรียวขนาดใหญ่ หัวนำด้านบนและด้านล่างสามารถแกว่งได้อย่างอิสระ ซึ่งช่วยให้ลวดเอียงเป็นมุมแทนที่จะอยู่ในแนวตั้งอย่างสมบูรณ์ และนี่คือสิ่งที่ทำให้เกิดผนังที่ตัดเป็นมุมหรือเรียวแทนที่จะเป็นแบบตรง การตอบสนองของเซอร์โวจะปรับอัตราการป้อนของโต๊ะอย่างต่อเนื่อง ดังนั้นช่องว่างระหว่างสายไฟและชิ้นงานจึงอยู่ในช่วงแคบที่จำเป็นสำหรับการปล่อยที่มั่นคง ป้องกันการแตกหักของสายไฟในการตัดที่ลึกหรือซับซ้อน
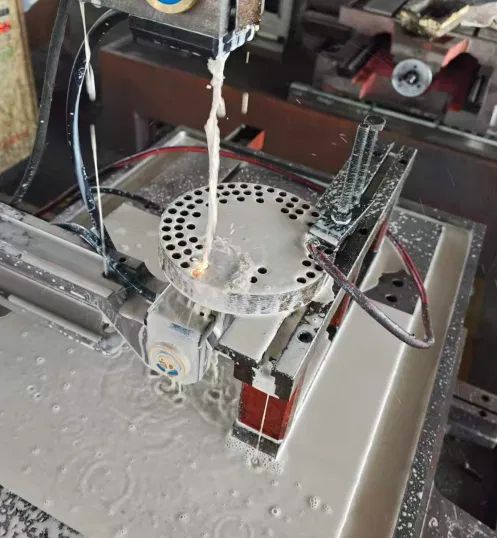
ของเหลวอิเล็กทริกจะท่วมบริเวณการตัดระหว่างการกัดเซาะของลวด ทำให้ช่องว่างการปล่อยถูกชะล้างและระบายความร้อน
ประเด็นสำคัญ: ข้อต่อหัวไกด์แบบอิสระเป็นคุณสมบัติทางโครงสร้างที่แยกเครื่องกัดเซาะลวด EDM ทรงเรียวขนาดใหญ่ออกจากเครื่องตัดแนวตั้งมาตรฐาน
สถานการณ์การใช้งานและเกณฑ์การคัดเลือก
เครื่องกัดเซาะลวด EDM ให้บริการแก่ร้านขายเครื่องมือและแม่พิมพ์ ผู้ผลิตแม่พิมพ์ ซัพพลายเออร์ชิ้นส่วนการบินและอวกาศ ช่างอุปกรณ์ทางการแพทย์ และผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูป สาเหตุส่วนใหญ่มาจากอุตสาหกรรมเหล่านี้มักทำงานกับโลหะผสมชุบแข็ง และต้องการพิกัดความเผื่อมิติที่แคบ ซึ่งการกัดแบบธรรมดาไม่สามารถรับประกันได้เสมอไป ตัวอย่างเช่น ร้านขายแม่พิมพ์ปั๊มขึ้นรูปใช้เครื่องตัดลวด EDM เพื่อสร้างระยะห่างจากการเจาะและแม่พิมพ์ด้วยความแม่นยำสม่ำเสมอและทำซ้ำได้ตลอดระยะเวลาการผลิตที่ยาวนาน ซัพพลายเออร์ด้านการบินและอวกาศและการแพทย์มักนิยมการตัดเฉือนลวดกัดเซาะสำหรับคุณสมบัติขนาดเล็กที่ซับซ้อนทางเรขาคณิต ซึ่งการตัดแบบไม่สัมผัสจะหลีกเลี่ยงที่จะทำให้เกิดความเครียดในส่วนที่บาง
การเปรียบเทียบกรณีการใช้งานทั่วไปเคียงข้างกัน
งานแม่พิมพ์และแม่พิมพ์ผนังตรง แม่พิมพ์ปั๊มแบบก้าวหน้า การแทรกแม่พิมพ์ฉีด และส่วนประกอบการเจาะ โดยทั่วไปต้องใช้ผนังแนวตั้งหรือใกล้แนวตั้ง ดังนั้นเครื่อง Wire EDM ความเร็วปานกลางหรือความเร็วสูงโดยทั่วไปก็เพียงพอแล้ว งานเหล่านี้จัดลำดับความสำคัญของความสม่ำเสมอของผิวสำเร็จและความสามารถในการทำซ้ำของมิติมากกว่าความสามารถในการทำมุมที่รุนแรง | | ส่วนประกอบมุมเรียวและร่าง แม่พิมพ์อัดขึ้นรูป แม่พิมพ์ปิดผิวด้วยมุมนูน และชิ้นส่วนเส้นทางการไหลของการบินและอวกาศบางส่วนจำเป็นต้องตัดผนังด้านข้างเป็นมุม โดยทั่วไป จำเป็นต้องใช้เครื่องกัดเซาะลวด EDM ทรงเรียวขนาดใหญ่พร้อมตัวกั้นด้านบนและด้านล่างที่ควบคุมได้อย่างอิสระสำหรับงานประเภทนี้ |
เมื่อประเมินว่าเครื่องกัดลวดประเภทใดที่เหมาะกับสายการผลิตที่กำหนด ผู้ซื้อมักจะชั่งน้ำหนักปัจจัยสี่ประการ ได้แก่ มุมเทเปอร์สูงสุดตามที่เขียนแบบชิ้นส่วน เกรดพื้นผิวสำเร็จเป้าหมาย ระยะเวลารอบที่ยอมรับได้ต่อชิ้นส่วน และช่วงความหนาของชิ้นงานที่โรงงานดำเนินการเป็นประจำ โรงงานที่ผสมผสานทั้งงานผนังตรงและงานเทเปอร์ บางครั้งจะสร้างมาตรฐานให้กับเครื่องกัดเซาะลวด EDM ทรงเทเปอร์ขนาดใหญ่ ดังนั้นแท่นเครื่องจักรเดียวจึงสามารถครอบคลุมงานทั้งสองประเภทได้ ช่วยลดความจำเป็นในการใช้เครื่องจักรเฉพาะหลายเครื่อง
ประเด็นสำคัญ: ความสามารถในการเทเปอร์ที่เข้ากัน ข้อกำหนดด้านการตกแต่งพื้นผิว และความหนาของชิ้นส่วนให้เข้ากับประเภทเครื่องจักร ช่วยป้องกันการติดตั้งใหม่หรือการดำเนินการขั้นที่สองซึ่งมีค่าใช้จ่ายสูง
การเปรียบเทียบโดยละเอียดของซีรีส์เครื่อง Wire EDM
ก่อนที่จะเปรียบเทียบประสิทธิภาพด้วยภาพ ควรทำความเข้าใจว่าอะไรที่ทำให้ตระกูลเครื่องจักรทั้งสามนี้แยกจากกันในทางปฏิบัติ เครื่องตัดลวด EDM ความเร็วปานกลางจะนำลวดกลับมาใช้ใหม่ในหลายรอบ ซึ่งช่วยให้การตัดเก็บละเอียดยิ่งขึ้นหลังจากการผ่านหยาบครั้งแรก เครื่อง EDM ลวดความเร็วสูงป้อนลวดโมลิบดีนัมในทิศทางต่อเนื่องเดียวที่อัตราการเคลื่อนที่ที่สูงกว่า โดยนิยมใช้ปริมาณงานในรูปทรงสองมิติที่เรียบง่ายกว่า เครื่อง EDM ลวดเรียวขนาดใหญ่เพิ่มหัวนำทางแบบประกบและการเคลื่อนตัวของแกนที่ขยายออกไป จึงสามารถผลิตผนังที่ทำมุมได้โดยไม่ต้องผ่านกระบวนการรอง แผนภูมิเรดาร์ด้านล่างจะวางทั้งสามตระกูลนี้เคียงข้างกันในเกณฑ์สี่ประการที่ผู้ซื้อมักประเมินบ่อยที่สุด
การจัดตำแหน่งเชิงเปรียบเทียบของกลุ่มเครื่องจักรตามเกณฑ์ลำดับความสำคัญของผู้ซื้อสี่เกณฑ์ (ไม่ใช่ข้อมูลห้องปฏิบัติการที่วัด)
เมื่ออ่านแผนภูมิจากภายนอกเข้ามา ตระกูลไม้เรียวขนาดใหญ่จะขยายออกไปไกลที่สุดตามแกนความสามารถทรงเทเปอร์ ซึ่งสะท้อนถึงข้อต่อหัวไม้ไกด์ที่สร้างขึ้นตามวัตถุประสงค์ ในขณะที่คะแนนการตกแต่งพื้นผิวและความแม่นยำยังคงเทียบเคียงได้กับตระกูลไม้ความเร็วปานกลาง เพราะทั้งสองไม้ใช้ลอจิกการตกแต่งแบบหลายรอบที่คล้ายกัน กลุ่มผลิตภัณฑ์ความเร็วสูงนั้นขยายออกไปไกลที่สุดตามแกนความเร็วตัด แต่อยู่ใกล้จุดศูนย์กลางมากขึ้นด้วยความสามารถในการเทเปอร์ ซึ่งสอดคล้องกับการออกแบบที่เน้นไปที่โปรไฟล์สองมิติที่ตรงไปตรงมาและรวดเร็ว แทนที่จะเป็นรูปทรงเชิงมุม ไม่มีตระกูลใดในตระกูลใดที่ครอบงำทุกแกนในคราวเดียว ซึ่งเป็นเหตุผลว่าทำไมร้านค้าจึงเลือกระหว่างแกนเหล่านั้นโดยพิจารณาจากส่วนผสมของชิ้นส่วนที่แกนทำงานจริง แทนที่จะคิดว่าคลาสเครื่องจักรหนึ่งคลาสนั้นเหนือกว่าในระดับสากล โรงงานที่ตัดเม็ดมีดปั๊มขึ้นรูปเป็นส่วนใหญ่โดยมีผนังแนวตั้ง โดยทั่วไปจะได้รับประโยชน์ในทางปฏิบัติมากกว่าจากความเร็วและความสมดุลของการเก็บผิวสำเร็จของการกำหนดค่าความเร็วปานกลางหรือความเร็วสูง โรงงานที่ผลิตแม่พิมพ์อัดขึ้นรูปหรือช่องการบินและอวกาศที่ทำมุมเป็นประจำจะได้ประโยชน์มากกว่าจากความแข็งแกร่งของแกนเทเปอร์ของโครงสร้างเทเปอร์ขนาดใหญ่ แม้ว่าจะมาพร้อมกับจังหวะการทำงานที่แตกต่างกันในงานผนังตรงก็ตาม คุณภาพการตกแต่งพื้นผิวของทั้งสามตระกูลยังได้รับอิทธิพลอย่างมากจากเส้นผ่านศูนย์กลางของเส้นลวด จำนวนรอบการเก็บผิวละเอียด และสภาพของไหลอิเล็กทริก ไม่ใช่ตระกูลเครื่องจักรเพียงอย่างเดียว ความแม่นยำเช่นเดียวกันก็ขึ้นอยู่กับคุณภาพการควบคุมเซอร์โว ความเสถียรทางความร้อนของฐานเครื่องจักร และการบำรุงรักษาโต๊ะทำงานให้ดีเพียงใดเมื่อเวลาผ่านไป เนื่องจากตัวแปรที่มีการโต้ตอบเหล่านี้ การเปรียบเทียบเรดาร์จึงควรอ่านเป็นจุดเริ่มต้นสำหรับการลดประเภทของเครื่องจักรให้แคบลง ไม่ใช่เพื่อทดแทนการตรวจสอบแบบร่างชิ้นส่วนเฉพาะและคำบรรยายพิกัดความเผื่อของส่วนประสมงานที่ต้องการ ร้านค้าที่ประมวลผลปริมาณงานแบบผสมอย่างแท้จริง บางครั้งพบว่าการสร้างมาตรฐานบนแพลตฟอร์มที่มีเรียวขนาดใหญ่ และเพียงแค่ใช้งานในโหมดผนังตรงสำหรับงานที่ไม่เรียว จะช่วยลดจำนวนประเภทเครื่องจักรทั้งหมดที่ต้องบำรุงรักษาและตั้งโปรแกรมได้
การเปรียบเทียบคุณสมบัติระดับซีรีส์
การเปรียบเทียบคุณสมบัติทั่วไปในประเภทซีรีส์เครื่องกัดเซาะ EDM ลวดทั่วไป | หมวดหมู่ | การจัดการสายไฟ | โฟกัสทั่วไป | ความสามารถเรียว |
| ความเร็วปานกลาง Wire EDM | ลวดโมลิบดีนัม นำมาใช้ใหม่ข้ามผ่าน | คุณภาพขั้นสุดท้ายและการทำซ้ำ | มาตรฐาน |
| ความเร็วสูง Wire EDM | การป้อนทิศทางเดียวอย่างต่อเนื่อง | ปริมาณงานบนโปรไฟล์ 2D | มาตรฐาน |
| ขนาดใหญ่เรียว Wire EDM | ฟีดต่อเนื่อง, ไกด์แบบก้อง | อgled and draft-wall geometry | ขยาย |
นอกเหนือจากมุมเทเปอร์แล้ว ร้านค้าที่เปรียบเทียบเครื่องกัดลวดแบบเทเปอร์ขนาดใหญ่กับการกำหนดค่ามาตรฐาน มักจะพิจารณาว่าช่วงเทเปอร์นั้นกว้างแค่ไหนตามความหนาของชิ้นงานที่กำหนด เนื่องจากโดยทั่วไปความสามารถจะลดลงเมื่อวัสดุหนาขึ้น แผนภูมิแท่งแนวนอนด้านล่างแสดงการวางตำแหน่งที่สัมพันธ์กันในระดับแนวความคิด ซึ่งแสดงให้เห็นว่าความสามารถของช่วงเทเปอร์โดยทั่วไปจะขยายการเคลื่อนจากการกำหนดค่าความเร็วปานกลางไปสู่แพลตฟอร์มเทเปอร์ขนาดใหญ่โดยเฉพาะได้อย่างไร ข้อมูลนี้นำเสนอเป็นรูปแบบอ้างอิงทั่วไปของอุตสาหกรรม ไม่ใช่ข้อกำหนดเฉพาะสำหรับเครื่องจักรรุ่นใดรุ่นหนึ่ง ผู้ซื้อควรยืนยันช่วงเทเปอร์และขีดจำกัดความหนาที่แน่นอนโดยเทียบกับเอกสารข้อมูลจำเพาะที่เผยแพร่ของเครื่องจักรเฉพาะก่อนที่จะตัดสินใจซื้อขั้นสุดท้าย ถึงกระนั้นก็ตาม ลำดับที่เกี่ยวข้องกันที่แสดงไว้ที่นี่สะท้อนถึงรูปแบบที่สอดคล้องกันในตลาดเครื่องกัดเซาะลวด EDM
การเปรียบเทียบแนวคิดเกี่ยวกับความสามารถช่วงเทเปอร์สัมพัทธ์ในประเภทเครื่องกัดเซาะลวด EDM (เป็นภาพประกอบ ไม่ใช่ข้อมูลจำเพาะของผลิตภัณฑ์)
ประเด็นสำคัญ: เครื่องกัด EDM ลวดเรียวขนาดใหญ่จะขยายช่วงเรียวที่ใช้งานได้ไกลที่สุด แต่ตัวเลือกที่ถูกต้องยังคงขึ้นอยู่กับชิ้นส่วนจริงที่ทางร้านดำเนินการ
ทิศทางอุตสาหกรรม: การนำระบบอัตโนมัติมาใช้ในการดำเนินงาน Wire EDM
นอกเหนือจากการเลือกหมวดหมู่เครื่องจักรแล้ว ร้านค้ายังชั่งน้ำหนักมากขึ้นว่าระบบอัตโนมัติที่แพลตฟอร์มเครื่องกัดเซาะแบบลวด EDM รองรับ เนื่องจากเวลาการทำงานแบบอัตโนมัติส่งผลโดยตรงต่อปริมาณงานโดยรวมของร้านค้า ระบบอัตโนมัติในเครื่อง Wire Cut EDM สมัยใหม่อาจรวมถึงการร้อยลวดอัตโนมัติหลังจากการหยุดพัก รูทีนการตกแต่งหลายรอบที่ตั้งโปรแกรมได้ และการตรวจสอบงานจากระยะไกล คุณสมบัติเหล่านี้ช่วยลดปริมาณการแทรกแซงของผู้ปฏิบัติงานที่จำเป็นระหว่างกะ และช่วยให้ช่างเทคนิคคนเดียวสามารถดูแลเครื่องจักรหลายเครื่องที่ทำงานพร้อมกันได้ แผนภูมิเส้นด้านล่างร่างรูปแบบทั่วไปที่แสดงให้เห็นแนวโน้มการนำคุณลักษณะที่เกี่ยวข้องกับระบบอัตโนมัติมาใช้ในภาคส่วนอุปกรณ์ Wire EDM ในช่วงทศวรรษที่ผ่านมา มันถูกนำเสนอเป็นแนวโน้มทางแนวคิดมากกว่าสถิติที่วัดได้เฉพาะจากแหล่งใดแหล่งหนึ่ง
แนวโน้มเชิงแนวคิดและภาพประกอบของการนำคุณลักษณะที่เกี่ยวข้องกับระบบอัตโนมัติมาใช้ในแพลตฟอร์มเครื่องกัดเซาะแบบลวด EDM เมื่อเวลาผ่านไป
ความชันด้านบนที่แสดงไว้ที่นี่สะท้อนถึงทิศทางทั่วไปมากกว่าตัวเลขอุตสาหกรรมที่แม่นยำ แต่สอดคล้องกับรูปแบบที่ผู้จัดการห้องเครื่องมือหลายคนอธิบายโดยสังเขป: คุณลักษณะระบบอัตโนมัติที่ครั้งหนึ่งเคยเป็นทางเลือกในการอัพเกรด โดยทั่วไปจะรวมอยู่ในการกำหนดค่าเครื่องกัดเซาะลวด EDM ระดับกลางและสูงกว่า โดยเฉพาะอย่างยิ่งการร้อยลวดอัตโนมัติได้ย้ายจากคุณสมบัติระดับพรีเมียมไปสู่ความคาดหวังที่ใกล้เคียงมาตรฐาน เนื่องจากช่วยลดเวลาหยุดทำงานโดยตรงหลังจากที่สายไฟขาดในวงจรการตัดที่ยาวนานและไม่ต้องดูแล รูทีนการเก็บละเอียดหลายรอบที่ตั้งโปรแกรมได้ยังสามารถเข้าถึงได้มากขึ้น ช่วยให้ผู้ปฏิบัติงานกำหนดรอบหยาบและจบรอบได้เพียงครั้งเดียว และใช้ตรรกะนั้นซ้ำกับตระกูลชิ้นส่วนที่คล้ายกันโดยไม่ต้องตั้งโปรแกรมใหม่ทุกครั้ง ความสามารถในการตรวจสอบระยะไกลได้เติบโตขึ้นควบคู่ไปกับแนวโน้มการเชื่อมต่อของโรงงานที่กว้างขึ้น ช่วยให้หัวหน้างานสามารถตรวจสอบสถานะการตัดได้โดยไม่ต้องเดินไปที่โรงงาน สิ่งเหล่านี้ไม่ได้ขจัดความจำเป็นของผู้ปฏิบัติงานที่มีทักษะ เนื่องจากการเขียนโปรแกรมรูปทรงเรียวที่ซับซ้อนและการวินิจฉัยความไม่เสถียรของการคายประจุยังคงต้องใช้ความเชี่ยวชาญที่ลงมือปฏิบัติจริง สิ่งที่ระบบอัตโนมัติเปลี่ยนแปลงไปคือความใส่ใจเป็นประจำและซ้ำๆ ที่เครื่องจักรต้องการระหว่างการดำเนินการผลิตตามปกติ ทำให้ผู้ปฏิบัติงานมีอิสระในการจัดการเครื่องจักรหลายเครื่องหรือจัดการงานการเขียนโปรแกรมที่มีมูลค่าสูงกว่าแทน ร้านค้าที่ประเมินการซื้อเครื่องจักร EDM แบบไวร์คัทตัวใหม่มักถามมากขึ้นเกี่ยวกับคุณสมบัติระบบอัตโนมัติเหล่านี้ ควบคู่ไปกับคำถามทั่วไปเกี่ยวกับช่วงเทเปอร์และเกรดการตกแต่งพื้นผิว สำหรับความสามารถในการวางแผนโรงงานในอีกหลายปีข้างหน้า แทนที่จะเป็นเพียงงานถัดไป ความสามารถด้านระบบอัตโนมัติคุ้มค่าที่จะชั่งน้ำหนักอย่างจริงจังพอๆ กับความเร็วการตัดดิบ นี่เป็นเรื่องจริงโดยเฉพาะอย่างยิ่งสำหรับร้านค้าที่ไฟดับหรือมีกะทำงานแบบไม่มีผู้ดูแลเป็นเวลานาน ซึ่งการหยุดเดินสายที่ไม่ได้รับการจัดการเป็นเวลาหลายชั่วโมงจะมีค่าใช้จ่ายสูงกว่างานเดียวกันระหว่างกะที่มีพนักงานอยู่มาก ท้ายที่สุดแล้ว แนวโน้มการนำระบบอัตโนมัติมาใช้ช่วยเสริมจุดที่กว้างขึ้นในส่วนการเปรียบเทียบด้านบน: การเลือกเครื่องจักรควรสะท้อนถึงวิธีการใช้งานอุปกรณ์จริงในแต่ละวัน ไม่ใช่แค่ข้อมูลจำเพาะพาดหัวเท่านั้น
ประเด็นสำคัญ: คุณสมบัติระบบอัตโนมัติ เช่น การร้อยลวดอัตโนมัติ ได้เปลี่ยนจากตัวเลือกพิเศษมาเป็นความคาดหวังในทางปฏิบัติบนแพลตฟอร์มเครื่องกัดเซาะลวด EDM ที่ทันสมัย
การจับคู่การเลือกเครื่อง Wire EDM กับการใช้งานของคุณ
การเลือกเครื่อง Wire EDM ให้เหมาะสมนั้นขึ้นอยู่กับความเร็วตัดหรือราคาซื้อเพียงอย่างเดียว การกำหนดค่าที่เหมาะสมที่สุดควรตรงกับวัสดุชิ้นงาน ความแม่นยำของขนาดที่ต้องการ รูปทรงของชิ้นส่วน ปริมาณการผลิตที่คาดหวัง และเป้าหมายการผลิตในระยะยาวของโรงงาน อุตสาหกรรมที่แตกต่างกัน และงานที่แตกต่างกันภายในโรงงานเดียวกัน จำเป็นต้องมีการกำหนดค่า Wire EDM ที่แตกต่างกัน ซึ่งเป็นเหตุผลว่าทำไมจึงคุ้มค่าที่จะทบทวนว่าแอปพลิเคชันเฉพาะเจาะจงกลับไปยังตระกูลเครื่องจักรที่เปรียบเทียบกันแล้วข้างต้นอย่างไร ก่อนที่จะตัดสินใจซื้อขั้นสุดท้าย
สำหรับการผลิตแม่พิมพ์ที่มีความแม่นยำ: เลือก Wire EDM ความเร็วปานกลาง
สำหรับผู้ผลิตแม่พิมพ์ที่ผลิตเม็ดมีด การเจาะ แม่พิมพ์ และส่วนประกอบเครื่องมือที่ซับซ้อนอื่นๆ ที่มีความแม่นยำ เครื่อง Wire EDM ความเร็วปานกลางมักเป็นจุดเริ่มต้นที่ต้องการ เครื่อง Wire EDM ความเร็วปานกลางใช้การตัดหลายรอบเพื่อปรับสมดุลประสิทธิภาพการตัดเฉือนด้วยผิวสำเร็จที่แข็งแกร่งและความแม่นยำของขนาด ซึ่งเป็นความต้องการงานแม่พิมพ์ที่มีความแม่นยำด้านความสมดุลอย่างแน่นอน แนวทางนี้เหมาะกับร้านค้าที่ลูกค้าคาดหวังความแม่นยำที่มั่นคง ลดงานขัดปลายน้ำ และคุณภาพการตัดเฉือนที่สม่ำเสมอตั้งแต่ขั้นตอนการผลิตหนึ่งไปยังอีกขั้นตอนหนึ่ง
การใช้งานทั่วไป ได้แก่:
- ความแม่นยำ molds
- การตอกตาย
- ส่วนประกอบแม่พิมพ์ฉีดพลาสติก
- ชิ้นส่วนเครื่องจักรกลที่มีความทนทานสูง
- การตัดเฉือนคาร์ไบด์และเหล็กชุบแข็ง
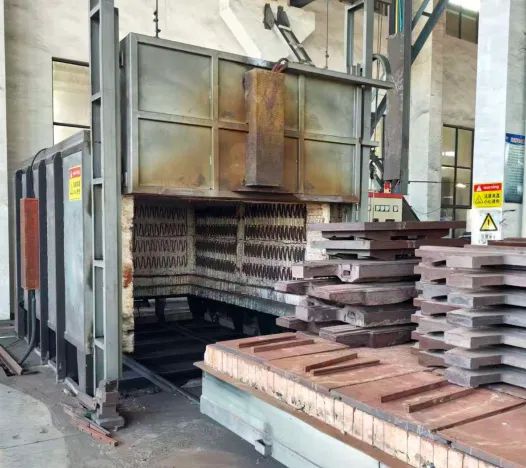
แผ่นเหล็กกล้าเครื่องมือชุบแข็งที่จัดฉากหลังการอบชุบด้วยความร้อน ชนิดของวัสดุ EDM ลวดความเร็วปานกลางมักถูกใช้เพื่อปิดผิวให้มีความคลาดเคลื่อน
POOSN PSC Series เครื่อง Wire EDM ความเร็วปานกลางได้รับการออกแบบมาสำหรับร้านค้าที่ต้องการคุณภาพการตัดเฉือนที่สูงขึ้น และประสิทธิภาพที่เสถียรและทำซ้ำได้ในสภาพแวดล้อมการผลิตที่มีความแม่นยำ โดยขยายกลุ่มผลิตภัณฑ์ความเร็วปานกลางที่อธิบายไว้ในการเปรียบเทียบซีรีส์ก่อนหน้าในบทความนี้
การตกแต่งพื้นผิวบนเครื่อง Wire EDM ความเร็วปานกลางไม่ได้รับการแก้ไขโดยเครื่องเพียงอย่างเดียว โดยส่วนใหญ่จะมีรูปร่างตามจำนวนรอบการเก็บผิวละเอียดที่ตั้งโปรแกรมไว้หลังจากการกลึงหยาบครั้งแรก การผ่านเพิ่มเติมแต่ละครั้งจะขจัดชั้นวัสดุที่บางลงด้วยพลังงานการปล่อยที่ต่ำกว่า ซึ่งจะทำให้ผนังรอยตัดเรียบขึ้นเรื่อยๆ และทำให้ค่าเผื่อที่ยอมรับได้กระชับขึ้น ตรรกะแบบหลายรอบนี้เป็นหัวใจสำคัญว่าทำไมแพลตฟอร์มความเร็วปานกลางจึงนิยมสำหรับงานแม่พิมพ์และแม่พิมพ์ที่มีความแม่นยำมากกว่าการตัดด้วยความเร็วสูงแบบรอบเดียว แผนภูมิคอลัมน์ด้านล่างแสดงให้เห็นในระดับแนวคิดว่าความหยาบของพื้นผิวโดยทั่วไปมีแนวโน้มลดลงอย่างไรเมื่อมีการเพิ่มรอบการเก็บผิวละเอียดเพิ่มเติมในการตั้งค่า Wire EDM แบบหลายรอบ โดยนำเสนอเป็นรูปแบบภาพประกอบที่สะท้อนพฤติกรรม EDM แบบหลายรอบโดยทั่วไป แทนที่จะเป็นผลลัพธ์ที่รับประกันสำหรับเครื่องจักร วัสดุ หรือเส้นผ่านศูนย์กลางของเส้นลวดใดๆ โดยเฉพาะ
แนวโน้มความหยาบของพื้นผิวตามแนวคิดในการส่งผ่านต่อเนื่องกันในการตั้งค่า EDM แบบลวดหลายรอบ (ช่วงอ้างอิงทั่วไป ไม่ใช่ข้อกำหนดคงที่)
เมื่ออ่านแผนภูมิจากซ้ายไปขวา แถบแรกแสดงถึงการตัดหยาบ ซึ่งจัดลำดับความสำคัญของความเร็วในการขจัดวัสดุมากกว่าคุณภาพพื้นผิว และโดยทั่วไปแล้วจะเหลือผนังรอยตัดที่ค่อนข้างหยาบ แถบที่สองสะท้อนถึงการผ่านการเก็บผิวละเอียดครั้งแรก โดยที่พลังงานการคายประจุจะลดลง และลวดจะตัดแต่งชั้นผิวหนังบางๆ เพื่อแก้ไขข้อผิดพลาดด้านมิติที่เกิดจากการตัดแบบหยาบ แท่งที่สามและสี่แสดงถึงการเก็บผิวละเอียดหรือการผ่านสกิมพาสเพิ่มเติม โดยแต่ละแท่งจะขจัดวัสดุน้อยลงเรื่อยๆ โดยการตั้งค่าการปล่อยออกที่นุ่มนวลขึ้นเรื่อยๆ ซึ่งเป็นสาเหตุที่ทำให้ความหยาบของพื้นผิวยังคงมีแนวโน้มลดลง แต่มีการปรับปรุงเล็กน้อยในแต่ละขั้นตอน รูปแบบนี้เป็นเหตุผลว่าทำไมโรงผลิตแม่พิมพ์และแม่พิมพ์ที่มีความแม่นยำจึงหันไปใช้การกำหนดค่า Wire EDM ความเร็วปานกลาง ที่รองรับการใช้ลวดซ้ำในหลายรอบ แทนที่จะเป็นการตั้งค่าความเร็วสูงแบบรอบเดียวซึ่งเหมาะกับโปรไฟล์สองมิติที่หยาบกว่า การตัดเฉือนคือรอบเวลา: รอบการเก็บผิวละเอียดเพิ่มเติมแต่ละรอบจะเพิ่มนาทีในการตัดเฉือน ดังนั้น โดยทั่วไปแล้ว ร้านค้าจะหยุดเพิ่มรอบกลึงเมื่อชิ้นส่วนถึงเกณฑ์ความคลาดเคลื่อนและเกรดการตกแต่งที่ต้องการ แทนที่จะเรียกใช้จำนวนรอบสูงสุดที่มีอยู่เสมอไป เส้นผ่านศูนย์กลางของสายไฟ สภาพของไหลอิเล็กทริก และวัสดุชิ้นงานล้วนมีอิทธิพลต่อตำแหน่งที่แท่งแต่ละแท่งตกลง ดังนั้นค่าที่แสดงไว้ที่นี่ควรอ่านเป็นช่วงอ้างอิงทั่วไป แทนที่จะเป็นข้อกำหนดเฉพาะสำหรับเครื่องจักรใดๆ โดยทั่วไป วัสดุชิ้นงานที่หนาหรือแข็งกว่าปกติจะต้องผ่านงานมากกว่าเพื่อให้ได้เกรดผิวสำเร็จเท่าเดิม เมื่อเทียบกับส่วนที่บางกว่าหรือนิ่มกว่า ร้านค้าที่ผลิตส่วนประกอบแม่พิมพ์ฉีดพลาสติกที่มีพิกัดความเผื่อของเส้นแยกส่วนแคบ มักจะตั้งโปรแกรมรอบการเก็บผิวละเอียดตั้งแต่ 3 รอบขึ้นไปโดยเฉพาะ เนื่องจากเวลาในการขัดขั้นตอนปลายน้ำมีราคาแพง และการขัดผิวสำเร็จเมื่อตัดดีขึ้นจะช่วยลดการใช้แรงงานคน การตัดเฉือนคาร์ไบด์และเหล็กกล้าเครื่องมือชุบแข็งเป็นไปตามตรรกะที่คล้ายกัน เนื่องจากวัสดุที่แข็งกว่าเหล่านี้อาจมีความไวต่อพลังงานที่ปล่อยออกมามากกว่า และได้ประโยชน์จากลำดับการเก็บผิวละเอียดที่นุ่มนวลและค่อยเป็นค่อยไปมากขึ้น ชิ้นส่วนเครื่องจักรกลที่มีความทนทานสูงซึ่งมีไว้สำหรับการประกอบที่มีขนาดที่พอดียังมีแนวโน้มที่จะปรับจำนวนการผ่านเพิ่มเติม เนื่องจากความสม่ำเสมอของขนาดส่งผลโดยตรงต่อผลผลิตการประกอบขั้นปลาย ท้ายที่สุดแล้ว จำนวนรอบการตั้งโปรแกรมบนเครื่อง Wire EDM ความเร็วปานกลางนั้นเป็นสิ่งที่ผู้ปฏิบัติงานใช้คันบังคับในการปรับเปลี่ยนงานตามงาน โดยปรับสมดุลเกรดการตกแต่งที่ชิ้นส่วนต้องใช้กับรอบเวลาตามกำหนดการผลิต
ประเด็นสำคัญ: งานแม่พิมพ์ที่มีความแม่นยำโดยทั่วไปชี้ไปที่เครื่อง EDM แบบลวดความเร็วปานกลาง และการตั้งโปรแกรมแบบหลายรอบ ไม่ใช่เฉพาะเครื่องจักรเพียงอย่างเดียว คือสิ่งที่ท้ายที่สุดจะมอบความทนทานที่แน่นหนาและเกรดสำเร็จตามความต้องการของงานนี้
คำแนะนำในการบำรุงรักษาเพื่อความน่าเชื่อถือของเครื่องจักรในระยะยาว
การบำรุงรักษาอย่างสม่ำเสมอคือสิ่งที่ช่วยให้เครื่องกัดเซาะลวด EDM สามารถรักษาตำแหน่งได้อย่างแม่นยำตลอดระยะเวลาหลายปีของการผลิต แทนที่จะเป็นเพียงเดือนแรกในโรงงาน สภาพของไหลอิเล็กทริกสมควรได้รับความสนใจเป็นพิเศษ เนื่องจากของเหลวที่ปนเปื้อนหรือหมดสิ้นส่งผลโดยตรงต่อความเสถียรในการปล่อย คุณภาพผิวสำเร็จ และอัตราการใช้สายไฟ ตัวนำสายไฟและจุดสัมผัสจะค่อยๆ สึกหรอจากการเดินทางของสายไฟอย่างต่อเนื่อง ดังนั้นการตรวจสอบตามระยะเวลาจะตอบสนองความต้องการในการเปลี่ยนก่อนที่จะแสดงคุณภาพการตัดที่ไม่สอดคล้องกันหรือการแตกหักของสายไฟโดยไม่คาดคิด รางโต๊ะทำงานและบอลสกรูยังต้องมีการทำความสะอาดและหล่อลื่นเป็นประจำ เนื่องจากเศษซากที่สะสมอยู่ในพื้นที่เหล่านี้เป็นสาเหตุทั่วไปของการเบี่ยงเบนความแม่นยำทีละน้อยที่สามารถป้องกันได้
แผนภูมิด้านล่างแจกแจงรายละเอียดที่โดยปกติแล้วจะใช้เวลาในการบำรุงรักษาตามปกติกับเครื่องตัด EDM แบบไวร์คัท โดยอิงตามการปฏิบัติงานทั่วไปของร้านค้ามากกว่าการศึกษาตามกำหนดเวลาที่เฉพาะเจาะจง ดังนั้น ร้านค้าจึงสามารถวางแผนกำหนดการบำรุงรักษาในพื้นที่ที่ต้องการความสนใจบ่อยที่สุดได้
การจัดสรรเวลาบำรุงรักษาตามปกติทั่วไปสำหรับประเภทงานทั่วไป (รูปแบบการปฏิบัติงานของร้านค้าเป็นตัวอย่าง)
คำอธิบายแผนภูมิการจัดสรรเวลาบำรุงรักษาด้านบน | งานบำรุงรักษา | ส่วนแบ่งเวลาการบำรุงรักษาโดยทั่วไป |
| บริการของเหลวอิเล็กทริกและตัวกรอง | 30% |
| ตัวนำสายไฟและการตรวจสอบแรงดึง | 25% |
| การตรวจสอบหน้าสัมผัสทางไฟฟ้าและการป้อนสายไฟ | 20% |
| การทำความสะอาดเตียงและราง | 15% |
| การตรวจสอบซอฟต์แวร์และการสอบเทียบ | 10% |
การบริการของเหลวไดอิเล็กทริกและตัวกรองเรียกร้องความสนใจในการบำรุงรักษาเป็นประจำอย่างสม่ำเสมอ ซึ่งสะท้อนให้เห็นว่าความสะอาดของของเหลวส่งผลโดยตรงต่อการตัดทุกครั้งของเครื่องจักรอย่างไร เมื่อละเลยการกรอง อนุภาคที่ถูกกัดเซาะจะหมุนเวียนหมุนเวียนผ่านถังและอาจทำให้เกิดพฤติกรรมการระบายที่ไม่สอดคล้องกัน โดยมองเห็นได้เนื่องจากพื้นผิวไม่เรียบหรือสายไฟขาดโดยไม่ทราบสาเหตุในระหว่างงาน การตรวจสอบสายไฟและการตรวจสอบความตึงอยู่ในอันดับที่สอง เนื่องจากส่วนประกอบเหล่านี้ประสบการสึกหรอทางกลอย่างต่อเนื่องจากการเคลื่อนที่ของสายไฟ และส่งผลโดยตรงต่อความแม่นยำในการกำหนดตำแหน่งตามเส้นทางการตัด การตรวจสอบหน้าสัมผัสทางไฟฟ้าและการป้อนสายไฟมีความสำคัญ เนื่องจากหน้าสัมผัสที่เสื่อมสภาพจะทำให้เกิดการเปลี่ยนแปลงของความต้านทานที่อาจทำให้เวลาในการคายประจุไม่เสถียร โดยเฉพาะอย่างยิ่งในการวิ่งแบบอัตโนมัติที่ยาวนานขึ้น การทำความสะอาดฐานและราง ถึงแม้จะใช้เวลาน้อยกว่าโดยทั่วไป แต่ก็ส่งผลกระทบในระยะยาวต่อความแม่นยำของเครื่องจักร เนื่องจากเศษซากที่สะสมในพื้นที่เหล่านี้มีแนวโน้มที่จะทำให้เกิดการเคลื่อนตัวของตำแหน่งที่ช้าและยากต่อการวินิจฉัย แทนที่จะเป็นข้อผิดพลาดที่ชัดเจน การตรวจสอบซอฟต์แวร์และการสอบเทียบจะอยู่ในรายชื่อทั้งหมด และโดยทั่วไปจะเป็นประเภทที่เร็วที่สุดในห้าหมวดหมู่ แต่การข้ามการตรวจสอบเหล่านี้เป็นระยะเวลานานอาจส่งผลให้เกิดข้อผิดพลาดออฟเซ็ตเล็กๆ น้อยๆ ทับซ้อนกับงานจำนวนมากได้ ร้านค้าที่สร้างปฏิทินการบำรุงรักษาเกี่ยวกับการจัดสรรทั่วไปนี้มักจะตรวจพบปัญหาที่กำลังพัฒนาก่อนที่จะขัดจังหวะการผลิต แทนที่จะตอบสนองเฉพาะหลังจากที่สายไฟขาดหรือชิ้นส่วนที่ถูกปฏิเสธเผยให้เห็นถึงปัญหา เป็นที่น่าสังเกตว่าเวลาจริงที่ใช้ในแต่ละหมวดหมู่จะแตกต่างกันไปตามสภาพแวดล้อมของร้านค้า คุณภาพน้ำ ความเข้มข้นของงาน และจำนวนชั่วโมงต่อสัปดาห์ที่เครื่องจักรทำงาน โดยทั่วไปแล้ว โรงงานที่ดำเนินการผลิตหลายกะที่เกือบจะต่อเนื่องกันจะต้องซ่อมบำรุงของเหลวอิเล็กทริกและตัวกรองบ่อยกว่ารูปแบบทั่วไปที่แสดงไว้ที่นี่ การจับคู่บันทึกการบำรุงรักษาที่จัดทำเป็นเอกสารกับช่วงเวลาการบริการที่แนะนำของผู้ผลิตจะทำให้มีพื้นฐานที่เชื่อถือได้มากที่สุดในการกำหนดเวลา แทนที่จะอาศัยวันที่ในปฏิทินคงที่เพียงอย่างเดียว การทดสอบความแม่นยำของตำแหน่งเมื่อเริ่มเดินเครื่อง และหลังจากนั้นเป็นระยะๆ ยังคงเป็นหนึ่งในวิธีที่ตรงที่สุดในการยืนยันว่าการสึกหรอที่สะสมไม่เริ่มส่งผลกระทบต่อคุณภาพของชิ้นส่วน
ประเด็นสำคัญ: การจัดการของไหลอิเล็กทริกและการตรวจสอบตัวนำสายไฟร่วมกันทำให้เกิดความสนใจในการบำรุงรักษาเครื่องกัดเซาะ EDM ของลวดมากกว่าครึ่งหนึ่ง และการละเลยทั้งสองอย่างเป็นสาเหตุของการหยุดทำงานที่หลีกเลี่ยงได้
การเลือกผู้ผลิตเครื่องกัดเซาะลวด EDM ที่เชื่อถือได้
เมื่อประเมินผู้ผลิตหรือซัพพลายเออร์เครื่องกัดเซาะลวด EDM โดยทั่วไป ร้านค้าจะมองข้ามเอกสารข้อมูลจำเพาะเกี่ยวกับวิธีการออกแบบ ทดสอบ และสนับสนุนเครื่องจักรหลังการซื้อ ความสม่ำเสมอในกระบวนการผลิตมีความสำคัญที่นี่ เนื่องจากเครื่องจักรสองเครื่องที่สร้างขึ้นด้วยข้อกำหนดเฉพาะเดียวกันอาจมีการทำงานที่แตกต่างกันในภาคสนามได้ หากไม่ได้รับการตรวจสอบความแม่นยำของตำแหน่งในทุกหน่วยก่อนจัดส่ง ผู้ผลิตที่มีความสามารถในการวิจัย การพัฒนา และการผลิตภายในองค์กรมักจะอยู่ในตำแหน่งที่ดีกว่าในการปรับแต่งการควบคุมการป้อนลวด การเชื่อมต่อหัวนำทาง และซอฟต์แวร์ควบคุมสำหรับการสร้างผลิตภัณฑ์ต่อเนื่องกัน แทนที่จะพึ่งพาระบบย่อยของบุคคลที่สามทั้งหมด
Taizhou Xinchengyang เครื่องจักรการผลิต Co., Ltd คือตัวอย่างหนึ่งของผู้ผลิตที่สร้างขึ้นจากความเชี่ยวชาญเฉพาะด้านประเภทนี้ โดยมีประสบการณ์หลายปีเน้นไปที่การตัดเฉือนด้วยกระแสไฟฟ้าและอุปกรณ์การประมวลผลพิเศษโดยเฉพาะ กลุ่มผลิตภัณฑ์ของบริษัทครอบคลุมหมวดหมู่ที่กล่าวถึงในบทความนี้: ซีรีส์ PS-C และ DK77-BC ครอบคลุมความต้องการ EDM การตัดลวดความเร็วปานกลาง ซีรีส์ DK77-A และ DK77-B ตอบโจทย์การใช้งานการตัดลวดความเร็วสูง และซีรีส์ DK77-D ถูกสร้างขึ้นสำหรับงานตัดลวดเรียวขนาดใหญ่ เครื่องมือกลแต่ละเครื่องที่บริษัทผลิตโดยบริษัทจะผ่านการทดสอบความแม่นยำของตำแหน่งก่อนออกจากโรงงาน ซึ่งสะท้อนถึงประเด็นอุตสาหกรรมในวงกว้างที่ทำไว้ก่อนหน้าในบทความนี้ว่าเหตุใดการตรวจสอบความถูกต้องจึงมีความสำคัญต่อความน่าเชื่อถือในระยะยาว ผลิตภัณฑ์ของบริษัทจำหน่ายไปทั่วประเทศ โดยมีรุ่นที่คัดสรรเข้าถึงลูกค้าทั่วเอเชียตะวันออกเฉียงใต้ เอเชียตะวันตก ยุโรป และอเมริกา ทำให้บริษัทมีประสบการณ์ในการสนับสนุนเครื่องกัดเซาะลวด EDM ในสภาพแวดล้อมการทำงานและการใช้งานชิ้นส่วนที่หลากหลาย
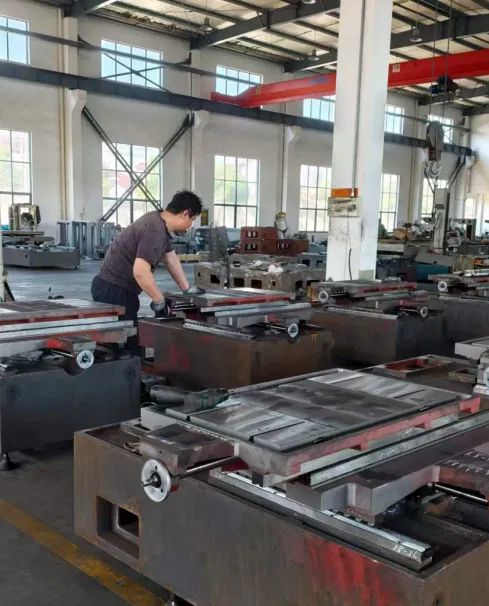
เตียงเครื่องจักรได้รับการติดตั้งและตรวจสอบบนพื้นการผลิตก่อนการประกอบขั้นสุดท้ายและการทดสอบความแม่นยำ
สำหรับร้านค้าที่เปรียบเทียบซัพพลายเออร์ กลุ่มผลิตภัณฑ์ที่มุ่งเน้นประเภทนี้ ซึ่งครอบคลุมประเภทความเร็วปานกลาง ความเร็วสูง และประเภทเทเปอร์ขนาดใหญ่ภายใต้ผู้ผลิตรายเดียว ช่วยลดความซับซ้อนในการจัดหาสำหรับร้านค้าที่คาดหวังว่าส่วนผสมชิ้นส่วนจะพัฒนาไปตามกาลเวลา ผู้ผลิตเครื่องกัดเซาะลวด EDM ที่ทำหน้าที่เป็นผู้ค้าส่งหรือซัพพลายเออร์ให้กับผู้จัดจำหน่ายจะได้รับประโยชน์จากผลตอบรับจากฐานเครื่องจักรที่ติดตั้งที่กว้างขึ้น ซึ่งสามารถแจ้งการปรับแต่งผลิตภัณฑ์อย่างต่อเนื่องได้ ร้านค้าที่ประเมินซัพพลายเออร์อุปกรณ์ Wire EDM ควรถามเป็นพิเศษเกี่ยวกับขั้นตอนการทดสอบความแม่นยำของตำแหน่ง เนื่องจากขั้นตอนการควบคุมคุณภาพขั้นตอนเดียวนี้มีอิทธิพลอย่างมากต่อความสม่ำเสมอของเครื่องจักรเมื่อถึงพื้นที่โรงงาน
วิธีเลือกเครื่อง Wire EDM ให้เหมาะสมกับการใช้งานของคุณ การเลือกเครื่อง Wire EDM ที่เหมาะสมนั้นขึ้นอยู่กับมากกว่าแค่ความเร็วตัดหรือราคาของเครื่องจักร การกำหนดค่าที่เหมาะสมควรสอดคล้องกับวัสดุชิ้นงาน ความแม่นยำที่ต้องการ รูปทรงของชิ้นส่วน ปริมาณการผลิต และเป้าหมายการผลิตในระยะยาว อุตสาหกรรมและการใช้งานที่แตกต่างกันต้องการโซลูชัน Wire EDM ที่แตกต่างกัน ซึ่งเป็นเหตุผลว่าทำไมการทำความเข้าใจความแตกต่างระหว่างซีรีส์เครื่องจักรจึงเป็นสิ่งสำคัญก่อนตัดสินใจซื้อ สำหรับการผลิตแม่พิมพ์ที่มีความแม่นยำ: เลือก Wire EDM ความเร็วปานกลาง สำหรับผู้ผลิตแม่พิมพ์ที่ผลิตเม็ดมีด การเจาะ แม่พิมพ์ และส่วนประกอบเครื่องมือที่ซับซ้อนที่มีความแม่นยำ เครื่อง Wire EDM ความเร็วปานกลางมักเป็นตัวเลือกที่ต้องการ เครื่อง Wire EDM ความเร็วปานกลางใช้การตัดหลายรอบเพื่อปรับสมดุลประสิทธิภาพการตัดเฉือนด้วยการตกแต่งพื้นผิวที่ยอดเยี่ยมและความแม่นยำของมิติ เหมาะสำหรับการใช้งานที่ลูกค้าต้องการความแม่นยำที่มั่นคง ลดงานขัดเงา และคุณภาพการตัดเฉือนที่สม่ำเสมอ การใช้งานทั่วไป ได้แก่: · แม่พิมพ์ที่มีความแม่นยำ · แม่พิมพ์ปั๊ม · ส่วนประกอบแม่พิมพ์ฉีดพลาสติก · ชิ้นส่วนเครื่องจักรกลที่มีความทนทานสูง · การตัดเฉือนคาร์ไบด์และเหล็กชุบแข็ง เครื่องจักร Wire EDM ความเร็วปานกลางซีรีส์ POOSN PSC ได้รับการออกแบบมาสำหรับลูกค้าที่ต้องการคุณภาพการตัดเฉือนที่สูงขึ้นและประสิทธิภาพที่มั่นคงในสภาพแวดล้อมการผลิตที่มีความแม่นยำ
คำถามที่พบบ่อย
คำถามที่ 1: เครื่องกัดเซาะ EDM แบบลวดความเร็วปานกลางและความเร็วสูงแตกต่างกันอย่างไร เครื่องตัดลวด EDM ความเร็วปานกลางจะนำลวดกลับมาใช้ใหม่ในหลายรอบ ซึ่งสนับสนุนการตกแต่งชิ้นส่วนที่ละเอียดยิ่งขึ้น เครื่อง Wire EDM ความเร็วสูงจะป้อนลวดในทิศทางต่อเนื่องเพียงทิศทางเดียว โดยให้ปริมาณงานที่รวดเร็วกว่าบนโปรไฟล์สองมิติที่ตรงไปตรงมา แทนที่จะผ่านการตกแต่งขั้นสุดท้ายซ้ำๆ |
คำถามที่ 2: โรงงานจะต้องใช้เครื่องกัดเซาะลวด EDM ทรงเรียวขนาดใหญ่เมื่อใด เครื่องกัดเซาะ EDM แบบลวดเรียวขนาดใหญ่กลายเป็นสิ่งจำเป็นเมื่อการเขียนแบบชิ้นส่วนจำเป็นต้องมีผนังด้านข้างที่ทำมุมหรือร่าง เช่น แม่พิมพ์อัดขึ้นรูปหรือส่วนประกอบเส้นทางการไหลของการบินและอวกาศบางอย่าง ร้านค้าที่ตัดเฉพาะชิ้นส่วนผนังแนวตั้ง โดยทั่วไปแล้ว ไม่จำเป็นต้องใช้ช่วงเทเปอร์เพิ่มเติมในหมวดหมู่นี้ |
คำถามที่ 3: ของไหลอิเล็กทริกมีบทบาทอย่างไรในการตัดเฉือนการกัดกร่อนของลวด ของเหลวอิเล็กทริกจะทำให้บริเวณการตัดเย็นลง ชะล้างอนุภาคที่ถูกกัดเซาะออกไป และช่วยให้กระแสไฟฟ้าแต่ละค่าคงที่ตามเส้นทางการตัด สภาพของเหลวที่ไม่ดีเป็นสาเหตุหนึ่งที่พบบ่อยที่สุดของผิวสำเร็จที่ไม่สอดคล้องกัน และการแตกหักของสายไฟที่ไม่คาดคิดบนเครื่องกัดเซาะ EDM ของลวด |
คำถามที่ 4: ควรมีการตรวจสอบรางนำสายไฟบนเครื่องตัด EDM แบบไวร์คัทบ่อยแค่ไหน ควรตรวจสอบรางนำสายไฟตามกำหนดเวลาปกติโดยสอดคล้องกับปริมาณการใช้งานของเครื่อง เนื่องจากการเคลื่อนตัวของสายไฟอย่างต่อเนื่องจะค่อยๆ ทำให้จุดสัมผัสเหล่านี้สึกหรอ ร้านค้าที่ทำการผลิตแบบเกือบต่อเนื่องมักต้องมีการตรวจสอบบ่อยกว่าร้านค้าที่ใช้เครื่องจักรเป็นระยะๆ |


