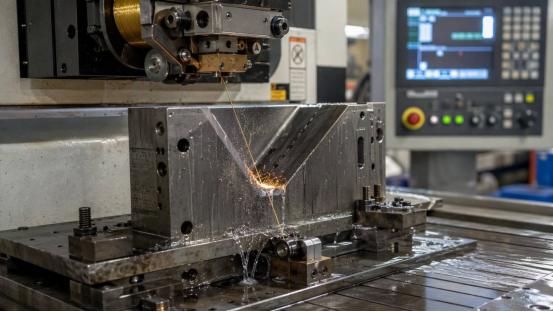
เครื่อง Wire EDM ทำหน้าที่อะไร และเหตุใดจึงมีความสำคัญในการผลิตสมัยใหม่
A เครื่อง EDM ลวด (เครื่องกัดสายไฟแบบใช้สายไฟ) ตัดวัสดุที่เป็นสื่อกระแสไฟฟ้าโดยการสร้างประกายไฟทางไฟฟ้าที่มีการควบคุมระหว่างอิเล็กโทรดลวดบางที่เคลื่อนที่อย่างต่อเนื่องกับชิ้นงาน กัดกร่อนวัสดุตามเส้นทางที่ตั้งโปรแกรมไว้โดยไม่มีการสัมผัสทางกลโดยตรง ทำให้เป็นกระบวนการที่ต้องดำเนินการในการตัดเหล็กกล้าเครื่องมือชุบแข็ง คาร์ไบด์ และโลหะที่ตัดเฉือนยากอื่นๆ ให้เป็นแม่พิมพ์ การเจาะ แม่พิมพ์ และชิ้นส่วนโปรไฟล์ที่ซับซ้อนที่แม่นยำ ซึ่งการกัดหรือการกลึงแบบธรรมดาประสบปัญหาในการผลิต
เนื่องจากลวดตัดไม่เคยกดทับชิ้นงาน การตัดเฉือน EDM แบบลวดทำให้เกิดความเครียดเชิงกลน้อยมาก ซึ่งเป็นเหตุผลหนึ่งที่ว่าทำไมจึงยังคงเป็นกระบวนการที่ต้องการสำหรับการเก็บผิวละเอียดส่วนประกอบที่ชุบแข็งหลังการอบชุบด้วยความร้อน เทคโนโลยีนี้ครอบคลุมเครื่องจักรหลายประเภท ได้แก่ EDM ลวดตัดความเร็วสูง EDM ลวดตัดความเร็วปานกลาง และ EDM ลวดตัดเรียวขนาดใหญ่ ซึ่งแต่ละประเภทเหมาะกับความต้องการด้านความแม่นยำ ความเร็ว และมุมเทเปอร์ที่แตกต่างกัน การทำความเข้าใจความแตกต่างเหล่านี้ช่วยให้ร้านผลิต ผู้ผลิตเครื่องมือ และผู้ซื้อ OEM เลือกสิ่งที่ถูกต้องได้ เครื่องตัดลวดซีเอ็นซี การกำหนดค่าสำหรับความต้องการในการผลิต
บทความนี้จะอธิบายเกี่ยวกับประเภทเครื่องทั่วไป หลักการทำงาน สถานการณ์การใช้งานทั่วไป คุณลักษณะเชิงเปรียบเทียบ แนวทางปฏิบัติในการบำรุงรักษา และทิศทางของอุตสาหกรรม ช่วยให้ผู้จัดการห้องเครื่องมือและทีมจัดซื้อมีข้อมูลอ้างอิงเชิงปฏิบัติสำหรับการประเมิน อุปกรณ์ EDM ลวด ตัวเลือก
ประเด็นสำคัญ: Wire EDM ขจัดวัสดุแข็งที่เป็นสื่อกระแสไฟฟ้าผ่านการกัดเซาะด้วยประกายไฟ แทนที่จะใช้แรงตัด ทำให้เป็นวิธีมาตรฐานสำหรับแม่พิมพ์ที่มีความแม่นยำ แม่พิมพ์ และส่วนประกอบเครื่องมือที่แข็งตัว
ประเภททั่วไปของเครื่อง Wire EDM และลักษณะเฉพาะ โดยทั่วไปแล้ว เครื่องจักร EDM แบบไวร์คัทจะถูกจัดกลุ่มตามความเร็วการเคลื่อนที่ของลวดและการออกแบบโครงสร้าง และแต่ละหมวดหมู่จะให้บริการในส่วนที่แตกต่างกันของการผลิตเครื่องมือและแม่พิมพ์และชิ้นส่วนที่มีความแม่นยำ
เครื่อง EDM ลวดความเร็วสูง ใช้ลวดโมลิบดีนัมแบบลูกสูบที่เคลื่อนที่ไปมาและนำกลับมาใช้ใหม่หลายครั้งก่อนที่จะเปลี่ยนใหม่ ทำให้เกิดความสมดุลในทางปฏิบัติระหว่างประสิทธิภาพการประมวลผลและความคุ้มค่าในการปฏิบัติงานสำหรับงานแม่พิมพ์ทั่วไป
เครื่อง EDM ลวดความเร็วปานกลาง เพิ่มการปรับแต่ง เช่น การจ่ายพลังงานแบบพัลส์ที่ได้รับการปรับปรุง การควบคุมความตึงของสายไฟแบบลูปปิด และกลยุทธ์การตัดหลายจุด ซึ่งโดยทั่วไปจะสร้างพื้นผิวที่ละเอียดยิ่งขึ้นและความสม่ำเสมอของมิติที่เข้มงวดกว่ารุ่นความเร็วสูงพื้นฐาน
เครื่อง EDM ลวดเรียวขนาดใหญ่ ถูกสร้างขึ้นด้วยการเคลื่อนที่ของเส้นลวดด้านบนที่ขยายออกไปและกลไกการเคลื่อนที่แบบพิเศษ เพื่อให้สามารถตัดโปรไฟล์ที่มีมุมชันได้ ซึ่งจำเป็นสำหรับการปั๊มแม่พิมพ์ แม่พิมพ์อัดขึ้นรูป และชิ้นส่วนที่ต้องการมุมร่าง
ปัจจัยการเลือกทั่วไปตามประเภทเครื่องจักร ลักษณะทั่วไปของประเภทเครื่อง EDM แบบไวร์คัททั่วไป ประสิทธิภาพเฉพาะจะแตกต่างกันไปตามผู้ผลิตและการกำหนดค่า ประเภทเครื่อง ประเภทสายไฟ ความแข็งแกร่งทั่วไป กรณีการใช้งานทั่วไป EDM ลวดความเร็วสูง ลวดโมลิบดีนัมแบบใช้ซ้ำได้ การตัดทั่วไปที่คุ้มต้นทุน การกัดหยาบแม่พิมพ์และแม่พิมพ์ทั่วไป EDM ลวดความเร็วปานกลาง ลวดโมลิบดีนัม สามารถตัดได้หลายแบบ ปรับปรุงความสมบูรณ์และความสม่ำเสมอ ความแม่นยำตาย ผ่านการตกแต่ง EDM ลวดเรียวขนาดใหญ่ ลวดโมลิบดีนัม, ไกด์เดินทางแบบขยาย ความสามารถในการตัดมุมที่สูงชัน การปั๊มตาย การอัดขึ้นรูปตาย
ประเด็นสำคัญ: การเลือกระหว่างเครื่อง EDM ลวดความเร็วสูง ความเร็วปานกลาง และเทเปอร์ขนาดใหญ่ ขึ้นอยู่กับการตกแต่งพื้นผิวที่ต้องการ พิกัดความเผื่อของขนาด และรูปทรงของชิ้นส่วนมีมุมเทเปอร์ที่สูงชันหรือไม่
หลักการทำงานและโครงสร้างเครื่องหลัก ระบบ Wire EDM ทำงานโดยการป้อนลวดโลหะบางๆ — โดยทั่วไปแล้วจะเป็นโมลิบดีนัมสำหรับเครื่องจักรความเร็วสูงและความเร็วปานกลาง หรือทองเหลืองสำหรับระบบความเร็วต่ำ — อย่างต่อเนื่องผ่านโซนการตัด ในขณะที่แหล่งจ่ายไฟกระแสตรงแบบพัลส์จะสร้างชุดของการปล่อยกระแสไฟฟ้าอย่างรวดเร็วระหว่างสายไฟและชิ้นงาน การปล่อยแต่ละครั้งจะทำให้วัสดุจำนวนโมเลกุลเล็กระเหยกลายเป็นไอจากพื้นผิวชิ้นงาน และของเหลวอิเล็กทริก (โดยปกติจะเป็นน้ำปราศจากไอออน) จะชะล้างอนุภาคที่ถูกกัดเซาะออกไป ในขณะเดียวกันก็ทำให้ลวดและชิ้นงานเย็นลงด้วย ระบบควบคุม CNC จะเคลื่อนโต๊ะทำงานไปตามพิกัด X-Y ที่ตั้งโปรแกรมไว้ และบนเครื่องจักรที่มีความสามารถในการตัดเทเปอร์ ตัวนำลวดด้านบนยังสามารถเลื่อนได้อย่างอิสระเพื่อสร้างการตัดมุม เนื่องจากไม่มีแรงเชิงกลโดยตรงระหว่างสายไฟและชิ้นส่วน จึงสามารถตัดส่วนประกอบที่มีผนังบางและบอบบางได้โดยไม่เสียรูป
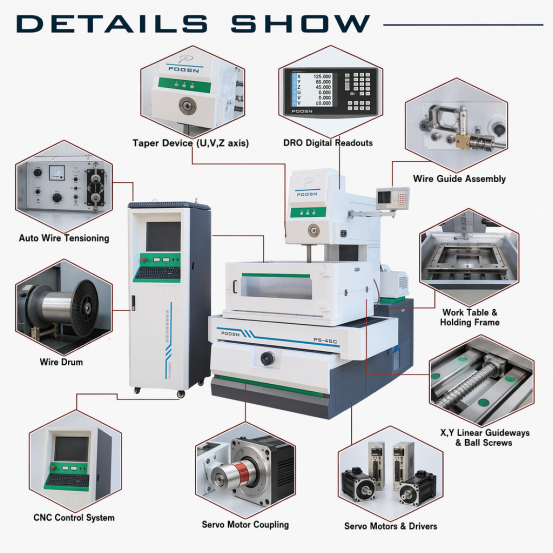
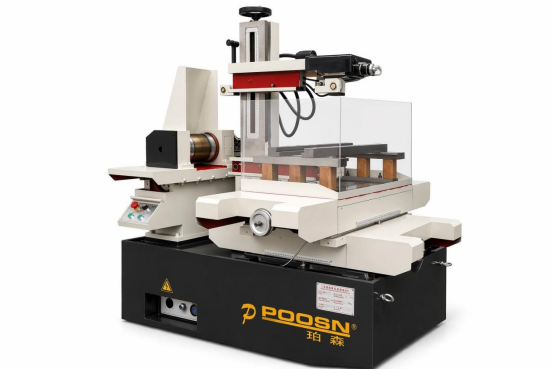
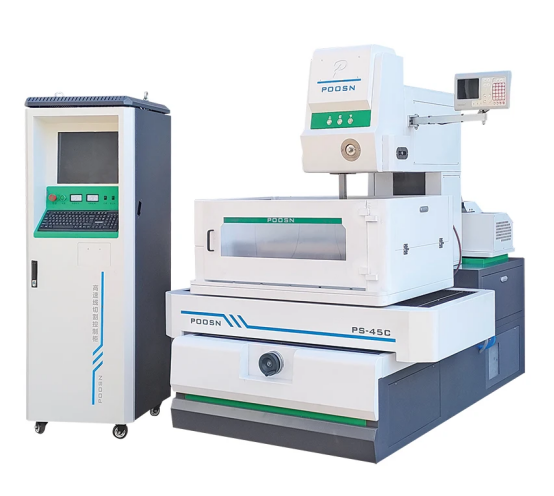
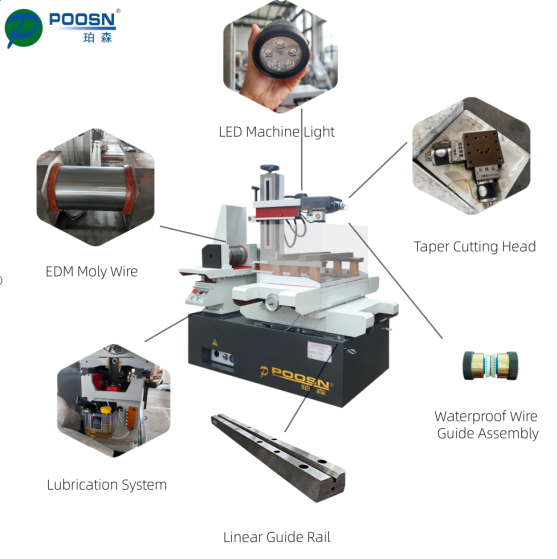
กลุ่มการทำงานหลักของเครื่อง Wire-Cut EDM ทั่วไป ได้แก่ ระบบป้อนและป้อนลวด ชุดประกอบตัวนำลวดด้านบนและด้านล่าง โต๊ะทำงานและระบบขับเคลื่อนแกน ระบบการไหลเวียนและการกรองของเหลวอิเล็กทริก และตู้ควบคุม CNC แผนภาพด้านล่างแสดงวิธีการจัดเรียงส่วนประกอบเหล่านี้บนโครงเครื่องจักรมาตรฐาน
แกนลวด & ระบบฟีด คู่มือลวดบน โต๊ะทำงาน (แกน XY) คู่มือลวดล่าง ถังของเหลวอิเล็กทริก ฐานเครื่องจักรและตู้ควบคุม CNC
ในทางปฏิบัติ หลอดลวดจะป้อนลวดใหม่หรือลวดที่ปรับสภาพแล้วไปทางตัวกั้นด้านบน ซึ่งวางลวดไว้เหนือชิ้นงานอย่างแม่นยำก่อนที่จะผ่านการตัด และกลับไปยังตัวกั้นด้านล่างและหลอดม้วนเก็บ โต๊ะทำงานที่ขับเคลื่อนด้วยเซอร์โวมอเตอร์ตามแนวแกน X และ Y จะเคลื่อนชิ้นงานที่ถูกจับยึดโดยสัมพันธ์กับเส้นทางลวดคงที่ตามรูปทรงของชิ้นส่วนที่ตั้งโปรแกรมไว้ ของเหลวอิเล็กทริกจะถูกสูบอย่างต่อเนื่องผ่านช่องว่างการตัดและกรองเพื่อกำจัดเศษที่ถูกกัดเซาะ ซึ่งช่วยให้สภาวะการปล่อยคงที่และช่วยรักษาคุณภาพการตัดที่สม่ำเสมอตลอดระยะเวลาการผลิตที่ยาวนาน
ประเด็นสำคัญ: ความแม่นยำในการตัดของเครื่อง Wire EDM ขึ้นอยู่กับประสิทธิภาพการทำงานร่วมกันของระบบป้อนลวด ตัวนำ แกนขับเคลื่อน และระบบกรองไดอิเล็กทริกที่ทำงานร่วมกัน ไม่ใช่บนส่วนประกอบใดๆ เพียงอย่างเดียว
สถานการณ์การใช้งานและการพิจารณาคัดเลือก เครื่อง EDM แบบลวดถูกนำมาใช้ในอุตสาหกรรมต่างๆ มากมาย ไม่ว่าจะต้องตัดวัสดุนำไฟฟ้าที่มีการแข็งตัวให้เป็นรูปทรงที่แม่นยำ โดยไม่ทำให้เกิดความเครียดทางกล การใช้งานที่พบบ่อยที่สุดยังคงเป็นการผลิตเครื่องมือและแม่พิมพ์ โดยที่ Wire EDM จะตัดการเจาะ แม่พิมพ์ และโพรงแม่พิมพ์จากช่องว่างของเหล็กและคาร์ไบด์ที่ชุบแข็งไว้แล้ว ผู้ผลิตอุปกรณ์การบินและอวกาศและอุปกรณ์ทางการแพทย์ยังใช้ EDM แบบลวดในการผลิตชิ้นส่วนขนาดเล็กที่ซับซ้อนทางเรขาคณิต ซึ่งต้องใช้พิกัดความเผื่อที่แคบและขอบที่ปราศจากเสี้ยน ซัพพลายเออร์ด้านยานยนต์ใช้ Wire EDM ในการผลิตแม่พิมพ์ปั๊มขึ้นรูปและสำหรับการสร้างต้นแบบส่วนประกอบก่อนที่จะเริ่มกระบวนการที่มีปริมาณมากขึ้น
การเปรียบเทียบโฟกัสการใช้งานกับลำดับความสำคัญในการเลือกจะช่วยจับคู่ความสามารถของเครื่องจักรกับความต้องการในการผลิต สถานการณ์การใช้งานทั่วไป ข้อควรพิจารณาในการเลือกคีย์ การตอกและการตายแบบก้าวหน้า ช่วงการตัดเทเปอร์และการเคลื่อนที่ของแกน โพรงแม่พิมพ์ฉีดและอัดขึ้นรูป การตกแต่งพื้นผิวและการทำซ้ำ ชิ้นส่วนที่มีความแม่นยำด้านการบินและอวกาศและการแพทย์ ความแม่นยำของตำแหน่งและระบบควบคุม เครื่องมือคาร์ไบด์และเม็ดมีดตัด ความคงตัวของความตึงลวดบนวัสดุแข็ง ชิ้นส่วนต้นแบบและปริมาณน้อย ความยืดหยุ่นในการเขียนโปรแกรมและเวลาในการตั้งค่า
เมื่อประเมินก ขายเครื่องตัดลวด EDM ผู้ซื้อควรชั่งน้ำหนักรูปทรงของชิ้นส่วน (โดยเฉพาะอย่างยิ่งว่าจำเป็นต้องมีมุมเทเปอร์ที่สูงชันหรือไม่) ความแข็งและความหนาของวัสดุที่ถูกตัด พื้นผิวที่ต้องการ และปริมาณการทำงานแบบอัตโนมัติหรือแบบอัตโนมัติที่โรงงานคาดว่าจะดำเนินการได้ ห้องเครื่องมือที่ผลิตส่วนประกอบแม่พิมพ์ผนังตรงเป็นส่วนใหญ่มักจะสามารถใช้งานได้ดีด้วยเครื่อง Wire EDM ความเร็วสูง ในขณะที่ร้านค้ามักจะตัดแม่พิมพ์ปั๊มด้วยมุมร่างโดยได้ประโยชน์จากเครื่องเทเปอร์ขนาดใหญ่โดยเฉพาะ
ข้อสำคัญ: การจับคู่ประเภทเครื่องกับรูปทรงของชิ้นส่วน โดยเฉพาะข้อกำหนดมุมเทเปอร์และเป้าหมายการตกแต่งพื้นผิว เป็นจุดเริ่มต้นที่เป็นประโยชน์มากที่สุดสำหรับการเลือกอุปกรณ์ Wire EDM
การเปรียบเทียบความเร็วตัดสัมพัทธ์ระหว่างเครื่องจักรแต่ละประเภท ความเร็วในการประมวลผลเป็นหนึ่งในปัจจัยแรกที่ผู้จัดการห้องเครื่องมือถามเมื่อเปรียบเทียบอุปกรณ์ Wire EDM เนื่องจากจะส่งผลโดยตรงต่อจำนวนชิ้นส่วนที่เครื่องจักรสามารถผลิตได้ในระหว่างช่วงการผลิต แทนที่จะอ้างอิงตัวเลขที่แม่นยำซึ่งแตกต่างกันอย่างมีนัยสำคัญตามวัสดุ ความหนา เส้นผ่านศูนย์กลางของเส้นลวด และการตั้งค่าพัลส์ การดูตำแหน่งความเร็วสัมพัทธ์ของแต่ละประเภทเครื่องจักรตามจุดประสงค์การออกแบบโดยทั่วไปจะมีประโยชน์มากกว่า เครื่อง Wire EDM ความเร็วสูงได้รับการออกแบบทางวิศวกรรมมาเพื่อรองรับปริมาณงานในงานไดคัททั่วไปเป็นหลัก เครื่องจักรความเร็วปานกลางแลกความเร็วดิบบางส่วนเพื่อการควบคุมที่ละเอียดยิ่งขึ้นและการผ่านการเก็บผิวละเอียดแบบหลายคัท เครื่องเทเปอร์ขนาดใหญ่ได้รับการปรับให้เหมาะกับความสามารถในการตัดมุมมากกว่าความเร็วเชิงเส้นสูงสุด แผนภูมิด้านล่างแสดงตำแหน่งที่สัมพันธ์กันนี้เป็นดัชนีที่แสดงให้เห็นอย่างง่าย แทนที่จะเป็นข้อมูลการผลิตที่วัดได้
ความเร็วสูง ดัชนีสัมพัทธ์สูง ความเร็วปานกลาง ดัชนีสัมพัทธ์ปานกลาง ขนาดใหญ่เรียว ปรับให้เหมาะสมเพื่อความเรียว ไม่ใช่ความเร็ว
การเปรียบเทียบแนวนอนนี้ตั้งใจแสดงเป็นดัชนีสัมพันธ์แทนที่จะเป็นชุดของจำนวนการผลิตที่แน่นอน เนื่องจากความเร็วตัดจริงบนเครื่อง Wire EDM ขึ้นอยู่กับความหนาของชิ้นงาน ความแข็งของวัสดุ เส้นผ่านศูนย์กลางของเส้นลวด เงื่อนไขการชะล้าง และพารามิเตอร์พัลส์เฉพาะที่เลือกโดยผู้ปฏิบัติงาน สิ่งที่แผนภูมิแสดงให้เห็นคือการเน้นการออกแบบทั่วไปเบื้องหลังเครื่องจักรแต่ละประเภท: โดยทั่วไปแล้ว เครื่องจักร Wire EDM ความเร็วสูงมักถูกกำหนดโดยร้านค้าที่ให้ความสำคัญกับการตัดปริมาณงานในงานแม่พิมพ์ทั่วไป เครื่องจักรความเร็วปานกลางจะถูกวางตำแหน่งให้ต่ำลงเล็กน้อยโดยใช้ความเร็วเพียงอย่างเดียว เนื่องจากจุดประสงค์ในการออกแบบส่วนหนึ่งมีไว้สำหรับกลยุทธ์การตัดหลายรอบที่ปรับปรุงผิวสำเร็จและความแม่นยำของมิติ แทนที่จะเพิ่มอัตราการตัดดิบสูงสุด
เครื่องจักรเทเปอร์ขนาดใหญ่จะอยู่ต่ำที่สุดในดัชนีสัมพัทธ์นี้ ไม่ใช่เพราะเป็นเครื่องจักรที่ด้อยกว่า แต่เนื่องจากการออกแบบทางกลไก โดยเฉพาะระยะไกด์ด้านบนที่ขยายออกไปซึ่งจำเป็นเพื่อให้ได้มุมเทเปอร์ที่สูงชัน ได้รับการปรับให้เหมาะสมสำหรับความสามารถในการตัดมุม แทนที่จะใช้ความเร็วตัดสูงสุดจากผนังตรง โรงงานที่ต้องการการเจาะแบบเรียบและเม็ดมีดแบบธรรมดาเป็นหลัก โดยทั่วไปจะให้ความสำคัญกับการกำหนดค่าความเร็วสูงหรือความเร็วปานกลาง ในขณะที่โรงงานที่ผลิตแม่พิมพ์ปั๊มขึ้นรูปด้วยมุมร่างเป็นประจำจะให้ความสำคัญกับความสามารถในการเรียวมากกว่าการเพิ่มความเร็วเล็กน้อย การอ่านแผนภูมินี้ควบคู่ไปกับการวาดชิ้นส่วนจริงที่ร้านค้าผลิตนั้น ช่วยให้การเลือกเครื่องจักรมีความหมายมากกว่าความเร็วเพียงอย่างเดียว
ประเด็นสำคัญ: ควรชั่งน้ำหนักความเร็วในการตัดโดยเทียบกับข้อกำหนดของพื้นผิวสำเร็จและเทเปอร์ เนื่องจากเครื่องจักรที่เร็วที่สุดบนกระดาษอาจไม่เหมาะกับชิ้นส่วนที่มีรูปทรงเป็นมุมเสมอไป
แนวโน้มอุตสาหกรรม: การใช้การต๊าปลวดแบบอัตโนมัติและการทำงานแบบอัตโนมัติเพิ่มมากขึ้น หนึ่งในแนวโน้มที่ชัดเจนยิ่งขึ้นที่มีการพูดคุยกันทั่วทั้งอุตสาหกรรม Wire EDM ในช่วงไม่กี่ปีที่ผ่านมา คือการเปลี่ยนไปใช้ระบบการร้อยลวดแบบอัตโนมัติ ซึ่งสามารถร้อยด้ายลวดใหม่ได้โดยอัตโนมัติหลังจากขาด โดยไม่ต้องให้ผู้ปฏิบัติงานเริ่มการตัดใหม่ด้วยตนเอง คุณลักษณะนี้มีความสำคัญเนื่องจากการหักสายไฟโดยไม่ได้วางแผนไว้เพื่อบังคับให้เครื่องจักรหยุดทำงานจนกว่าจะมีคนเข้ามาแทรกแซง ซึ่งจำกัดจำนวนการผลิตที่ไม่ต้องดูแลข้ามคืนหรือสุดสัปดาห์ที่ร้านค้าสามารถทำงานได้ตามความเป็นจริง เนื่องจากการกลึงเกลียวแบบอัตโนมัติมีความน่าเชื่อถือมากขึ้น ห้องเครื่องมือจำนวนมากขึ้นจึงสามารถยืดเวลาการทำงานแบบอัตโนมัติได้ โดยเฉพาะอย่างยิ่งสำหรับงานแม่พิมพ์แบบหลายช่องและโปรแกรมการผลิตที่ยาวนาน แผนภูมิเส้นด้านล่างแสดงให้เห็นถึงวิถีทั่วไปนี้เป็นแนวโน้มเชิงคุณภาพมากกว่าเป็นสถิติตลาดที่แม่นยำ
สูง ต่ำ ระยะเริ่มต้น การรับเลี้ยงบุตรบุญธรรมในช่วงแรก การใช้งานที่เพิ่มขึ้น การยอมรับที่กว้างขึ้น กระแสหลักวันนี้ ระดับการยอมรับเชิงสัมพันธ์ของคุณสมบัติ Auto-Threading เส้นด้านบนในแผนภูมินี้สะท้อนถึงรูปแบบทั่วไปที่มีการรายงานอย่างกว้างขวางในสิ่งพิมพ์ทางการค้าและวรรณกรรมของผู้ผลิต: การร้อยลวดแบบอัตโนมัติได้ย้ายจากคุณสมบัติระดับพรีเมียมซึ่งส่วนใหญ่พบในเครื่องจักรระดับสูงไปสู่สิ่งที่คาดหวังมากขึ้น แม้กระทั่งในอุปกรณ์ Wire EDM ระดับกลาง ความก้าวหน้านี้ติดตามไปพร้อมกับการปรับปรุงที่กว้างขึ้นในเซ็นเซอร์ตรวจจับการขาดของสายไฟ การตอบสนองของการควบคุมเซอร์โว และความสม่ำเสมอในการกรองของไหลอิเล็กทริก ซึ่งทั้งหมดนี้ลดความถี่ของการขาดของสายไฟตั้งแต่แรก เนื่องจากการหยุดทำงานน้อยลงและการหยุดทำงานที่เกิดขึ้นได้รับการแก้ไขโดยอัตโนมัติ เครื่องจักรจึงสามารถปล่อยให้เครื่องจักรทำงานผ่านกะการทำงานแบบไม่มีผู้ดูแลได้ โดยมีความเสี่ยงน้อยกว่ามากที่จะเกิดการหยุดทำงานเป็นเวลาหลายชั่วโมง
สำหรับห้องเครื่องมือและร้านขายงาน แนวโน้มนี้มีผลกระทบในทางปฏิบัติมากกว่าความสะดวกสบาย เวลาดำเนินการแบบอัตโนมัติที่ขยายออกไปจะเปลี่ยนวิธีการวางแผนกำหนดการผลิต ทำให้สามารถเริ่มการตัดที่ซับซ้อนและใช้เวลานานเมื่อสิ้นสุดกะและปล่อยให้เสร็จสิ้นข้ามคืน นอกจากนี้ยังเปลี่ยนความรับผิดชอบของผู้ปฏิบัติงานไปที่การตั้งค่าเครื่องจักร การตั้งโปรแกรม และการตรวจสอบคุณภาพ แทนที่จะตรวจสอบอย่างต่อเนื่องระหว่างการตัด ร้านค้าประเมินใหม่ เครื่อง EDM ลวด ให้ความสำคัญกับความน่าเชื่อถือของการกลึงเกลียวอัตโนมัติมากขึ้นเรื่อยๆ ในฐานะคุณลักษณะที่ใช้งานได้จริงในชีวิตประจำวัน แทนที่จะเป็นส่วนเสริมเสริม โดยเฉพาะอย่างยิ่งสำหรับโรงงานที่ใช้เครื่องจักรหลายเครื่องซึ่งมีพนักงานจำกัดต่อกะ
ประเด็นสำคัญ: การร้อยลวดอัตโนมัติที่เชื่อถือได้ได้กลายเป็นความคาดหวังพื้นฐานในทางปฏิบัติสำหรับร้านค้าที่ต้องการขยายเวลาการทำงานของเครื่องจักรแบบไม่ต้องดูแล และปรับปรุงความยืดหยุ่นในการกำหนดตารางเวลาการผลิตโดยรวม
การเปรียบเทียบคุณลักษณะของเครื่องกับมุมมองเรดาร์ เนื่องจากการเลือกเครื่อง Wire EDM มักจะเกี่ยวข้องกับการปรับสมดุลคุณลักษณะหลายอย่างในคราวเดียว แทนที่จะปรับให้เหมาะสมสำหรับเมตริกเดียว การเปรียบเทียบแบบเรดาร์จึงสามารถช่วยให้เห็นภาพการแลกเปลี่ยนได้ชัดเจนยิ่งขึ้นมากกว่ารายการจัดอันดับเดียว แผนภูมิด้านล่างเปรียบเทียบเครื่องจักร EDM ลวดความเร็วสูง ความเร็วปานกลาง และเทเปอร์ขนาดใหญ่โดยพิจารณาคุณลักษณะที่มีน้ำหนักทั่วไปห้าประการ ได้แก่ ความแม่นยำของขนาด คุณภาพผิวสำเร็จ ความเร็วในการตัด ความสามารถในการตัดเทเปอร์ และระดับอัตโนมัติทั่วไป คุณลักษณะแต่ละอย่างจะถูกให้คะแนนบนมาตราส่วนสัมพัทธ์ 1 ถึง 5 อย่างง่าย ซึ่งสะท้อนถึงคุณลักษณะการออกแบบทั่วไป แทนที่จะเป็นค่าที่ทดสอบเฉพาะจากเครื่องจักรรุ่นใดรุ่นหนึ่ง มุมมองนี้มีไว้เพื่อสนับสนุนการตัดสินใจเชิงทิศทาง ไม่ใช่เพื่อแทนที่การตรวจสอบข้อกำหนดทางเทคนิคโดยละเอียด
ความแม่นยำ พื้นผิวเสร็จสิ้น ความเร็วในการตัด ความสามารถเรียว ระดับอัตโนมัติ ■ ความเร็วปานกลาง ■ เรียวใหญ่ ■ ความเร็วสูง รูปร่างที่ทับซ้อนกันในการเปรียบเทียบเรดาร์นี้แสดงให้เห็นว่าเหตุใดจึงไม่มีหมวดหมู่ EDM แบบลวดเส้นเดียวที่สามารถติดป้ายกำกับในระดับสากลได้ดีกว่าประเภทอื่น แต่ละรูปร่างจะทอดยาวไปตามแกนซึ่งสะท้อนถึงจุดประสงค์การออกแบบหลัก โปรไฟล์ความเร็วปานกลางขยายออกไปไกลถึงความแม่นยำและการตกแต่งพื้นผิว ซึ่งสอดคล้องกับบทบาทในฐานะหมวดหมู่ที่เลือกกันมากที่สุดสำหรับการเก็บผิวละเอียดบนแม่พิมพ์และแม่พิมพ์ที่มีความแม่นยำ โปรไฟล์เทเปอร์ขนาดใหญ่จะดึงได้ไกลที่สุดไปยังแกนความสามารถของเทเปอร์ ซึ่งสะท้อนถึงระยะการเคลื่อนที่เชิงกลแบบพิเศษที่สร้างไว้ในเครื่องจักรเหล่านี้สำหรับการตัดมุม โปรไฟล์ความเร็วสูงตั้งอยู่ตรงกลางมากกว่า ซึ่งสะท้อนถึงบทบาทในฐานะเครื่องมือที่ใช้งานทั่วไป มากกว่าที่จะเป็นเครื่องจักรเฉพาะทางสำหรับคุณลักษณะใดๆ เพียงอย่างเดียว
การอ่านแผนภูมิเรดาร์ในลักษณะนี้จะมีประโยชน์มากที่สุดเมื่อร้านค้าแสดงรายการลำดับความสำคัญของตนเองสำหรับคุณลักษณะทั้งห้านี้ ก่อนที่จะเปรียบเทียบเครื่องจักร ห้องเครื่องมือที่ผลิตเม็ดมีดแบบผนังเรียบที่เรียบง่ายในปริมาณมากอาจทำให้ความเร็วตัดและระดับระบบอัตโนมัติมีน้ำหนักมากที่สุด ทำให้การกำหนดค่าความเร็วสูงเป็นจุดเริ่มต้นที่สมเหตุสมผล ร้านแม่พิมพ์ที่มีความแม่นยำซึ่งผลิตโพรงที่มีความทนทานต่อการตกแต่งพื้นผิวที่แคบมีแนวโน้มที่จะมีความแม่นยำของน้ำหนักและการตกแต่งพื้นผิวที่หนักกว่า โดยชี้ไปที่การกำหนดค่าความเร็วปานกลาง ผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปที่ทำงานด้วยมุมร่างที่สูงชันจะจัดลำดับความสำคัญของความสามารถในการเทเปอร์ให้เหนือกว่าคุณลักษณะอื่นๆ สิ่งเหล่านี้ไม่ใช่กฎตายตัว แต่มุมมองเรดาร์ช่วยวางกรอบการสนทนาที่ต้องแลกมาด้วยวิธีการที่มีโครงสร้าง
ประเด็นสำคัญ: ไม่มีหมวดหมู่เครื่อง Wire EDM ใดที่มีอิทธิพลเหนือทุกคุณลักษณะ ดังนั้นผู้ซื้อจะได้รับประโยชน์สูงสุดจากการเปรียบเทียบเรดาร์เมื่อพวกเขาจัดอันดับคุณลักษณะที่สำคัญที่สุดสำหรับชิ้นส่วนของตนเองเป็นอันดับแรก
การกระจายแอปพลิเคชันทั่วไปทั่วทั้งอุตสาหกรรม เครื่อง EDM แบบลวดรองรับภาคตัดขวางที่ค่อนข้างกว้างในอุตสาหกรรมการผลิต แม้ว่างานเครื่องมือและแม่พิมพ์ยังคงเป็นกรณีการใช้งานที่ได้รับการยอมรับมากที่สุดด้วยอัตรากำไรขั้นต้นที่กว้าง แผนภูมิโดนัทด้านล่างแสดงการกระจายตัวอย่างการใช้งาน Wire EDM ทั่วไป โดยอิงตามรูปแบบการใช้งานในอุตสาหกรรมทั่วไป แทนที่จะเป็นแบบสำรวจที่มีการวัดผลโดยเฉพาะ มีจุดมุ่งหมายเพื่อให้ผู้อ่านทราบบริบทเกี่ยวกับบริเวณที่เทคโนโลยี Wire EDM ถูกใช้อย่างหนาแน่นที่สุด ดังนั้นทีมจัดซื้อและผู้จัดการห้องเครื่องมือจึงสามารถเปรียบเทียบรูปแบบการใช้งานของตนเองกับภาพรวมของอุตสาหกรรมทั่วไปได้
ภาพประกอบ การกระจายสินค้า เครื่องมือและแม่พิมพ์ / การทำแม่พิมพ์ ส่วนประกอบการบินและอวกาศ ชิ้นส่วนอุปกรณ์การแพทย์ ยานยนต์และอื่นๆ
งานเครื่องมือและแม่พิมพ์ รวมถึงแม่พิมพ์ปั๊ม แม่พิมพ์อัดขึ้นรูป และโพรงแม่พิมพ์ฉีด ครองส่วนแบ่งที่ใหญ่ที่สุดในการแบ่งแยกตัวอย่างนี้ ซึ่งสอดคล้องกับต้นกำเนิดของ Wire EDM ในฐานะกระบวนการตัดเฉือนที่พัฒนาขึ้นโดยเฉพาะเพื่อตัดเหล็กกล้าเครื่องมือชุบแข็งอย่างแม่นยำและทำซ้ำได้ การใช้งานด้านการบินและอวกาศถือเป็นส่วนรองที่มีความหมาย โดยส่วนใหญ่เป็นเพราะความสามารถของ Wire EDM ในการตัดโปรไฟล์ที่ซับซ้อนในโลหะผสมที่มีความแข็งแรงสูง โดยไม่ทำให้เกิดการบิดเบือนจากความร้อน ซึ่งเหมาะสมกับข้อกำหนดความทนทานที่เข้มงวดซึ่งพบได้ทั่วไปในกังหันและส่วนประกอบทางโครงสร้าง การผลิตอุปกรณ์การแพทย์ได้เติบโตขึ้นเป็นการใช้งานเฉพาะกลุ่มที่โดดเด่นเช่นกัน โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนขนาดเล็กและซับซ้อน เช่น ส่วนประกอบเครื่องมือผ่าตัด ซึ่งขอบที่ไร้เสี้ยนและความแม่นยำของมิติเป็นสิ่งสำคัญ
ส่วนแบ่งที่เหลือ ซึ่งจัดกลุ่มเป็นยานยนต์และการใช้งานอื่นๆ รวมถึงการผลิตแม่พิมพ์ปั๊มสำหรับแผงตัวถังและฉากยึด เช่นเดียวกับงานสร้างต้นแบบทั่วไปในอุตสาหกรรมต่างๆ หมวดหมู่ที่กว้างกว่านี้มีแนวโน้มที่จะผันผวนมากขึ้นตามระดับกิจกรรมการผลิตโดยรวมมากกว่ากลุ่มเครื่องมือและแม่พิมพ์เฉพาะทางและการบินและอวกาศ เนื่องจากความต้องการสร้างต้นแบบมักจะติดตามวงจรการพัฒนาผลิตภัณฑ์ใหม่ ร้านค้าที่ให้บริการลูกค้าด้านยานยนต์หรือการสร้างต้นแบบทั่วไปเป็นหลักอาจพบว่าส่วนประสมการใช้งานของตนเองเน้นไปที่กลุ่มนี้มากกว่าการแจกแจงแบบภาพประกอบที่แสดงไว้ที่นี่ ซึ่งเป็นเรื่องปกติ เมื่อพิจารณาว่าฐานลูกค้าที่หลากหลายสามารถอยู่ในภูมิภาคและกลุ่มอุตสาหกรรมที่แตกต่างกันได้
ประเด็นสำคัญ: การผลิตเครื่องมือและแม่พิมพ์ยังคงเป็นพื้นที่การใช้งานหลักสำหรับเทคโนโลยี Wire EDM โดยงานด้านการบินและอวกาศและอุปกรณ์ทางการแพทย์ก่อให้เกิดส่วนเฉพาะทางที่มีความหมาย
คำแนะนำในการบำรุงรักษาเพื่อประสิทธิภาพในระยะยาวที่เชื่อถือได้
การบำรุงรักษาอย่างสม่ำเสมอคือสิ่งที่ช่วยให้เครื่องตัดลวด EDM แม่นยำตลอดการใช้งานการผลิตเป็นเวลาหลายปี และแนวทางปฏิบัติส่วนใหญ่ด้านล่างเป็นคำแนะนำมาตรฐานที่พบในเอกสารการบริการของผู้ผลิตและแนวทางปฏิบัติที่ดีที่สุดในห้องเครื่องมือ แทนที่จะเป็นเทคนิคเฉพาะทางที่เป็นเอกลักษณ์ของแบรนด์ใดแบรนด์หนึ่ง
ตรวจสอบและเปลี่ยนตัวนำเส้นลวดเป็นประจำ เนื่องจากเส้นนำที่สึกหรอส่งผลโดยตรงต่อความแม่นยำในการตัด และอาจทำให้ความกว้างของรอยตัดไม่สอดคล้องกันเมื่อเวลาผ่านไป ตรวจสอบความต้านทานของของเหลวไดอิเล็กทริกและประสิทธิภาพการกรอง เนื่องจากของเหลวที่ปนเปื้อนหรือปรับสภาพไม่เหมาะสมจะลดความเสถียรในการตัดและสามารถเร่งการสึกหรอของส่วนประกอบได้ ตรวจสอบการสอบเทียบความตึงของสายไฟเป็นระยะๆ เนื่องจากความตึงที่ไม่สอดคล้องกันเป็นสาเหตุที่ทำให้สายไฟขาดโดยไม่ได้วางแผนไว้ในระหว่างการวิ่งโดยไม่มีผู้ดูแลเป็นเวลานาน ทำความสะอาดและตรวจสอบหน้าสัมผัสจ่ายไฟ ซึ่งสึกหรอจากการคายประจุไฟฟ้าอย่างต่อเนื่อง และอาจส่งผลต่อความคงตัวของประกายไฟได้หากปล่อยทิ้งไว้ ตรวจสอบความแม่นยำของการวางตำแหน่งแกนตามกำหนดเวลาโดยใช้อุปกรณ์ตรวจวัดที่เหมาะสม โดยเฉพาะอย่างยิ่งหลังจากงานบำรุงรักษาที่สำคัญหรือการเปลี่ยนส่วนประกอบ รักษาสภาพแวดล้อมของเครื่องจักรให้มีอุณหภูมิคงที่พอสมควร เนื่องจากความผันผวนของความร้อนอาจส่งผลต่อความสามารถในการทำซ้ำของมิติในงานตัดที่แม่นยำ การสร้างการตรวจสอบเหล่านี้ไว้ในกำหนดการบำรุงรักษาตามปกติ แทนที่จะจัดการปัญหาเชิงโต้ตอบเท่านั้น จะช่วยลดเวลาหยุดทำงานโดยไม่ได้วางแผน และสนับสนุนคุณภาพชิ้นส่วนที่สม่ำเสมอตลอดการดำเนินการผลิต ห้องเครื่องมือที่บันทึกช่วงเวลาการบำรุงรักษาและติดตามประวัติการวางสายไฟหรือหน้าสัมผัส มีแนวโน้มที่จะตรวจพบปัญหาที่กำลังพัฒนาได้เร็วกว่า ก่อนที่จะส่งผลกระทบต่อพิกัดความเผื่อของชิ้นส่วนที่เสร็จแล้ว
การเลือกอุปกรณ์จากก ผู้ผลิตลวด EDM การออกแบบผลิตภัณฑ์ที่มีเหตุผลและการทดสอบคุณภาพที่สม่ำเสมอยังมีบทบาทสำคัญต่อความน่าเชื่อถือในระยะยาวอีกด้วย Taizhou Xinchengyang Machinery Manufacturing Co., Ltd ซึ่งเป็นผู้ผลิตเฉพาะทางที่มีประสบการณ์หลายปีในการวิจัย การพัฒนา และการผลิตเครื่องจักรที่มีการคายประจุไฟฟ้าและอุปกรณ์การประมวลผลพิเศษ ได้ใช้การทดสอบความแม่นยำของตำแหน่งกับเครื่องมือเครื่องจักรแต่ละเครื่องก่อนที่จะออกจากโรงงาน ซึ่งเป็นวิธีปฏิบัติจริงวิธีหนึ่งที่ผู้ผลิตทำงานเพื่อสนับสนุนคุณภาพผลผลิตที่สม่ำเสมอสำหรับลูกค้าตลอดอายุการใช้งานของอุปกรณ์ กลุ่มผลิตภัณฑ์ของบริษัทครอบคลุมซีรีส์ PS-C และ DK77-BC ของเครื่องตัดลวด EDM ความเร็วปานกลาง ซีรีส์ DK77-A และ DK77-B ของเครื่องตัดลวด EDM ความเร็วสูง และซีรีส์ DK77-D ของเครื่องตัดลวด EDM ทรงเรียวขนาดใหญ่ โดยมีผลิตภัณฑ์ที่จำหน่ายในตลาดภายในประเทศและเลือกรุ่นที่ส่งออกไปยังเอเชียตะวันออกเฉียงใต้ เอเชียตะวันตก ยุโรป และอเมริกา
ประเด็นสำคัญ: การบำรุงรักษาตัวนำสายไฟ การกรองไดอิเล็กทริก และการสอบเทียบความตึงสายไฟตามกำหนดเวลา ถือเป็นหัวใจสำคัญในการรักษาประสิทธิภาพ EDM ของสายไฟที่แม่นยำและทำซ้ำได้ในระยะยาว
คำถามที่พบบ่อยเกี่ยวกับเครื่อง Wire EDM คำถามที่ 1: เครื่อง Wire EDM สามารถตัดวัสดุใดได้บ้าง Wire EDM สามารถตัดวัสดุที่เป็นสื่อกระแสไฟฟ้าได้ รวมถึงเหล็กกล้าเครื่องมือชุบแข็ง คาร์ไบด์ ไทเทเนียม และโลหะผสมที่เป็นสื่อกระแสไฟฟ้าต่างๆ โดยไม่คำนึงถึงความแข็ง เนื่องจากกระบวนการนี้อาศัยการกัดเซาะด้วยไฟฟ้ามากกว่าแรงตัดเชิงกล
คำถามที่ 2: Wire EDM ความเร็วสูงและความเร็วปานกลางแตกต่างกันอย่างไร? เครื่อง EDM ลวดความเร็วสูง prioritize general cutting throughput using a reusable wire, while medium-speed machines add refinements such as multi-cut strategies and tighter tension control that typically improve surface finish and dimensional consistency.
คำถามที่ 3: เครื่อง EDM ลวดเรียวขนาดใหญ่จำเป็นเมื่อใด โดยทั่วไปจำเป็นต้องใช้เครื่องเทเปอร์ขนาดใหญ่เมื่อชิ้นส่วนต้องการผนังที่ทำมุมสูงชัน เช่น แม่พิมพ์ปั๊มหรือแม่พิมพ์อัดขึ้นรูปที่มีมุมร่างที่เกินกว่าความสามารถของเครื่อง EDM ลวดตัดแนวตั้งมาตรฐาน
คำถามที่ 4: ของเหลวอิเล็กทริกส่งผลต่อคุณภาพการตัดลวด EDM อย่างไร ของเหลวไดอิเล็กทริก ซึ่งโดยทั่วไปคือน้ำปราศจากไอออน จะชะล้างเศษซากที่ถูกกัดเซาะออกจากช่องว่างการตัด ทำให้ลวดและชิ้นงานเย็นลง และช่วยรักษาสภาพการปล่อยที่เสถียร ดังนั้นคุณภาพของของเหลวที่สม่ำเสมอจึงสนับสนุนความแม่นยำในการตัดและผิวสำเร็จที่สม่ำเสมอโดยตรง
คำถามที่ 5: ผู้ซื้อควรมองหาอะไรจากผู้ผลิตเครื่อง Wire EDM โดยทั่วไปผู้ซื้อจะมองหาผู้ผลิตที่มีการออกแบบผลิตภัณฑ์ที่สมเหตุสมผล การทดสอบคุณภาพที่สม่ำเสมอ เช่น การตรวจสอบความถูกต้องของตำแหน่งบนเครื่องจักรแต่ละเครื่อง บันทึกการติดตามประสบการณ์ทางเทคนิค และกลุ่มผลิตภัณฑ์ที่ครอบคลุมหมวดหมู่เครื่องจักรเฉพาะเจาะจงที่แอปพลิเคชันของพวกเขาต้องการ