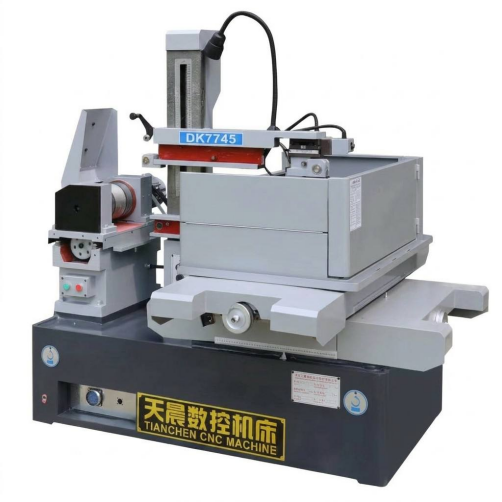
เครื่อง EDM ลวด : คำตอบโดยตรงสำหรับคำถามทั่วไปของผู้ซื้อ
สำหรับการประชุมเชิงปฏิบัติการเพื่อประเมินอุปกรณ์ตัดที่มีความเที่ยงตรงสูง คำตอบสั้นๆ คือ: ลวด EDM เครื่องใช้ลวดโลหะที่ป้อนอย่างต่อเนื่องเป็นอิเล็กโทรดเพื่อกัดกร่อนวัสดุที่เป็นสื่อกระแสไฟฟ้าผ่านการปล่อยประจุไฟฟ้าที่มีการควบคุม ทำให้สามารถตัดโปรไฟล์ที่ซับซ้อน ค่าเผื่อที่แคบ และวัสดุแข็งได้โดยไม่ต้องสัมผัสเชิงกลโดยตรง ผู้ซื้อกำลังค้นคว้า ลวดอีดีเอ็ม โดยทั่วไปแล้วการประมวลผลจะเลือกระหว่างเครื่องจักรสามประเภทกว้างๆ ได้แก่ Wire EDM ความเร็วปานกลาง, Wire EDM ความเร็วสูง (ลูกสูบ) และ EDM ลวดเรียวขนาดใหญ่ ซึ่งแต่ละประเภทเหมาะกับความต้องการด้านความหนา มุมเรียว และการตกแต่งพื้นผิวที่แตกต่างกัน อ ลวดเครื่อง edm โดยทั่วไประบบจะถูกเลือกโดยพิจารณาจากรูปทรงของชิ้นส่วน วัสดุที่ถูกตัด และจำนวนรอบที่จำเป็นเพื่อให้ได้ชิ้นงานสำเร็จตามเป้าหมาย แทนที่จะใช้ข้อกำหนดสากลเพียงข้อเดียว
บทความนี้จะอธิบายเกี่ยวกับเครื่อง Wire EDM ประเภททั่วไป วิธีการจัดโครงสร้างภายใน เครื่องแต่ละประเภทมีแนวโน้มว่าจะเหมาะสมที่สุด ประสิทธิภาพที่สัมพันธ์กันเมื่อเปรียบเทียบตามเกณฑ์ต่างๆ และการบำรุงรักษาอย่างต่อเนื่องโดยทั่วไปเกี่ยวข้องกับอะไร มีคำแนะนำในการเลือกที่เป็นประโยชน์รวมอยู่ตลอด พร้อมด้วยตารางเปรียบเทียบและการแสดงภาพข้อมูลหลายรูปแบบที่สรุปตำแหน่งสัมพัทธ์ของแต่ละประเภทเครื่องจักร
- การตัดเฉือน Wire EDM เป็นกระบวนการแบบไม่สัมผัสซึ่งอาศัยการกัดเซาะของประกายไฟมากกว่าแรงตัด
- เครื่อง Wire EDM ความเร็วปานกลางถูกนำมาใช้กันอย่างแพร่หลายสำหรับงานเครื่องมือทั่วไปและงานแม่พิมพ์
- เครื่อง EDM ลวดความเร็วสูง (แบบลูกสูบ) เป็นเรื่องปกติที่การนำลวดกลับมาใช้ใหม่และความคุ้มค่าต่อต้นทุนมีความสำคัญ
- เครื่อง EDM ลวดเรียวขนาดใหญ่จัดการกับชิ้นส่วนที่ต้องใช้การตัดมุมอย่างมาก
การเลือกประเภทเครื่อง Wire EDM ขึ้นอยู่กับยี่ห้อและความสามารถของเครื่องที่ตรงกันมากกว่า ความหนาของชิ้นงาน มุมเทเปอร์ที่ต้องการ และพิกัดความเผื่อของผิวสำเร็จ สำหรับชิ้นส่วนที่ผลิตจริง
ประเภททั่วไปของเครื่อง Wire EDM และลักษณะเฉพาะ
เครื่อง Wire EDM ความเร็วปานกลาง
เครื่อง EDM แบบลวดความเร็วปานกลาง บางครั้งเรียกว่าเครื่องแบบใช้ลวดเคลื่อนที่แบบลูกสูบที่ได้รับการปรับปรุง โดยจะเดินลวดไปมาทั่วทั้งชิ้นงานในขณะที่ใช้การตัดหลายรอบเพื่อปรับแต่งพื้นผิวที่ตัดอย่างต่อเนื่อง หมวดหมู่นี้มักจะเป็นจุดเริ่มต้นเริ่มต้นสำหรับร้านขายเครื่องมือและแม่พิมพ์ เนื่องจากมีความสมดุลของความเร็วตัด ผิวสำเร็จ และอุปกรณ์ต้นทุนพอสมควรสำหรับรูปทรงชิ้นส่วนต่างๆ โดยทั่วไปแล้วลวดจะมีส่วนประกอบหลักเป็นโมลิบดีนัมและนำกลับมาใช้ใหม่ได้หลายรอบ ซึ่งร้านค้ามักจะมองว่าเป็นวิธีการจัดการที่ใช้งานได้จริง ลวดอีดีเอ็ม การบริโภคโดยไม่สูญเสียคุณภาพการตกแต่งในการตัดเล็มขั้นสุดท้าย
เครื่อง Wire EDM ความเร็วสูง (ลูกสูบ)
เครื่อง Wire EDM ความเร็วสูงใช้หลักการป้อนลวดแบบลูกสูบร่วมกัน แต่โดยทั่วไปจะได้รับการกำหนดค่าเพื่อให้ปริมาณงานการตัดหยาบเร็วขึ้น โดยมักจะต้องสูญเสียการตกแต่งพื้นผิวเมื่อเปรียบเทียบกับการตั้งค่าความเร็วปานกลางที่ถูกตัดแต่งอย่างหนัก เครื่องจักรเหล่านี้มีแนวโน้มที่จะเหมาะกับสภาพแวดล้อมการผลิตที่รอบเวลามีความสำคัญมากกว่าการได้พื้นผิวที่ดีที่สุดเท่าที่จะเป็นไปได้ และในกรณีที่การดำเนินการเก็บผิวละเอียดในภายหลังอาจเป็นส่วนหนึ่งของขั้นตอนการทำงานอยู่แล้ว เนื่องจากลวดเคลื่อนที่ไปมา จึงสามารถใช้แกนม้วนเดี่ยวกับหลายส่วนได้ ซึ่งมักถูกอ้างถึงว่าเป็นการพิจารณาต้นทุนในทางปฏิบัติสำหรับการตัดหยาบปริมาณมาก
เครื่อง EDM ลวดเรียวขนาดใหญ่
เครื่องจักร EDM ลวดทรงเทเปอร์ขนาดใหญ่ถูกสร้างขึ้นด้วยหัวตัวนำลวดและการกำหนดค่าแกนที่สามารถจับมุมที่สำคัญระหว่างตัวนำลวดด้านบนและด้านล่าง ซึ่งช่วยให้ลวดสามารถตัดมุมร่างที่สูงชันเป็นชิ้นงานได้ในครั้งเดียว โดยทั่วไปหมวดหมู่นี้จะถูกเลือกสำหรับชิ้นส่วนต่างๆ เช่น ส่วนประกอบแม่พิมพ์ปั๊ม แม่พิมพ์อัดขึ้นรูป หรือเครื่องมืออื่นๆ ที่ความเรียวหรือโปรไฟล์ขั้นบันไดเด่นชัดเป็นข้อกำหนดในการใช้งานมากกว่าความสวยงาม เนื่องจากโครงสร้างทางกลจะต้องรักษาความแข็งแกร่งไว้แม้ในขณะที่ตัวนำลวดแกว่งไปที่มุมที่รุนแรง การออกแบบเฟรมเครื่องจักรและความแม่นยำของตัวนำมีความสำคัญมากกว่าในเครื่องจักรที่สร้างขึ้นสำหรับการตัดผนังตรงเป็นหลัก
เน้นโครงสร้างทั่วไปตามประเภทเครื่อง Wire EDM | หมวดเครื่อง | โฟกัสโครงสร้างหลัก |
| EDM ลวดความเร็วปานกลาง | ความแม่นยำในการตัดแต่งหลายรอบและการวางตำแหน่งที่ทำซ้ำได้ |
| เครื่อง EDM ลวดความเร็วสูง | ความน่าเชื่อถือในการป้อนลวดและปริมาณงานการตัดหยาบ |
| EDM ลวดเรียวขนาดใหญ่ | ความแข็งแกร่งของตัวนำลวดตลอดช่วงมุมที่สูงมาก |
ซีรีส์ PS-C EDM ลวดความเร็วปานกลาง configuration for general tool and die applications |
ซีรีส์ DK77-BC EDM ลวดความเร็วปานกลาง configuration with extended trim-pass control |
ซีรีส์ DK77-A การกำหนดค่า EDM แบบลวดลูกสูบความเร็วสูง |
ซีรีส์ DK77-B การกำหนดค่า EDM แบบลวดลูกสูบความเร็วสูง, alternate frame layout |
ซีรีส์ DK77-D EDM ลวดเรียวขนาดใหญ่ configuration for steep-angle cutting |
ทั้งสามประเภทไม่มีลำดับชั้นอย่างเคร่งครัด แต่ละอันเป็น ปรับให้เหมาะสมสำหรับการผสมผสานความเร็ว การขัดผิว และความสามารถในการเทเปอร์ที่แตกต่างกัน แทนที่จะเป็นเพียงผู้เดียวที่ทำได้ดีกว่าคนอื่นๆ
เครื่องจักร Wire EDM ทำงานอย่างไร: หลักการและโครงสร้าง
เครื่อง EDM แบบลวดจะกำจัดวัสดุผ่านชุดการปล่อยประจุไฟฟ้าอย่างรวดเร็วระหว่างลวดอิเล็กโทรดและชิ้นงาน ซึ่งทั้งสองอย่างนี้จุ่มลงในน้ำหรือล้างด้วยของเหลวอิเล็กทริก ซึ่งโดยปกติจะเป็นน้ำปราศจากไอออน การคายประจุแต่ละครั้งจะทำให้วัสดุจำนวนเล็กน้อยระเหยกลายเป็นไอ และของเหลวอิเล็กทริกจะชะล้างเศษซากที่เกิดขึ้นออกไป ในขณะเดียวกันก็ทำให้บริเวณที่ตัดเย็นลงและช่วยควบคุมช่องว่างการคายประจุ เนื่องจากลวดไม่เคยถูกกดทับชิ้นงาน แรงตัดจึงยังคงต่ำมาก ซึ่งเป็นสาเหตุส่วนหนึ่งว่าทำไมจึงใช้ EDM ลวดกับเหล็กกล้าเครื่องมือชุบแข็งและวัสดุอื่นๆ ที่ยากต่อการตัดเฉือนตามปกติ
การวางตำแหน่งได้รับการจัดการโดยระบบควบคุม CNC ที่ขับเคลื่อนตาราง X-Y (และแกนนำลวด UV บนเครื่องจักรที่มีความสามารถในการเทเปอร์) ตามโปรไฟล์ชิ้นส่วนที่ตั้งโปรแกรมไว้ ในขณะที่หน่วยจ่ายไฟแยกต่างหากจะควบคุมพารามิเตอร์การคายประจุ เช่น ความถี่พัลส์และกระแส โครงเครื่องกล ระบบขนส่งลวด และระบบหมุนเวียนไดอิเล็กทริกทำงานร่วมกับอุปกรณ์อิเล็กทรอนิกส์ควบคุม ดังนั้นความแข็งแกร่งของเครื่องจักรและความแม่นยำในการควบคุมโดยทั่วไปจึงถูกพิจารณาร่วมกัน แทนที่จะเป็นข้อกังวลแยกต่างหากเมื่อประเมินเครื่องจักร
ระบบเครื่องกลและโครงสร้าง - การหล่อเตียงเครื่องจักรและการหล่อเสา
- โต๊ะทำงาน X-Y และแกนเทเปอร์ UV (หากมี)
- หัวนำลวดบนและล่าง
- แกนลวด ระบบปรับความตึง และระบบดึงขึ้น
- ถังของเหลวอิเล็กทริกและวงจรการกรอง
| ระบบควบคุมและระบบไฟฟ้า - ตัวควบคุม CNC และอินเทอร์เฟซโปรแกรมชิ้นส่วน
- ระบบขับเคลื่อนเซอร์โวสำหรับการวางตำแหน่งแกน
- แหล่งจ่ายไฟพัลส์สำหรับการสร้างการคายประจุ
- การตรวจจับช่องว่างและวงจรควบคุมแบบอะแดปทีฟ
- การตรวจจับการแตกหักของสายไฟและการเชื่อมต่อด้านความปลอดภัย
|
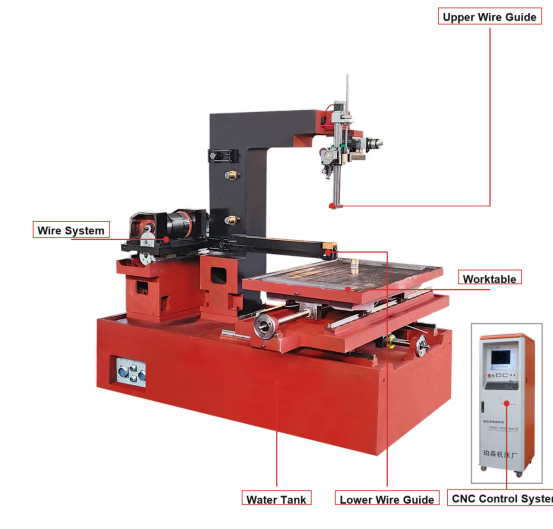
เนื่องจากแรงตัดมีน้อย ความแข็งแกร่งของเครื่อง EDM ลวดจึงมีความสำคัญเป็นหลัก รักษาความแม่นยำของตำแหน่งตลอดเวลา แทนที่จะต้านทานแรงทางกลหนักๆ
การกำหนดตำแหน่งความเร็วตัดสัมพัทธ์ในประเภท Wire EDM
ก่อนที่จะเปรียบเทียบตัวเลข ควรทำความเข้าใจว่าแท้จริงแล้ว "ความเร็วตัด" หมายถึงอะไรในบริบท Wire EDM อัตราการตัดตามจริงขึ้นอยู่กับประเภทของวัสดุ ความหนาของชิ้นงาน เส้นผ่านศูนย์กลางของเส้นลวด และจำนวนรอบการตัดที่ถูกตั้งโปรแกรมไว้ ดังนั้น ตัวเลขเดี่ยวๆ จึงเป็นเพียงแนวทางคร่าวๆ แทนที่จะเป็นอัตราคงที่ แผนภูมิด้านล่างแสดงดัชนีที่เข้าใจง่ายและมีภาพประกอบมากกว่าค่าที่วัดได้จริง โดยมีจุดมุ่งหมายเพื่อแสดงให้เห็นว่าเครื่องจักรทั้งสามประเภทโดยทั่วไปมีการเปรียบเทียบกันในสถานการณ์การตัดหยาบทั่วไปอย่างไร ดัชนีที่สูงขึ้นสะท้อนถึงประเภทของเครื่องจักรที่โดยทั่วไปเกี่ยวข้องกับการขจัดวัสดุผ่านรอบแรกที่รวดเร็วกว่าภายใต้เงื่อนไขที่เทียบเคียงได้ ตัวเลขเหล่านี้มีไว้สำหรับการวางแนวทั่วไปเท่านั้น และไม่ควรถือเป็นข้อกำหนดเฉพาะที่รับประกันสำหรับเครื่องจักรรุ่นใดโดยเฉพาะ
เมื่ออ่านแผนภูมิแล้ว เครื่อง Wire EDM ความเร็วปานกลางมักจะอยู่ระดับบนสุดของสเกลตัวอย่างนี้ เนื่องจากการตั้งโปรแกรมแบบหลายรอบช่วยให้สามารถรวมการตัดหยาบที่รวดเร็วพอสมควรเข้ากับการตัดขอบเพิ่มเติม ซึ่งจะคืนสภาพพื้นผิวในภายหลัง เครื่องจักรลูกสูบความเร็วสูงถูกวางตำแหน่งไว้ตรงกลาง สะท้อนถึงบทบาททั่วไปของเครื่องจักรดังกล่าวในฐานะเครื่องจักรที่ใช้แรงม้าสำหรับการตัดทะลุตรงไปตรงมา โดยที่ผิวสำเร็จขั้นสุดไม่ใช่ประเด็นหลัก เครื่องจักรเทเปอร์ขนาดใหญ่แสดงดัชนีที่ต่ำกว่าเมื่อเปรียบเทียบในแผนภูมินี้ แต่นั่นไม่ใช่จุดอ่อนมากเท่ากับการสะท้อนถึงลำดับความสำคัญในการออกแบบ: รูปทรงของรางนำลวดและระบบควบคุมได้รับการปรับให้เหมาะสมเพื่อรักษาความแม่นยำในมุมที่สูงชัน แทนที่จะเพิ่มปริมาณงานตัดตรงสูงสุด ในทางปฏิบัติ โรงงานที่ตัดส่วนประกอบแม่พิมพ์เทเปอร์เป็นหลักจะไม่เลือกเครื่องจักรตามดัชนีนี้เพียงอย่างเดียว เนื่องจากความสามารถของเทเปอร์จะเป็นปัจจัยในการตัดสินใจมากกว่าความเร็วโดยรวม นอกจากนี้ ยังเป็นที่น่าสังเกตว่าภายในหมวดหมู่ใดหมวดหมู่หนึ่ง ปริมาณงานจริงจะแตกต่างกันไปตามเส้นผ่านศูนย์กลางของสายไฟ ค่าการนำไฟฟ้าของวัสดุ และการตั้งค่าพารามิเตอร์พัลส์ที่รุนแรงเพียงใด โดยทั่วไปลวดที่บางกว่าจะให้รายละเอียดที่ละเอียดกว่าแต่สามารถลดอัตราการตัดในทางปฏิบัติได้ ในขณะที่ลวดที่หนากว่าอาจตัดได้เร็วกว่าแต่จะจำกัดรัศมีมุมภายในที่เล็กที่สุดที่ทำได้ ความหนาของชิ้นงานให้ผลที่คล้ายกัน: อัตราการตัดของเครื่องจักรมักจะลดลงเมื่อความหนาของวัสดุเพิ่มขึ้น เนื่องจากของไหลอิเล็กทริกต้องชะล้างเศษออกจากช่องจ่ายที่ยาวกว่า กลยุทธ์การส่งผ่านหลายรอบจะทำให้การเปรียบเทียบหมายเลขเดียวมีความซับซ้อนมากขึ้น เนื่องจากร้านค้าอาจจงใจชะลอการส่งผ่านครั้งแรกเพื่อปกป้องอายุการใช้งานของสายไฟ และอาศัยการตัดผ่านเพื่อเสร็จสิ้น แลกกับความเร็วดิบเพื่อความสม่ำเสมออย่างมีประสิทธิภาพ สำหรับผู้ซื้อที่เปรียบเทียบเครื่องจักรเคียงข้างกัน โปรดขอข้อมูลการทดสอบการตัดของผู้ขายเองสำหรับวัสดุเฉพาะและความหนาที่เกี่ยวข้องกับชิ้นส่วนของคุณ แทนที่จะอาศัยหมวดหมู่ทั่วไป สุดท้ายนี้ โปรดจำไว้ว่าสภาพของเครื่องจักร คุณภาพของของเหลวที่เป็นฉนวน และความสม่ำเสมอในการป้อนลวด ล้วนมีอิทธิพลต่ออัตราการตัดในโลกแห่งความเป็นจริงมากเท่ากับเครื่องจักรประเภทพื้นฐานที่มีอิทธิพล ดังนั้นเครื่องจักรระดับกลางที่ได้รับการบำรุงรักษาอย่างดีในบางครั้งอาจมีประสิทธิภาพเหนือกว่าเครื่องจักรที่มีสเปคสูงกว่าที่ได้รับการบำรุงรักษาไม่ดี
สถานการณ์การใช้งานและเกณฑ์การเลือกคีย์สำหรับเครื่อง Wire EDM
เครื่อง EDM แบบลวดถูกนำมาใช้ในการผลิตเครื่องมือและแม่พิมพ์ การทำแม่พิมพ์ การผลิตชิ้นส่วนการบินและอวกาศ การผลิตอุปกรณ์ทางการแพทย์ และการใช้งานเครื่องมือยานยนต์ต่างๆ โดยทั่วไปในทุกที่ที่วัสดุนำไฟฟ้าต้องการการตัดโปรไฟล์ที่แม่นยำ โดยไม่มีความเครียดทางกลของการตัดเฉือนแบบดั้งเดิม โดยทั่วไปแล้ว การเลือกจะขึ้นอยู่กับความสามารถของเครื่องจักรให้ตรงกับข้อกำหนดชิ้นส่วนเฉพาะ แทนที่จะเลือกการกำหนดค่าที่ "ดีที่สุด" เพียงอย่างเดียวสำหรับทุกงาน
- ความหนาของชิ้นงานสูงสุดที่เครื่องสามารถรองรับได้ภายในขอบเขตการทำงาน
- ต้องใช้มุมเทเปอร์สูงสุด ซึ่งกำหนดว่าจำเป็นต้องมีการกำหนดค่าเทเปอร์ขนาดใหญ่หรือไม่
- การตกแต่งพื้นผิวเป้าหมายและการผ่านการตัดหลายรอบเป็นส่วนหนึ่งของกระบวนการที่ต้องการหรือไม่
- ประเภทวัสดุและค่าการนำไฟฟ้า เนื่องจากวัสดุบางชนิดต้องมีการปรับพารามิเตอร์การปล่อย
- ปริมาณการผลิตที่คาดหวัง และปริมาณการใช้สายไฟหรือรอบเวลาเป็นตัวขับเคลื่อนต้นทุนที่ใหญ่กว่าหรือไม่
- ความเข้ากันได้กับเส้นผ่านศูนย์กลางของสายไฟและระบบของไหลอิเล็กทริกที่มีอยู่แล้วในร้านค้า
ร้านขายเครื่องมือและแม่พิมพ์ที่ตัดการเจาะปั๊มและแม่พิมพ์ตัดโลหะเป็นประจำ มักจะให้ความสำคัญกับความสามารถในการเทเปอร์และความสามารถในการทำซ้ำในการวางตำแหน่ง เนื่องจากชิ้นส่วนเหล่านี้มักจะรวมผนังตรงเข้ากับส่วนนูนที่ทำมุม ผู้ผลิตแม่พิมพ์ที่ใช้ตัดแกนและเม็ดมีดในโพรงมักจะให้น้ำหนักแก่ผิวสำเร็จเป็นอย่างมาก เนื่องจากพื้นผิวที่ตัดด้วยลวดอาจเป็นผิวสำเร็จขั้นสุดท้ายหรืออาจต้องการการขัดเงาเพียงเล็กน้อยในภายหลังเท่านั้น ผู้ผลิตชิ้นส่วนการบินและอวกาศและการแพทย์มักทำงานกับโลหะผสมที่ยากและพิกัดความเผื่อขนาดที่แคบ ซึ่งให้ความสำคัญกับความเสถียรของระบบควบคุมและประสิทธิภาพในการผ่านทริมพาสที่ทำซ้ำได้ มากกว่าความเร็วการส่งผ่านครั้งแรกแบบดิบ
วิธีที่น่าเชื่อถือที่สุดในการเลือกเครื่อง EDM แบบลวดคือ แมปข้อกำหนดความหนา ความเรียว และการตกแต่งชิ้นงานจริงของคุณ เทียบกับขอบเขตการทำงานและช่วงเทเปอร์ที่ระบุไว้ของผู้ผลิต ก่อนที่จะเปรียบเทียบคุณสมบัติอื่นๆ
การปรับปรุงพื้นผิวในการตัดเล็มต่อเนื่อง
แนวคิดที่เป็นประโยชน์ที่สุดประการหนึ่งสำหรับทุกคนที่ประเมินกระบวนการลวดของเครื่อง EDM แบบลวดคือความสัมพันธ์ระหว่างจำนวนรอบการตัดและผิวสำเร็จที่ได้ โดยทั่วไปการตัดหยาบครั้งแรกจะกำจัดวัสดุจำนวนมากออกอย่างรวดเร็ว แต่จะทำให้พื้นผิวค่อนข้างหยาบ เนื่องจากพลังงานที่ปล่อยออกมาที่ใช้ในการกำจัดอย่างรวดเร็วมีแนวโน้มที่จะทิ้งรอยหล่อใหม่ที่มีขนาดใหญ่กว่า การผ่านการตัดครั้งต่อไปจะใช้พลังงานการคายประจุที่ลดลงอย่างต่อเนื่อง และค่าออฟเซ็ตที่เข้มงวดมากขึ้น เพื่อทำให้พื้นผิวเรียบขึ้นในแต่ละรอบ โดยทั่วไป ร้านค้าจะวางแผนรอบการพิมพ์ทั้งหมดสองถึงสี่รอบ ขึ้นอยู่กับเกณฑ์ความคลาดเคลื่อนของผิวสำเร็จที่ระบุในการวาดชิ้นส่วน แผนภูมิด้านล่างแสดงความสัมพันธ์ทั่วไปนี้โดยใช้ดัชนีความหยาบสัมพัทธ์แบบง่าย แทนที่จะเป็นค่า Ra เฉพาะเจาะจงที่เชื่อมโยงกับเครื่องจักรหรือวัสดุใดๆ
การลดลงอย่างมากระหว่างรอบที่หนึ่งและสองในแผนภูมินี้สะท้อนถึงรูปแบบทั่วไปใน EDM ลวด: การปรับปรุงพื้นผิวครั้งเดียวที่ใหญ่ที่สุดมักจะมาจากการเพิ่มรอบการตัดแต่งเพียงครั้งเดียวหลังจากการตัดหยาบครั้งแรก การผ่านเพิ่มเติมแต่ละครั้งหลังจากนั้นมีแนวโน้มที่จะให้การปรับปรุงที่เพิ่มขึ้นทีละน้อย ซึ่งเป็นเหตุผลว่าทำไมร้านค้าหลายแห่งจึงหยุดที่สามหรือสี่รอบเมื่อผลตอบแทนที่ลดลงมีมากกว่ารอบเวลาที่เพิ่มขึ้น แนวโน้มนี้มีการพูดคุยกันอย่างกว้างขวางในเอกสารเกี่ยวกับกระบวนการ EDM และสะท้อนถึงหลักฟิสิกส์พื้นฐานของการลดพลังงานจากการปล่อยประจุ มากกว่าการตั้งค่าเฉพาะของผู้ผลิตรายใดรายหนึ่ง โดยทั่วไปการผ่านครั้งแรกอย่างคร่าวๆ จะใช้กระแสไฟฟ้าที่สูงกว่าและระยะเวลาพัลส์ที่นานกว่าเพื่อเพิ่มอัตราการขจัดวัสดุให้สูงสุด ซึ่งโดยธรรมชาติแล้วจะสร้างชั้นที่หล่อขึ้นใหม่ที่ลึกขึ้นและพื้นผิวที่หยาบขึ้น การตัดผ่านจะช่วยลดกระแส ลดระยะเวลาพัลส์ให้สั้นลง และมักจะลดออฟเซ็ตระหว่างเส้นทางสายไฟและโปรไฟล์ที่เสร็จสมบูรณ์ ซึ่งเป็นสิ่งที่ช่วยให้พื้นผิวได้รับการปรับปรุงอย่างต่อเนื่องโดยไม่ต้องเปลี่ยนขนาดโดยรวมของชิ้นส่วนอย่างมีนัยสำคัญ สำหรับชิ้นส่วนที่มีคำบรรยายภาพที่แน่นหนา อาจระบุรอบได้สี่รอบขึ้นไป ในขณะที่ชิ้นส่วนที่มีไว้สำหรับการเจียรหรือขัดเงาเพิ่มเติมอาจต้องใช้การตัดแบบหยาบเพียงครั้งเดียวเท่านั้น นอกจากนี้ ยังเป็นที่น่าสังเกตว่าการนับรอบจะโต้ตอบกับการตัดเทเปอร์: สำหรับเครื่องเทเปอร์ขนาดใหญ่ การรักษาผิวสำเร็จที่สม่ำเสมอในมุมที่สูงชันอาจต้องใช้การตัดเพิ่ม เมื่อเทียบกับการตัดผนังตรงที่มีความหนาใกล้เคียงกัน เส้นผ่านศูนย์กลางของเส้นลวดและความสม่ำเสมอของความตึงยังส่งผลต่อการคาดการณ์ที่เครื่องจักรจะบรรจบกันสู่ผิวสำเร็จเป้าหมายในการผ่านหลายรอบ เนื่องจากการเปลี่ยนแปลงตำแหน่งเส้นลวดระหว่างรอบต่างๆ สามารถชดเชยผลประโยชน์ในการตกแต่งที่ต้องการได้ ร้านค้าที่บันทึกค่า Ra ที่วัดได้จริงต่อการผ่านสำหรับเครื่องจักรและวัสดุของตนเองจะได้ภาพที่แม่นยำกว่าแผนภูมิทั่วไปใดๆ มาก เนื่องจากการเสร็จสิ้นจริงขึ้นอยู่กับความสะอาดของอิเล็กทริก สภาพของเส้นลวด และวัสดุชิ้นงานมากเท่ากับจำนวนรอบที่ผ่าน สุดท้ายนี้ ผู้ซื้อที่เปรียบเทียบการใช้สายไฟของเครื่อง Wire EDM ควรจำไว้ว่า โดยทั่วไปการผ่านการตัดที่มากขึ้นหมายถึงการใช้ลวดต่อชิ้นส่วนมากขึ้น ดังนั้นความต้องการในการตกแต่งและต้นทุนของสายไฟควรได้รับการพิจารณาร่วมกันในระหว่างการวางแผนกระบวนการ
ภาคอุตสาหกรรมทั่วไปที่ใช้อุปกรณ์ EDM ตัดลวด
การใช้ Wire EDM นั้นแตกต่างกันไปตามอุตสาหกรรม โดยส่วนใหญ่ขึ้นอยู่กับความถี่ที่ภาคส่วนนั้นๆ ต้องการโปรไฟล์ที่แม่นยำซึ่งตัดเป็นวัสดุนำไฟฟ้าที่แข็งหรือตัดด้วยเครื่องจักรได้ยาก งานเครื่องมือและแม่พิมพ์ยังคงเป็นหนึ่งในการใช้งานที่พบบ่อยที่สุด เนื่องจากการเจาะ แม่พิมพ์ และเครื่องมือที่เกี่ยวข้องมักต้องใช้ทั้งวัสดุชุบแข็งและพิกัดความเผื่อของโปรไฟล์ที่แคบ การทำแม่พิมพ์จะต้องดำเนินไปอย่างใกล้ชิด โดยเฉพาะอย่างยิ่งสำหรับเม็ดมีดที่มีรูปทรงภายในที่ซับซ้อนซึ่งเข้าถึงได้ยากด้วยการกัดแบบธรรมดา การบินและอวกาศ อุปกรณ์ทางการแพทย์ และเครื่องมือยานยนต์ช่วยสรุปกรณีการใช้งานที่สำคัญที่เหลืออยู่ โดยแต่ละกรณีจะเน้นไปที่ประเภทของวัสดุ ความทนทาน และการตกแต่งที่แตกต่างกันออกไป ดัชนีการใช้งานสัมพัทธ์ด้านล่างเป็นเพียงภาพประกอบ โดยมีจุดประสงค์เพื่อสื่อถึงรูปแบบความแพร่หลายทั่วไปที่อธิบายไว้ในแหล่งที่มาของอุตสาหกรรมการผลิต แทนที่จะเป็นตัวเลขส่วนแบ่งการตลาดที่แม่นยำ
การใช้งานเครื่องมือและแม่พิมพ์ได้คะแนนสูงสุดในดัชนีตัวอย่างนี้ เนื่องจากส่วนประกอบเครื่องมือที่เป็นเหล็กชุบแข็งนั้นแทบจะเข้ากันได้ดีกับจุดแข็งของ Wire EDM: กระบวนการนี้จัดการกับวัสดุชุบแข็งโดยไม่มีปัญหาการสึกหรอของเครื่องมือที่เกี่ยวข้องกับการตัดแบบทั่วไป และทำให้เกิดมุมภายในที่แหลมคมซึ่งมักจำเป็นในชุดแม่พิมพ์ การทำแม่พิมพ์จะต้องดำเนินการอย่างใกล้ชิดด้วยเหตุผลที่คล้ายกัน โดยเฉพาะอย่างยิ่งในกรณีที่เม็ดมีดมีรายละเอียดภายในที่ละเอียดอ่อน ซึ่งอาจต้องใช้การทำงานแบบเดิมๆ หลายครั้ง หรือใช้อิเล็กโทรดเฉพาะสำหรับ Sinker EDM ภาคการบินและอวกาศและยานยนต์มีการใช้งานในช่วงกลางที่เทียบเคียงได้ โดยทั่วไปจะเชื่อมโยงกับเครื่องมือและอุปกรณ์ติดตั้งเฉพาะ แทนที่จะนำไปใช้กับทุกส่วนในอุตสาหกรรมเหล่านั้น การใช้งานอุปกรณ์การแพทย์ถึงแม้จะมีปริมาณโดยรวมน้อยกว่า แต่มักจะเกี่ยวข้องกับข้อกำหนดความทนทานที่เข้มงวดสำหรับส่วนประกอบขนาดเล็กและซับซ้อน ซึ่งเป็นเหตุผลว่าทำไม Wire EDM ยังคงมีความเกี่ยวข้องแม้จะมีปริมาณการใช้งานที่ต่ำกว่าก็ตาม เป็นที่น่าสังเกตว่าทั้งห้าภาคส่วนนี้ไม่ได้แยกจากกันจากมุมมองของร้านค้า เนื่องจากเครื่อง EDM แบบลวดเดี่ยวในร้านขายงานอาจให้บริการลูกค้าเครื่องมือและแม่พิมพ์ในหนึ่งสัปดาห์ และลูกค้าด้านเครื่องมือการบินและอวกาศในสัปดาห์ถัดไป ความแพร่หลายของภาคอุตสาหกรรมยังเปลี่ยนแปลงไปตามกาลเวลาเมื่อวัสดุและการออกแบบชิ้นส่วนมีการพัฒนา ดังนั้นกลุ่มลูกค้าที่แท้จริงของร้านค้าจึงเป็นแนวทางที่เชื่อถือได้ในการใช้เครื่องจักรที่คาดหวังมากกว่าแผนภูมิอุตสาหกรรมทั่วไปใดๆ ผู้ซื้อที่ประเมินผู้ค้าส่งหรือซัพพลายเออร์เครื่องจักร Wire EDM สำหรับการซื้อใหม่ควรชั่งน้ำหนักชิ้นส่วนทั่วไปที่ผสมกันของตนเองให้หนักกว่าสถิติอุตสาหกรรมทั่วไปเมื่อระบุความสามารถของเครื่องจักร สำหรับโรงงานผลิตงานที่ให้บริการหลายภาคส่วน ความคล่องตัวในช่วงความหนาและความสามารถในการเทเปอร์มักมีความสำคัญมากกว่าการปรับให้เหมาะสมที่สุดสำหรับโปรไฟล์ชิ้นส่วนทั่วไปของอุตสาหกรรมเดียว เนื่องจากการผลิตเครื่องมือและแม่พิมพ์และแม่พิมพ์ร่วมกันแสดงถึงการใช้งานทั่วไปจำนวนมาก ผู้ผลิตเครื่องจักรหลายรายจึงเน้นกรณีการใช้งานเหล่านี้ในการออกแบบผลิตภัณฑ์และตัวเลือกการกำหนดค่าของตน ถึงกระนั้นก็ตาม กระบวนการ Wire EDM ที่เป็นพื้นฐานนั้นส่วนใหญ่ขับเคลื่อนด้วยวัสดุและรูปทรงมากกว่าเฉพาะอุตสาหกรรม ซึ่งหมายความว่าเครื่องจักรที่ได้รับการกำหนดค่าอย่างดีโดยทั่วไปสามารถให้บริการได้หลายส่วนโดยไม่ต้องใช้อุปกรณ์เฉพาะแยกต่างหากสำหรับแต่ละส่วน
การเปรียบเทียบโดยละเอียดของหมวดหมู่เครื่อง Wire EDM
การเปรียบเทียบประเภทเครื่อง Wire EDM ตามเกณฑ์ต่างๆ ในคราวเดียว ช่วยชี้แจงว่าเหตุใดจึงไม่มีประเภทใดที่นิยมใช้กันในระดับสากล แผนภูมิเรดาร์ด้านล่างแสดงเกณฑ์อ้างอิงทั่วไป 5 รายการเคียงข้างกันสำหรับเครื่องจักรที่มีความเร็วปานกลาง ความเร็วสูง และเครื่องเทเปอร์ขนาดใหญ่ โดยใช้ดัชนีสัมพันธ์ 0-10 แบบง่ายสำหรับแต่ละคุณลักษณะ มุมมองแบบหลายเกณฑ์ประเภทนี้มักให้ข้อมูลมากกว่าหมายเลขเอกสารข้อมูลจำเพาะใดๆ เนื่องจากแสดงให้เห็นข้อดีข้อเสียที่ร้านค้ายอมรับเมื่อเลือกหมวดหมู่หนึ่งหรืออีกหมวดหมู่หนึ่ง เช่นเดียวกับแผนภูมิก่อนหน้านี้ ค่าที่แสดงเป็นเพียงภาพประกอบและมีไว้สำหรับการวางแนวทั่วไป ไม่ใช่สิ่งทดแทนข้อกำหนดจำเพาะที่ระบุไว้ในเอกสารของเครื่องเฉพาะ การอ่านรูปร่างของรูปหลายเหลี่ยมแต่ละจุดแทนที่จะอ่านจุดใดๆ มักจะให้ภาพโปรไฟล์โดยรวมของประเภทเครื่องจักรที่ชัดเจนที่สุด
ความเร็วปานกลาง ความเร็วสูง เรียวใหญ่
รูปหลายเหลี่ยมความเร็วปานกลางจะขยายออกไปไกลที่สุดตามความเร็วตัดและแกนการเก็บผิวสำเร็จ ซึ่งสอดคล้องกับบทบาทในฐานะเครื่องจักรอเนกประสงค์ที่สร้างความสมดุลระหว่างการเก็บผิวละเอียดหลายรอบกับปริมาณงานที่สมเหตุสมผล รูปหลายเหลี่ยมความเร็วสูงแสดงให้เห็นส่วนขยายที่กว้างที่สุดควบคู่ไปกับความเรียบง่ายในการบำรุงรักษา สะท้อนถึงเส้นทางลวดแบบลูกสูบที่ค่อนข้างตรงไปตรงมา ซึ่งร้านค้าหลายแห่งพบว่าให้บริการได้ง่ายกว่าในแต่ละวัน รูปหลายเหลี่ยมเทเปอร์ขนาดใหญ่จะขยายออกไปไกลที่สุดอย่างชัดเจนตามแกนความสามารถของเทเปอร์ ซึ่งเป็นสิ่งที่ออกแบบมาสำหรับหมวดหมู่นี้อย่างแน่นอน แม้ว่ามันจะแสดงการอ่านค่าความเร็วตัดดิบที่พอประมาณก็ตาม ไม่มีรูปทรงทั้งสามแบบใดที่ครอบงำแกนทั้งห้าแกน ซึ่งแสดงให้เห็นอย่างชัดเจนว่าการเลือกเครื่องจักรเป็นแบบฝึกหัดที่ต้องแลกมามากกว่าการค้นหาตัวเลือกที่ดีที่สุดเพียงตัวเดียว ร้านค้าที่ต้องการการตัดผนังตรงโดยให้ผิวสำเร็จที่แข็งแรงเป็นหลักมักจะพบว่าโปรไฟล์ความเร็วปานกลางตรงกับความต้องการมากที่สุด ร้านค้าที่เน้นไปที่การตัดหยาบในปริมาณมาก โดยที่ผิวสำเร็จจะถูกจัดการในส่วนท้ายน้ำ อาจโน้มตัวไปทางโปรไฟล์ความเร็วสูงแทน โรงงานที่ทำงานกับแม่พิมพ์ปั๊มขึ้นรูป อุปกรณ์อัดรีด หรือส่วนประกอบที่ทำมุมชันอื่นๆ โดยทั่วไปจะพบว่าความแข็งแกร่งของโปรไฟล์เทเปอร์ขนาดใหญ่ในแกนนั้นมีความสำคัญมากกว่าประสิทธิภาพโดยเฉลี่ยในที่อื่น คะแนนความแข็งแกร่งค่อนข้างใกล้เคียงกันในทั้งสามหมวดหมู่ในภาพประกอบนี้ ซึ่งสะท้อนถึงความจริงที่ว่าเครื่อง Wire EDM โดยทั่วไปไม่จำเป็นต้องต้านทานแรงตัดหนักเช่นเดียวกับที่เครื่องกัดทั่วไปทำ ดังนั้นความแตกต่างของความแข็งแกร่งของโครงสร้างจึงมีแนวโน้มที่จะแสดงความแม่นยำในการวางตำแหน่งในระยะยาวมากกว่าการโก่งตัวที่ชัดเจนระหว่างการตัด ควรจำไว้ว่าเครื่องจักรแต่ละรุ่นอาจแตกต่างกันไปจากโปรไฟล์หมวดหมู่ทั่วไปเหล่านี้ โดยขึ้นอยู่กับตัวเลือกการออกแบบ ระบบควบคุม และคุณภาพการสร้างของแต่ละเครื่อง ผู้ซื้อควรขอตัวอย่างทดสอบการตัดหรือข้อกำหนดจำเพาะที่จัดทำเป็นเอกสารจากซัพพลายเออร์เครื่อง Wire EDM สำหรับรุ่นนั้นๆ ที่อยู่ระหว่างการพิจารณา แทนที่จะอาศัยการเปรียบเทียบระดับหมวดหมู่เช่นนี้เพียงอย่างเดียว เมื่อใช้ร่วมกับตารางด้านล่าง มุมมองเรดาร์นี้มีไว้เพื่อสนับสนุนการสนทนาที่มีข้อมูลมากขึ้นกับผู้ผลิตเกี่ยวกับการกำหนดค่าที่ตรงกับชิ้นส่วนจริงของร้านค้ามากที่สุด
การเปรียบเทียบทั่วไปของประเภทเครื่อง wire EDM ตามเกณฑ์การประเมินทั่วไป | เกณฑ์ | ความเร็วปานกลาง | ความเร็วสูง | เรียวใหญ่ |
| ช่วงเรียวทั่วไป | ปานกลาง | จำกัด | ขยาย |
| กลยุทธ์การจบสกอร์ทั่วไป | ตัดแต่งหลายรอบ | แบบเดี่ยวหรือแบบเบาๆ | ตัดแต่งหลายรอบ |
| การจัดการสายไฟโดยทั่วไป | ลูกสูบ,นำมาใช้ใหม่ | ลูกสูบ,นำมาใช้ใหม่ | ลูกสูบ,นำมาใช้ใหม่ |
| ประเภทชิ้นส่วนที่เหมาะสมที่สุด | โปรไฟล์ทั่วไป | การตัดหยาบปริมาณมาก | เครื่องมือมุมสูงชัน |
ไม่มีเครื่องประเภท EDM แบบลวดเดี่ยวใดที่ชนะในทุกเกณฑ์ ทางเลือกที่เหมาะสมขึ้นอยู่กับ เกณฑ์หนึ่งหรือสองข้อที่สำคัญที่สุดสำหรับการผสมชิ้นส่วนจริงของคุณ .
การบำรุงรักษาและการบำรุงรักษาอุปกรณ์ Wire EDM ในระยะยาว
โดยทั่วไปแล้ว การบำรุงรักษาอย่างสม่ำเสมอคือสิ่งที่แยกเครื่อง EDM แบบลวดที่คงความแม่นยำไว้เป็นเวลาหลายปี จากเครื่องที่เกินพิกัดความเผื่อก่อนเวลาอันควร เนื่องจากกระบวนการนี้ขึ้นอยู่กับทางเดินของของไหลอิเล็กทริกที่สะอาด ความตึงของสายไฟที่มั่นคง และการวางตำแหน่งตัวนำสายไฟที่แม่นยำ ความใส่ใจต่อระบบเหล่านี้เป็นประจำจึงมีความสำคัญมากกว่าการซ่อมแซมครั้งใหญ่เพียงครั้งเดียว
- ตรวจสอบความต้านทานของของเหลวไดอิเล็กทริกและเปลี่ยนตัวกรองตามกำหนดเวลาสม่ำเสมอเพื่อรักษาสภาวะการคายประจุที่เสถียร
- ตรวจสอบรางนำลวดและแม่พิมพ์เพชรเป็นระยะๆ เนื่องจากการสึกหรอที่นี่ส่งผลโดยตรงต่อความแม่นยำในการกำหนดตำแหน่ง
- ตรวจสอบการสอบเทียบความตึงของสายไฟเพื่อให้พฤติกรรมการตัดสม่ำเสมอตลอดทั้งรอบ
- ทำความสะอาดเส้นทางป้อนสายไฟและหน้าสัมผัสป้อนพลังงานเพื่อป้องกันการส่งกระแสไฟฟ้าที่ไม่สอดคล้องกัน
- ตรวจสอบความแม่นยำของการวางตำแหน่งแกนเป็นระยะ โดยเฉพาะอย่างยิ่งหลังจากการเคลื่อนย้ายตำแหน่งเครื่องจักรที่สำคัญ
- รักษาถังอิเล็กทริกและหัวฉีดชะล้างให้ปราศจากเศษซากเพื่อรองรับสภาวะการชะล้างที่มั่นคง
ร้านค้าที่บันทึกสภาพของเหลวอิเล็กทริก วันที่เปลี่ยนตัวกรอง และการตรวจสอบความแม่นยำเป็นระยะ มีแนวโน้มที่จะตรวจพบการเบี่ยงเบนเร็วขึ้น ซึ่งโดยทั่วไปจะช่วยลดเวลาหยุดทำงานโดยไม่ได้วางแผนเมื่อเปรียบเทียบกับวิธีการบำรุงรักษาแบบปฏิกิริยาล้วนๆ โดยเฉพาะอย่างยิ่งการสึกหรอของตัวนำเส้นลวดนั้นมองข้ามได้ง่าย เนื่องจากผลกระทบต่อความแม่นยำของชิ้นส่วนอาจเกิดขึ้นทีละน้อยแทนที่จะเกิดขึ้นอย่างกะทันหัน ดังนั้นช่วงเวลาการตรวจสอบคงที่จึงมักจะเชื่อถือได้มากกว่าการรอให้เกิดปัญหาที่มองเห็นได้
การรักษาความแม่นยำของตำแหน่งบนเครื่อง wire EDM ไว้ การตรวจสอบไดอิเล็กตริก คู่มือสายไฟ และการสอบเทียบตามปกติ แทนที่จะผ่านการปรับเปลี่ยนเพียงครั้งเดียวใดๆ
เกี่ยวกับ POOSN – ผู้ผลิตเครื่อง Wire EDM ระดับมืออาชีพ
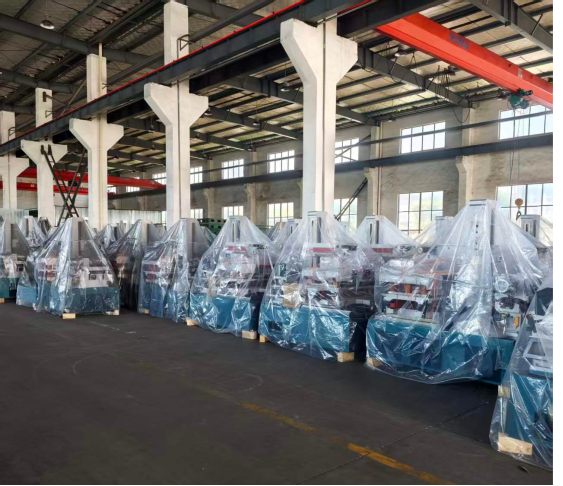
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN) เป็นผู้ผลิตมืออาชีพที่เชี่ยวชาญในการวิจัย พัฒนา และผลิตเครื่องจักร CNC Wire EDM ด้วยประสบการณ์การผลิตมากกว่า 30 ปี POOSN ได้พัฒนาความเชี่ยวชาญอย่างกว้างขวางในด้านเทคโนโลยี wire EDM และอุปกรณ์การตัดเฉือนที่มีความแม่นยำ
กลุ่มผลิตภัณฑ์ของเราครอบคลุมโซลูชัน Wire EDM ต่างๆ รวมถึงเครื่อง Wire EDM ความเร็วปานกลาง ซีรีส์ PSC, เครื่อง Wire EDM ความเร็วปานกลาง DK60BC และเครื่อง Wire EDM ความเร็วสูง ซีรีส์ DK77 นอกจากนี้เรายังมีการกำหนดค่าเครื่องจักรแบบกำหนดเองสำหรับขนาดชิ้นงาน วัสดุ ความหนา ข้อกำหนดด้านเทเปอร์ และปริมาณการผลิตที่แตกต่างกัน
POOSN ดำเนินกิจการโรงงานผลิตขนาด 13,703 ตร.ม. พร้อมด้วยทีมงานมืออาชีพที่มีพนักงานประมาณ 80 คน ซึ่งรวมถึงวิศวกรด้าน R&D และเจ้าหน้าที่ควบคุมคุณภาพ กระบวนการผลิตของเราครอบคลุมถึงการตัดเฉือน การประกอบเครื่องจักร การรวมระบบไฟฟ้า การทดสอบ และการตรวจสอบขั้นสุดท้าย เพื่อช่วยให้มั่นใจถึงประสิทธิภาพของเครื่องจักรที่มั่นคงก่อนจัดส่ง
เราให้บริการผู้ผลิตแม่พิมพ์ บริษัทเครื่องจักร ผู้จัดจำหน่าย และผู้ใช้ในอุตสาหกรรมในตลาดต่างประเทศ พร้อมบริการ OEM และ ODM ตามความต้องการเฉพาะของลูกค้า
ไม่ว่าคุณจะต้องการเครื่อง Wire EDM สำหรับการผลิตแม่พิมพ์ที่มีความแม่นยำ การผลิตทั่วไป หรือการตัดเทเปอร์แบบพิเศษ POSSN สามารถแนะนำโซลูชันที่เหมาะสมตามความต้องการใช้งานของคุณได้
การทำงานร่วมกับผู้ผลิตที่ครอบคลุมประเภท EDM ลวดความเร็วปานกลาง ความเร็วสูง และเรียวขนาดใหญ่ภายใต้หลังคาเดียวกันสามารถช่วยลดความยุ่งยากในการจัดหาสำหรับร้านค้าที่ จัดการกับรูปทรงชิ้นส่วนที่หลากหลาย .
คำถามที่พบบ่อยเกี่ยวกับเครื่อง Wire EDM
ไตรมาสที่ 1 เครื่อง Wire EDM คืออะไร? เครื่อง Wire EDM ใช้ลวดอิเล็กโทรดที่เคลื่อนที่อย่างต่อเนื่องและการควบคุมการปล่อยกระแสไฟฟ้าเพื่อตัดวัสดุที่เป็นสื่อกระแสไฟฟ้า มีการใช้กันอย่างแพร่หลายสำหรับแม่พิมพ์ แม่พิมพ์ เครื่องมือที่มีความแม่นยำ และส่วนประกอบที่ต้องการโปรไฟล์ที่ซับซ้อนและความแม่นยำในการตัดเฉือนสูง |
ไตรมาสที่ 2 เครื่อง Wire EDM ทำงานอย่างไร? เครื่องจะนำลวดอิเล็กโทรดเส้นบางผ่านชิ้นงานในขณะที่การปล่อยกระแสไฟฟ้าที่ได้รับการควบคุมจะกำจัดวัสดุออก ของเหลวอิเล็กทริกจะทำให้พื้นที่การตัดเย็นลงและชะล้างเศษซาก ในขณะที่ระบบ CNC ควบคุมเส้นทางการตัด |
ไตรมาสที่ 3 เครื่อง Wire EDM สามารถตัดวัสดุอะไรได้บ้าง? Wire EDM สามารถตัดวัสดุนำไฟฟ้าได้หลายประเภท รวมถึงเหล็กกล้าเครื่องมือ เหล็กชุบแข็ง สแตนเลส ทองแดง ทองเหลือง อลูมิเนียม คาร์ไบด์ และโลหะผสมนำไฟฟ้าอื่นๆ ประสิทธิภาพการตัดขึ้นอยู่กับวัสดุ ความหนา และพารามิเตอร์การตัดเฉือน |
ไตรมาสที่ 4 อะไรคือความแตกต่างระหว่าง Wire EDM ความเร็วปานกลางและความเร็วสูง? โดยทั่วไปแล้ว เครื่องจักร Wire EDM ความเร็วปานกลางจะให้ความสมดุลระหว่างประสิทธิภาพการตัด ความแม่นยำ และการตกแต่งพื้นผิว ทำให้เหมาะสำหรับการตัดเฉือนทั่วไปและการใช้งานแม่พิมพ์ เครื่อง Wire EDM ความเร็วสูงมุ่งเน้นไปที่ประสิทธิภาพการตัดและผลผลิตมากขึ้น |
คำถามที่ 5 เครื่อง Wire EDM มีความแม่นยำเพียงใด? ความแม่นยำในการตัดเฉือนขึ้นอยู่กับโครงสร้างของเครื่องจักร ระบบ CNC ความตึงของลวด วัสดุชิ้นงาน ความหนา และพารามิเตอร์การตัดเฉือน สำหรับการใช้งานที่ต้องการความแม่นยำเฉพาะ ลูกค้าควรจัดเตรียมแบบร่างชิ้นงานและข้อกำหนดเพื่อให้ผู้ผลิตสามารถประเมินการกำหนดค่าเครื่องจักรที่เหมาะสมได้ |
คำถามที่ 6 ลวดโมลิบดีนัมมีอายุการใช้งานนานแค่ไหน? อายุการใช้งานของลวดโมลิบดีนัมขึ้นอยู่กับความเร็วตัด เวลาในการตัดเฉือน วัสดุชิ้นงาน ความหนา พารามิเตอร์ทางไฟฟ้า และความตึงของลวด การตรวจสอบอย่างสม่ำเสมอและการบำรุงรักษาอย่างเหมาะสมสามารถช่วยรักษาประสิทธิภาพการตัดเฉือนให้มีเสถียรภาพและยืดอายุการใช้งานของสายไฟได้ |
คำถามที่ 7 ฉันจะเลือกเครื่อง Wire EDM ที่เหมาะสมได้อย่างไร พิจารณาวัสดุชิ้นงาน ความหนา ขนาด ความแม่นยำที่ต้องการ ผิวสำเร็จ มุมเทเปอร์ และปริมาณการผลิต การระบุข้อกำหนดเหล่านี้แก่ผู้ผลิตเป็นวิธีที่ดีที่สุดในการเลือกรุ่นและการกำหนดค่าเครื่องจักรที่เหมาะสม |
คำถามที่ 8 ฉันจะเลือกผู้ผลิต Wire EDM ที่เชื่อถือได้ได้อย่างไร พิจารณาประสบการณ์การผลิต คุณภาพเครื่องจักร ความสามารถในการผลิต การควบคุมคุณภาพ การสนับสนุนทางเทคนิค ความพร้อมของอะไหล่ และบริการหลังการขายของผู้ผลิต ผู้ผลิตที่เชื่อถือได้ควรสามารถแนะนำเครื่องจักรตามความต้องการใช้งานจริงของคุณได้ |


